

酵母粉技術參數及輸送系統工藝
在粉體輸送領域,酵母粉作爲一種重要的發酵原料,其輸送效率與穩定性直接關係到生產線的整體運行效果。山東海德粉體工程有限公司(簡稱“海德粉體”)作爲行業內的專業服務商,專注於酵母粉輸送系統及配套工藝的研發與應用,爲食品、發酵等行業客戶提供高效、可靠的輸送解決方案。本文將詳細闡述酵母粉的技術參數特點,以及海德粉體設計的輸送系統工藝流程,幫助客戶更好地理解並選擇合適的輸送設備。
一、酵母粉的主要技術參數解析
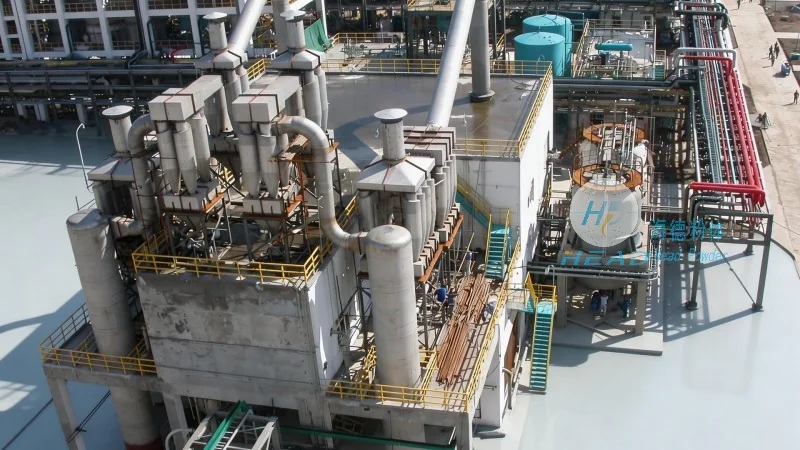
酵母粉的輸送性能受其物理化學特性直接影響。首先,酵母粉的顆粒通常爲微米級(直徑0.2-5μm),顆粒尺寸分佈較寬,部分顆粒可能存在團聚現象,導致流動性較差。其次,酵母粉的密度約爲0.6-0.8g/cm³,屬於輕質粉體,在輸送過程中容易產生粉塵飛揚問題。此外,酵母粉的吸溼性較強,在相對溼度超過60%的環境下易結塊,進一步影響輸送效率。這些參數要求輸送系統建議具備良好的防結塊、防堵塞和粉塵控制能力,以有助於輸送過程的穩定性和安全性。例如,酵母粉的結塊率在潮溼環境下可能達到15%-30%,若不採取有效措施,輸送系統易發生堵塞,導致生產中斷。因此,輸送系統需集成振動或脈衝裝置,定期鬆動結塊顆粒,同時通過加熱或乾燥處理降低物料溼度,改善流動性。
二、酵母粉輸送系統的工藝設計原則
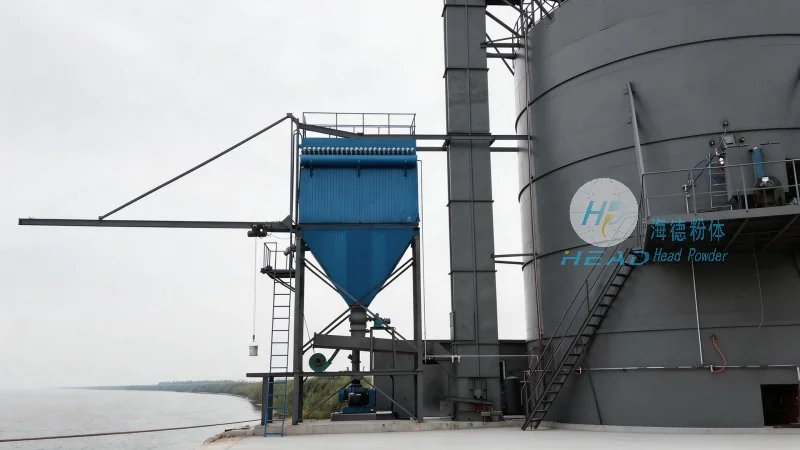
海德粉體根據酵母粉的物理特性,設計了一套系統化的輸送工藝方案。該方案以氣力輸送技術爲核心,結合較好的控制與檢測設備,實現了從原料儲存到生產線的全流程自動化。系統主要包含以下關鍵環節:供料裝置、輸送管道、分離與收料裝置以及控制系統。供料裝置通常採用螺旋給料機或振動給料機,根據酵母粉的流動性調整給料速度,避免堵塞;輸送管道採用不鏽鋼或塑料材質,內壁光滑,減少顆粒摩擦與磨損,部分關鍵部位採用耐磨內襯(如高鉻鑄鐵或橡膠襯裏),延長使用壽命;分離裝置則通過雙級旋風分離器(一級粗分離,二級細分離),將輸送空氣與酵母粉分離,回收物料並處理尾氣;收料裝置則將酵母粉準確送至指定位置,如發酵罐或包裝設備,通過計量裝置控制加料量。整個系統通過PLC控制系統實現自動化運行,可根據實際生產需求調整輸送量與氣固比(通常爲0.5-1.5kg空氣/kg物料),有助於輸送過程的穩定與高效。此外,系統配備的在線顆粒濃度傳感器、壓力傳感器等,可實時監測運行狀態,一旦出現異常(如壓力驟升、濃度異常),立即報警並啓動應急處理程序,支持系統安全正常運行。
三、氣力輸送技術在酵母粉輸送中的應用優勢
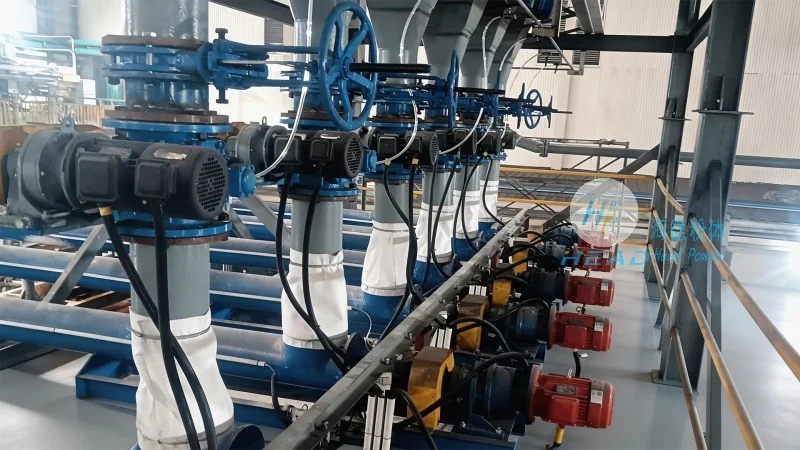
相較於傳統輸送方式(如皮帶輸送、鬥式提升機),氣力輸送技術在酵母粉輸送中展現出應用優勢。首先,氣力輸送可實現密閉輸送,有效防止酵母粉粉塵飛揚,改善工作環境,符合食品行業衛生標準(如GMP、HACCP要求)。其次,系統結構簡單,佔地面積小,便於在有限空間內佈置,特別適用於發酵企業緊湊的生產佈局,減少對廠房空間的佔用。再者,氣力輸送的輸送距離可達數百米,甚至更遠(如500-1000米),能夠滿足不同車間之間的物料傳輸需求,無需中間轉運站,簡化流程。此外,通過調整氣固比,可以靈活控制輸送速度,避免物料過載或堵塞,提高輸送效率。例如,在輸送量需求變化時,系統可較快響應,調整氣量與料量比例,保持輸送穩定。海德粉體在氣力輸送系統的設計上,注重對酵母粉結塊問題的針對性處理,例如在輸送管道中設置振動或脈衝裝置,每分鐘振動3次,每次持續0.5秒,有效防止結塊。同時,系統配備的在線監測設備,可實時檢測顆粒濃度、壓力等參數,一旦出現異常,立即報警並調整運行狀態,支持系統安全正常運行。此外,氣力輸送系統還具備良好的防爆性能,適用於易燃易爆的酵母粉輸送環境(儘管酵母粉本身不易燃,但系統設計需符合防爆標準,有助於提升安全性)。
四、海德粉體定製化輸送解決方案實例
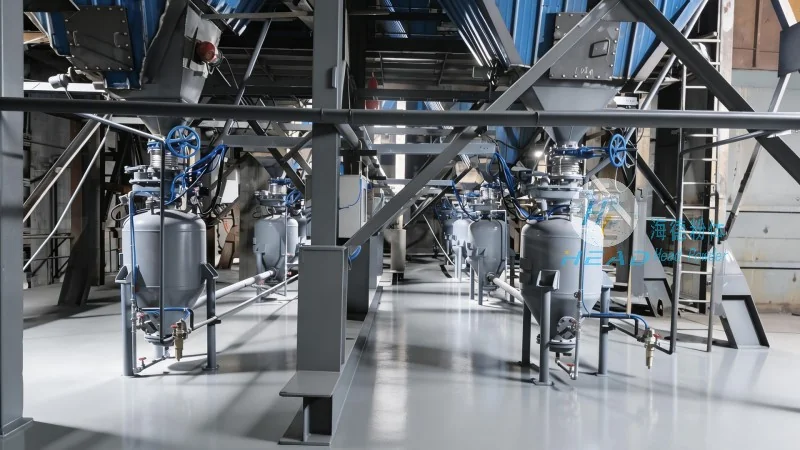
以某大型發酵企業爲例,該企業需要將儲存倉中的酵母粉輸送至發酵車間,輸送距離約500米,輸送量約15噸/小時,酵母粉結塊率約20%。海德粉體根據客戶提供的參數,設計了正壓氣力輸送系統。系統採用雙級旋風分離器,有助於酵母粉回收率超過98%,尾氣通過布袋除塵器處理後達標排放。輸送管道採用不鏽鋼材質,內壁光滑,並設置脈衝振動裝置,每分鐘振動3次,每次持續0.5秒,有效防止結塊。系統通過PLC控制系統自動調節氣固比,當檢測到管道壓力異常升高時,系統會自動降低輸送量並啓動振動裝置,同時啓動乾燥裝置對物料進行短暫加熱(溫度控制在40-50℃),降低溼度。該方案實施後,客戶的生產效率提升了35%,物料損耗減少了25%,同時車間粉塵濃度從原來的10mg/m³降至0.5mg/m³,符合國家環保標準。此外,系統運行穩定,故障率低於0.5%,大大降低了維護成本。這一實例充分體現了海德粉體在酵母粉輸送系統中的專業能力與定製化優勢,能夠根據客戶的具體需求提供較好解決方案。