

白砂糖氣力輸送機的工作原理及特點分別是什麼
在食品加工行業,白砂糖的輸送效率與安全性直接關係到生產線的整體運行質量。傳統的輸送方式如皮帶輸送機或鬥式提升機,在處理顆粒狀白砂糖時,往往面臨粉塵飛揚、效率低下或設備磨損嚴重等問題。爲此,山東海德粉體工程有限公司推出了專業的白砂糖氣力輸送機,通過較好的氣力輸送技術,爲糖廠、食品加工企業提供高效、環保的物料輸送解決方案。本文將詳細解析白砂糖氣力輸送機的工作原理、核心特點以及實際應用優勢,幫助用戶全面瞭解這一較好設備。
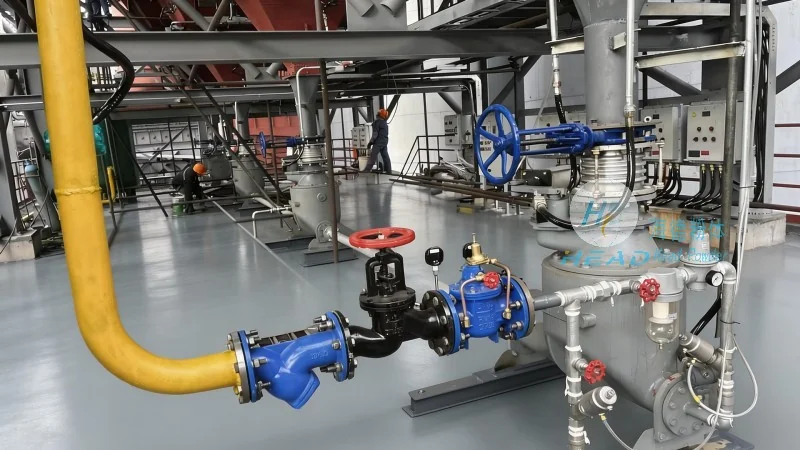
一、白砂糖氣力輸送機的工作原理詳解
白砂糖氣力輸送機屬於氣力輸送設備的一種,其工作原理基於氣固兩相流的運動規律。根據輸送方式的不同,可分爲吸送式和壓送式兩種類型,具體工作流程如下:
1. 吸送式氣力輸送:適用於輸送距離較遠或需要從多個料斗吸料的情況。設備通過真空泵或風機在輸料管內形成負壓,將料斗中的白砂糖顆粒吸入輸料管,與空氣混合形成氣固兩相流。在輸送過程中,物料隨氣流在管道內高速運動,通過彎頭、三通等管件轉向,最終到達卸料點。在卸料端,設置分離器將空氣與白砂糖分離,空氣通過風機排出,白砂糖則通過卸料閥卸出。吸送式氣力輸送機通常採用低壓風機,風壓較低,但輸送距離可達數百米,較爲適合從儲存倉向包裝線輸送白砂糖。
2. 壓送式氣力輸送:適用於輸送距離較短或需要從料斗向特定設備加料的情況。設備通過高壓風機將空氣壓入輸料管,形成正壓氣流,推動白砂糖顆粒向前運動。壓送式氣力輸送機的風機風壓較高,通常爲0.5-1.0MPa,輸送距離一般在50-200米之間。對於白砂糖這種易流動的顆粒物料,壓送式能更穩定地輸送,避免物料在管道內堆積或堵塞。在實際應用中,壓送式常用於將白砂糖從儲存倉輸送到混合機或包裝機,實現連續化生產。
無論是吸送式還是壓送式,白砂糖氣力輸送機都通過控制風機的風量、風壓和輸送速度,有助於物料在管道內均勻流動。同時,設備配備了溫度、壓力、流量等傳感器,可實時監測輸送狀態,支持輸送過程的穩定性和安全性。對於白砂糖這種對溼度敏感的物料,氣力輸送機還能通過控制空氣溼度,避免物料結塊或變質,保持產品質量。
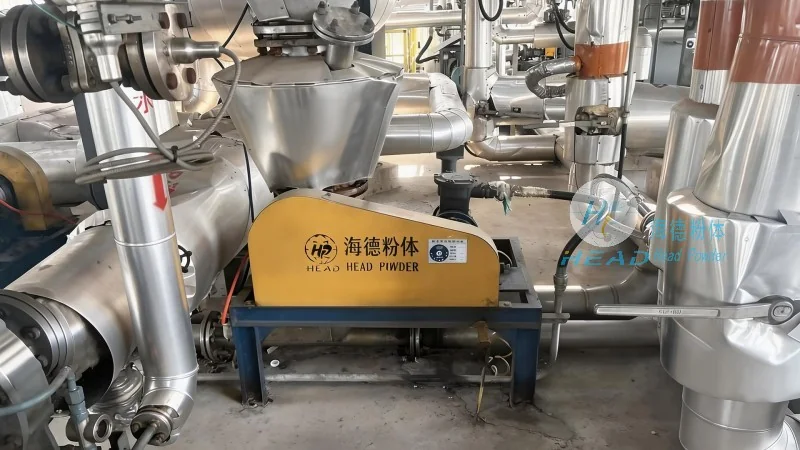
二、白砂糖氣力輸送機的核心特點分析
與傳統的輸送設備相比,白砂糖氣力輸送機具有多項顯著特點,使其在食品加工行業得到廣泛應用:
1. 高效輸送,提升生產效率:氣力輸送機通過高速氣流推動白砂糖顆粒,輸送速度可達10-30m/s,比皮帶輸送機的速度高出數倍。例如,一台處理能力爲10噸/小時的氣力輸送機,可將白砂糖從儲存倉快速輸送到包裝線,縮短物料在生產線上的停留時間,提高整體生產效率。對於大型糖廠,氣力輸送機還能實現多倉物料的同時輸送,滿足大規模生產需求。
2. 環保無污染,符合食品行業標準:白砂糖屬於食品原料,對輸送過程中的污染要求極高。氣力輸送機採用封閉式管道輸送,有效規避了物料與外界環境的接觸,沒有粉塵飛揚,也不會產生二次污染。設備內部採用不鏽鋼或食品級塑料材質,有助於輸送過程中不與物料發生化學反應,保持白砂糖的純淨度。此外,氣力輸送機無需加水或潤滑劑,避免了物料受潮或污染,符合食品行業的衛生標準。
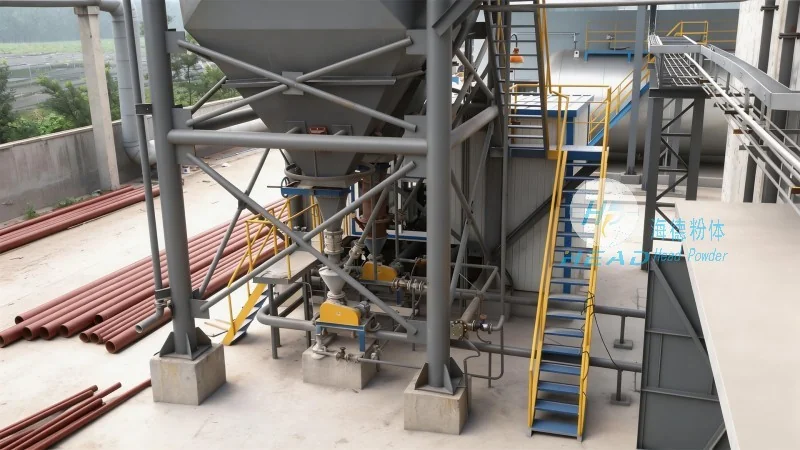
3. 適應性強,處理多種工況:白砂糖的顆粒大小、溼度、密度等特性可能因產地或加工工藝不同而有所差異。氣力輸送機通過調整風機的參數和管道設計,可適應不同粒徑(0.1-5mm)、溼度(5-10%)的白砂糖輸送需求。例如,對於細砂糖(顆粒較小)或粗砂糖(顆粒較大),設備可通過更換輸料管直徑或調整風量,實現穩定輸送。同時,氣力輸送機還能處理含有少量雜質的白砂糖,通過分離器將雜質分離,有助於輸送物料的純度。
4. 低維護成本,延長設備壽命:氣力輸送機的核心部件包括風機、管道、分離器和卸料閥,結構相對簡單,故障率較低。風機通常採用羅茨風機或離心風機,維護週期長,故障率低。管道採用耐磨損的塑料或金屬材質,減少物料對管道的磨損。分離器採用旋風分離或布袋過濾,可定期清理,延長使用壽命。相比皮帶輸送機或鬥式提升機,氣力輸送機的維護成本更低,設備壽命更長,降低了企業的運營成本。
5. 自動化控制,實現生產智能化:現代白砂糖氣力輸送機通常配備自動化控制系統,可與生產線中的PLC(可編程邏輯控制器)或DCS(分佈式控制系統)連接,實現遠程監控和自動控制。例如,當料斗中的白砂糖達到通常高度時,設備會自動啓動輸送;當輸送量達到設定值時,設備會自動停止。自動化控制不僅提高了生產效率,還減少了人工干預,降低了人爲操作失誤的風險。對於大型糖廠,自動化氣力輸送系統還能實現多台設備的聯動控制,提高生產線的整體協調性。
三、技術優勢與實際應用案例
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,其白砂糖氣力輸送機憑藉較好的技術和豐富的經驗,在食品加工行業取得了廣泛的應用。例如,某大型糖廠採用海德粉體的吸送式氣力輸送機,將儲存倉中的白砂糖輸送到包裝線,輸送距離達300米,處理能力爲15噸/小時。通過該設備,糖廠實現了白砂糖的連續化輸送,減少了人工搬運,提高了生產效率30%以上。同時,設備運行穩定,沒有粉塵飛揚,符合環保要求,獲得了客戶的高度評價。