苛性鈉物料輸送系統設備的工作原理及特點分別是什麼
苛性鈉(氫氧化鈉),作爲重要的化工原料,廣泛應用於造紙、紡織、化工生產等多個領域。其輸送過程不僅關係到生產效率,更直接影響到操作安全與物料損耗。傳統的人工搬運或簡易機械輸送方式,往往存在效率低、污染環境、勞動強度大等弊端。爲滿足苛性鈉高效、安全、環保的輸送需求,山東海德粉體工程有限公司研發的苛性鈉氣力輸送系統,憑藉其較好的工作原理與獨特的技術特點,爲化工企業提供了可靠的解決方案。
苛性鈉氣力輸送系統的工作原理解析
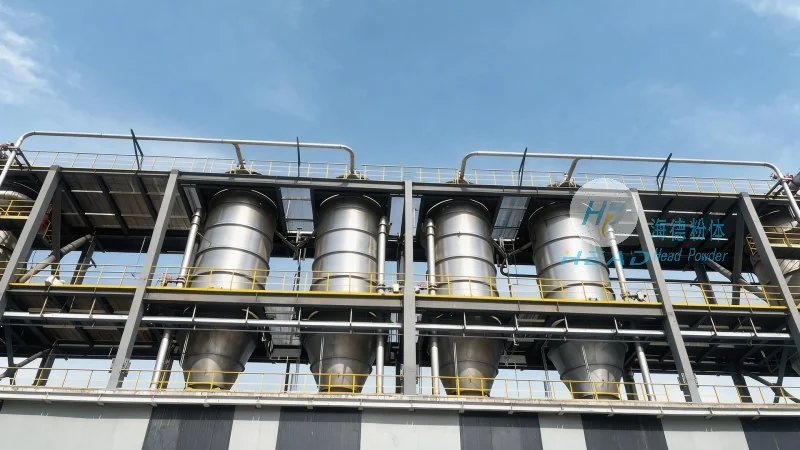
苛性鈉氣力輸送系統採用氣力輸送技術,通過壓縮空氣或負壓氣流將苛性鈉顆粒從供料點輸送到目的地。系統核心工作原理基於流體力學原理,通過氣流攜帶物料沿輸送管道運動,實現物料的連續輸送。具體而言,系統由供料裝置、輸送管道、分離與除塵系統等關鍵部件組成。當苛性鈉物料進入供料器後,通過氣力輸送設備產生的高壓氣流或負壓氣流,將物料顆粒與空氣混合形成氣固兩相流,沿管道輸送至分離器。在分離器中,物料與空氣分離,物料被收集,空氣則通過除塵裝置處理後排空。這種工作方式不僅實現了物料的無接觸輸送,避免了傳統輸送方式中可能導致的物料污染或損耗,更通過氣流控制實現了輸送過程的較爲準確調節。
關鍵設備的技術細節與苛性鈉適配性
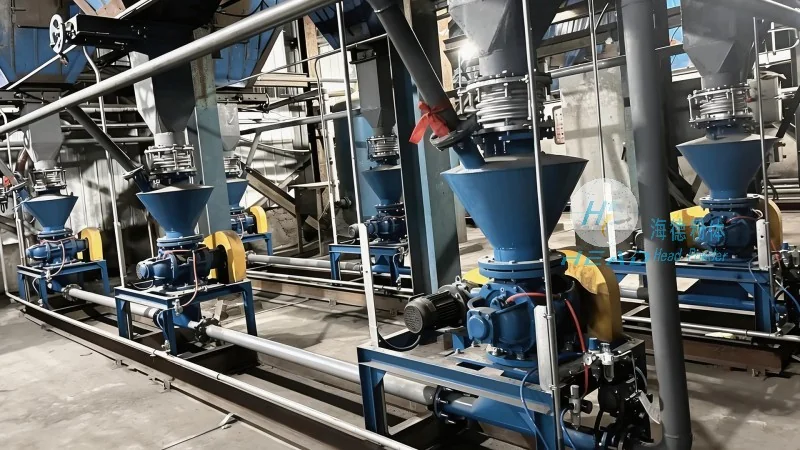
苛性鈉氣力輸送系統的核心設備包括供料器、輸送管道、分離器與除塵系統,每一部分均針對苛性鈉的特性進行了優化設計。首先,供料器採用特殊材質(如不鏽鋼或防腐塗層),以抵禦苛性鈉的腐蝕性,同時通過螺旋或星形結構控制物料流量,有助於輸送的穩定性。輸送管道則採用耐腐蝕的塑料或金屬材質,內部表面光滑,減少物料與管道的摩擦,避免物料結塊或堵塞。分離器是系統中的關鍵環節,通過旋風分離或布袋除塵技術,高效分離物料與空氣,有助於輸送過程的清潔與安全。此外,系統還配備有壓力傳感器與流量控制閥,實時監測輸送狀態,根據物料特性調整氣流參數,有助於輸送效率與穩定性。例如,針對苛性鈉易潮解的特性,系統在供料與輸送環節增加了防潮設計,通過加熱或乾燥氣流,避免物料在輸送過程中因溼度增加而結塊,影響輸送效果。
系統的主要技術特點與優勢
苛性鈉氣力輸送系統相比傳統輸送方式,具有多項顯著技術特點與優勢。首先是高效性,系統可實現物料的連續、穩定輸送,輸送速度可達傳統方式的數倍,有所提升生產線的整體效率。其次是安全性,無接觸輸送避免了人工搬運中可能發生的物料泄漏或人員傷害,同時系統配備有安全閥與過載保護裝置,有助於操作安全。再者,系統具有環保性,通過分離與除塵系統,有效控制粉塵飛揚,減少對環境的污染,符合現代工業的環保要求。此外,系統具備自動化控制功能,可通過PLC或智能控制系統實現輸送過程的遠程監控與調節,降低人工操作成本,提升生產管理的智能化水平。對於苛性鈉這類易腐蝕、易潮解的物料,系統還具備耐腐蝕性與防潮性,有助於在長期運行中保持良好的性能,減少維護成本與停機時間。
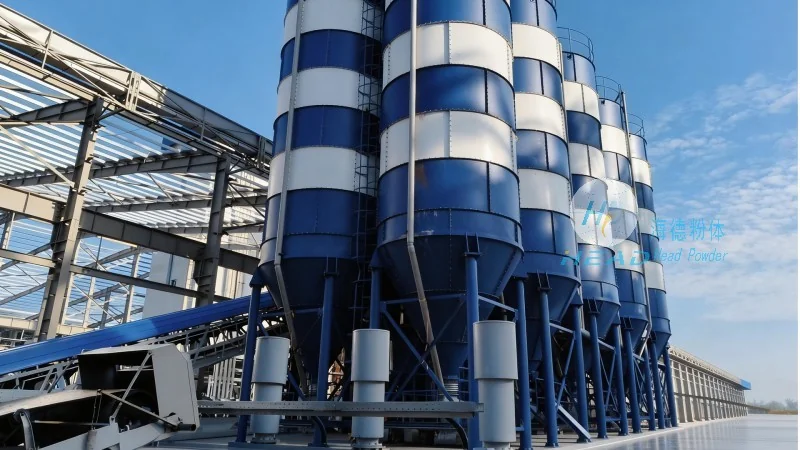
實際應用場景與生產效益提升
在實際化工生產中,苛性鈉氣力輸送系統廣泛應用於苛性鈉生產線的原料輸送、產品包裝輸送以及中間工序的物料轉移。例如,在苛性鈉生產企業的原料倉庫,系統可將存儲的苛性鈉高效輸送至反應釜,實現連續化生產;在產品包裝環節,系統可將包裝好的苛性鈉成品從包裝線輸送至倉庫或發貨點,減少人工搬運的勞動強度。通過採用苛性鈉氣力輸送系統,企業不僅提升了生產效率,降低了物料損耗率(傳統輸送方式中物料損耗率可達1%-3%,而氣力輸送系統可降至0.5%以下),還減少了因人工搬運造成的環境污染與安全事故。此外,系統的高自動化水平降低了人工操作需求,減少了人力成本,同時減少了因人工操作失誤導致的停機時間,提升了生產線的穩定性與可靠性。例如,某造紙企業採用海德粉體的苛性鈉氣力輸送系統後,生產效率提升了約30%,物料損耗率降低了約60%,操作人員數量減少了約40%,有所提升了企業的經濟效益與競爭力。
海德粉體工程有限公司的服務支持
作爲苛性鈉氣力輸送系統的專業提供商,山東海德粉體工程有限公司不僅提供較好的技術設備,還致力於爲客戶提供全方位的服務支持。公司擁有專業的技術團隊,能夠根據客戶的具體需求,定製化設計輸送系統方案,有助於系統與客戶生產線的穩定匹配。在設備安裝與調試階段,公司技術人員會現場指導,有助於系統正常運行。同時,公司提供完善的售後服務,包括設備定期維護、故障較快響應與維修、技術培訓等,有助於客戶設備持續運行。公司聯繫人張經理(電話:15662777102)將隨時爲客戶提供技術諮詢與方案支持,幫助客戶解決苛性鈉輸送過程中的各種問題。無論客戶是新建生產線還是現有生產線改造,海德粉體都能提供專業的解決方案,助力客戶提升生產效率,降低運營成本,實現可持續發展。