

如何選擇合適的自動上料下料物料氣力輸送?常規流程步驟詳解
在工業生產中,粉體和顆粒狀物料的輸送是一個至關重要的環節。傳統的機械輸送方式,如皮帶輸送機、螺旋輸送機等,往往存在佔地面積大、易產生粉塵污染、易造成物料交叉污染等弊端。隨着工業自動化程度的提高,企業對生產環境的潔淨度以及物料輸送效率的要求日益嚴苛。因此,採用較好的氣力輸送技術成爲衆多企業的首選。其中,自動上料下料氣力輸送系統憑藉其密閉輸送、防塵環保、自動化程度高等優勢,被廣泛應用於化工、食品、醫藥、建材等多個行業。本文將詳細解析如何選擇合適的系統,並介紹常規的流程步驟,幫助企業在設備選型時做出科學決策。
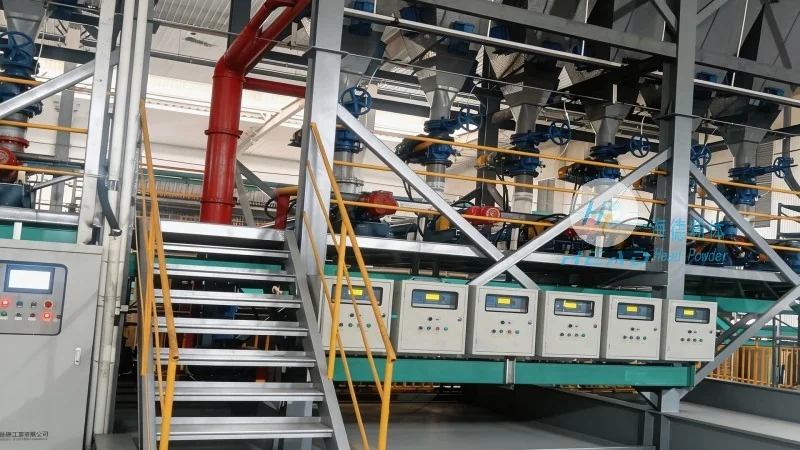
1步:全面評估物料特性
選擇合適的氣力輸送系統,首要任務是對輸送物料的物理和化學特性進行詳盡的評估。物料特性直接決定了輸送系統的選型、管道設計以及設備配置。如果忽視了物料特性,即便購買了昂貴的設備,也難以達到預期的輸送效果。在進行選型時,建議重點關注以下幾個維度:
首先,是物料的粒徑分佈。不同的物料粒徑大小差異巨大,有的物料呈粉末狀,有的則是塊狀或顆粒狀。對於超細粉末,氣力輸送系統的磨損要求更高;而對於大顆粒物料,則需要考慮輸送速度和管道直徑,防止物料在管道內堵塞。
其次,物料的密度和堆積角。密度較大的物料在輸送過程中對風機和管道的壓力要求更高,需要計算較爲準確的阻力損失。堆積角則關係到物料在料倉內的流動性,堆積角過大容易造成供料不暢,影響自動上料下料氣力輸送系統氣力輸送設備的連續運行。
再次,物料的溼度、粘附性以及腐蝕性。高溼度的物料容易在管道內結塊,導致堵塞;粘附性強的物料容易粘附在管道壁上,造成輸送效率下降。此外,腐蝕性物料對設備材質有特殊要求,建議選用耐腐蝕材料,以延長設備使用壽命。
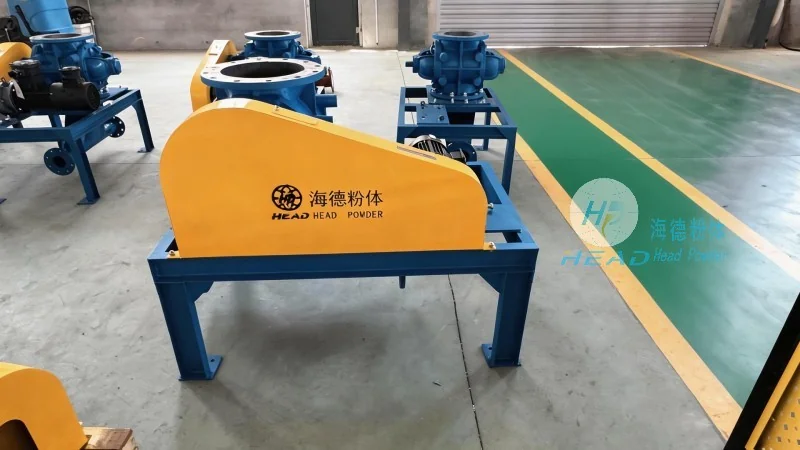
第二步:確定輸送方式與系統類型
在明確了物料特性後,下一步是確定具體的輸送方式。氣力輸送主要分爲稀相輸送和密相輸送兩大類,每種方式都有其獨特的適用場景。此外,還需要根據工藝需求選擇正壓輸送還是負壓輸送。
稀相輸送通常利用較高的氣流速度(通常在20-30m/s以上)來懸浮輸送物料,其特點是輸送距離較短(一般小於200米),輸送量大,結構簡單,但能耗較高,且對物料的磨損較大。這種形式常用於糧食、化工原料等對磨損不敏感的物料。
密相輸送則利用脈衝閥將高壓壓縮空氣間歇地送入輸送管道,形成料栓,利用料栓的靜壓推動物料移動。其特點是輸送速度低(通常在5-15m/s),物料磨損小,能耗低,輸送距離長(可達1000米以上)。對於易碎、易氧化或對磨損敏感的物料,密相自動上料下料氣力輸送系統氣力輸送設備是更爲好的選擇。
正壓輸送系統直接將物料吹入料倉,操作簡單,但需要注意防止物料倒流和粉塵外泄;負壓輸送系統則通過風機在管道內形成負壓吸入物料,對物料的適應性更強,但輸送距離相對受限。企業在選型時,應根據工廠的佈局、輸送距離、物料特性以及環保要求,綜合權衡選擇較爲適合的輸送方式。
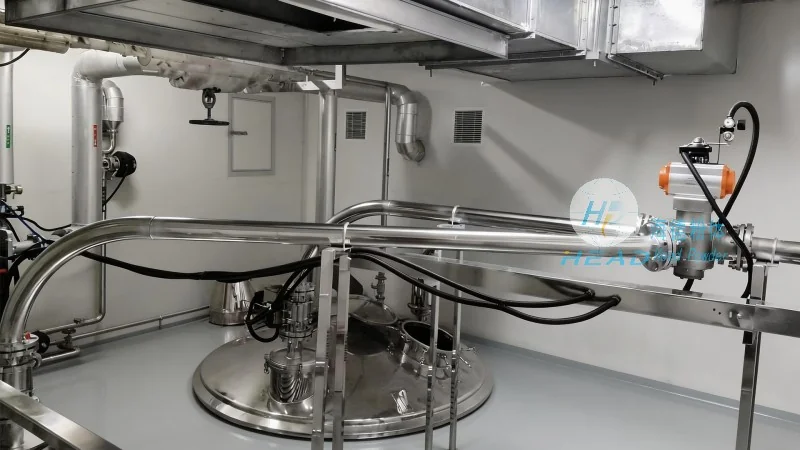
第三步:核心設備選型與配置
確定了輸送方式後,需要對系統中的核心設備進行選型和配置。自動上料下料氣力輸送系統並非單一設備,而是一個由多個子系統組成的有機整體。核心設備包括氣源設備、供料器、輸送管道、分離器、除塵器以及控制系統。
氣源設備是系統的動力核心。對於稀相輸送,羅茨風機是常用的氣源設備,具有輸出壓力穩定、流量大、噪音低等優點;對於密相輸送,則需要使用空氣壓縮機和脈衝閥組。選型時建議根據計算出的系統總阻力來選擇合適的風機或空壓機,有助於氣源壓力滿足輸送要求。
供料器是物料進入輸送管道的關鍵部件。常見的有螺旋輸送泵、倉泵、文丘裏供料器等。螺旋輸送泵結構緊湊,適合密相輸送;倉泵則具有輸送量大、距離遠的特點。供料器的選型建議有助於物料能順暢地進入管道,同時防止高壓氣體倒流。
此外,除塵系統的配置至關重要。氣力輸送過程中會產生大量的粉塵,建議配備高效除塵器,有助於排放達標,保護操作人員健康。對於有特殊要求的行業,如食品行業,還需要配置無菌除塵系統。
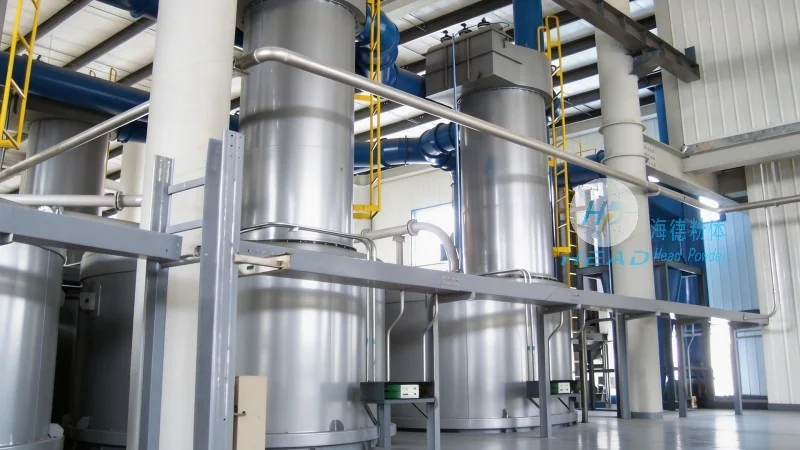
第四步:工藝流程的優化設計
工藝流程設計是將理論轉化爲實際生產的關鍵環節。一個良好的流程設計不僅要滿足輸送功能,還要考慮操作的便捷性、維護的便利性以及系統的經濟性。在流程設計階段,需要繪製詳細的工藝流程圖,明確物料流向、氣路走向以及控制邏輯。
首先,要合理規劃管道走向。管道應儘量短而直,減少不必要的彎頭,以降低阻力。如果建議轉彎,應選擇曲率半徑較大的彎頭,防止物料在彎頭處堆積。對於多支路輸送,需要設計合理的分流器,有助於各支路流量均勻。
其次,要考慮系統的清潔度。對於食品和醫藥行業,建議設計在線清洗或吹掃功能,有助於每次換料時管道內不留殘留。同時,要設置必要的觀察窗和清理孔,方便工人進行日常維護。
最後,要優化控制邏輯。自動上料下料氣力輸送系統氣力輸送設備通常採用PLC控制系統,實現一鍵啓動、自動運行、故障報警等功能。通過觸摸屏界面,操作人員可以實時監控系統的運行狀態,如壓力、流量、料位等參數,大大提高了生產的自動化水平。