

微砂粉氣力輸送技術解析:正壓與負壓模式對比
微砂粉作爲一種細顆粒物料,在建材、化工、冶金等多個行業中廣泛應用,其高效、安全的輸送技術一直是行業關注的焦點。傳統的微砂粉輸送方式,如皮帶輸送、鬥式提升機等,往往存在粉塵飛揚、輸送效率低、對環境不友好等問題。氣力輸送技術作爲一種較好的粉體輸送方式,通過利用氣流將微砂粉封閉在管道內輸送,改善了傳統輸送的弊端,成爲現代工業中微砂粉輸送的常見方案。本文將深入解析微砂粉氣力輸送技術的兩種主流模式——正壓與負壓,並對比其特點,爲用戶提供專業的技術參考。
什麼是微砂粉氣力輸送?
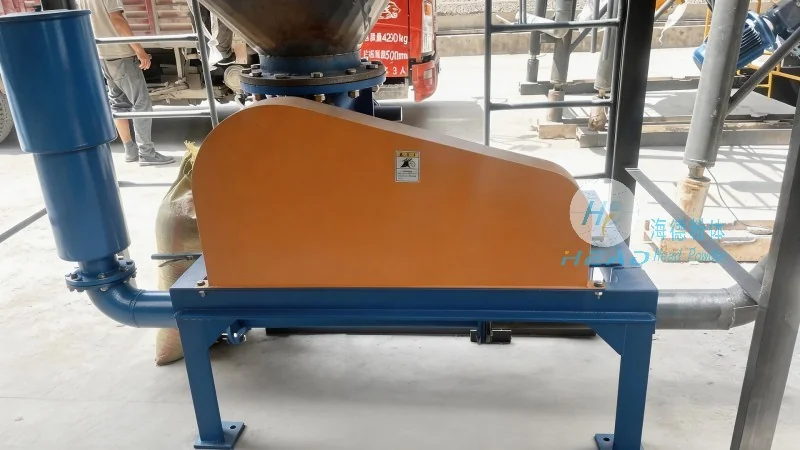
微砂粉氣力輸送是指利用氣流的壓力或負壓作用,將微砂粉等粉體物料從發送端輸送到接收端的輸送技術。其核心是通過氣流與物料的相互作用,實現物料的連續、封閉輸送。與傳統的機械輸送方式相比,氣力輸送具有輸送效率高、設備佔地面積小、對物料適應性強、粉塵污染小等優點,特別適用於微砂粉這類細顆粒、易飛揚的物料。氣力輸送系統通常由發送設備、輸送管道、卸料設備、除塵設備等組成,根據氣流壓力的不同,可分爲正壓氣力輸送和負壓氣力輸送兩種模式。
正壓氣力輸送模式詳解
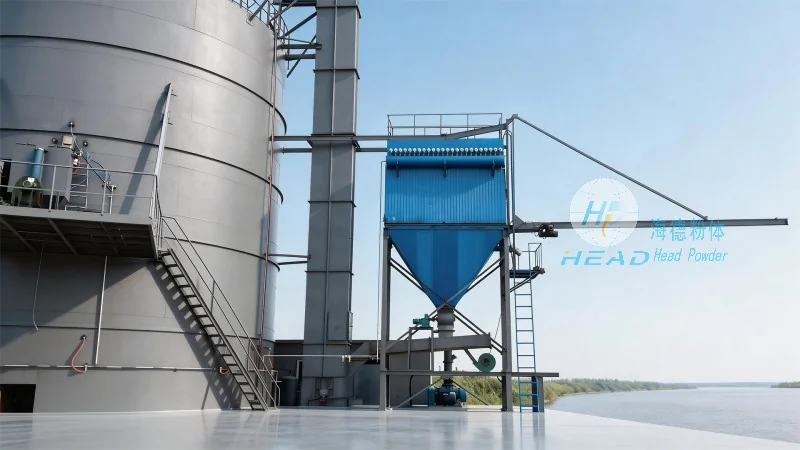
正壓氣力輸送模式是指通過正壓風機將空氣壓縮後,將微砂粉從發送罐壓入輸送管道,物料隨氣流在管道內流動,到達終點後通過卸料器卸入接收罐。該模式的工作原理基於正壓氣流推動物料前進,系統內始終保持正壓狀態。正壓氣力輸送的設備主要包括髮送罐(或稱供料器)、正壓風機、輸送管道(通常爲金屬或塑料材質,內壁光滑以減少阻力)、卸料器(如旋轉閥、星形閥等)、除塵器(用於處理輸送過程中產生的粉塵)以及控制系統。正壓模式的優勢在於:首先,輸送距離長,理論上可達數百米甚至更遠,適合長距離的微砂粉輸送;其次,壓力穩定,輸送效率高,物料輸送速度均勻,能夠滿足大規模生產的需求;此外,正壓系統對物料的適應性較強,可以輸送多種細顆粒物料,包括微砂粉、水泥、石英粉等。然而,正壓模式也存在一些缺點:設備複雜,需要正壓風機、密封系統等,初始投資較高;系統運行時會產生通常的噪音和振動,對設備維護要求較高;同時,由於系統內爲正壓狀態,若密封不良可能導致粉塵泄漏,對環境造成污染。正壓氣力輸送模式通常適用於工廠內部長距離的微砂粉輸送,如從原料庫到生產車間的物料轉移,或不同車間之間的物料調配,尤其適用於大規模、高效率的生產場景。
負壓氣力輸送模式詳解
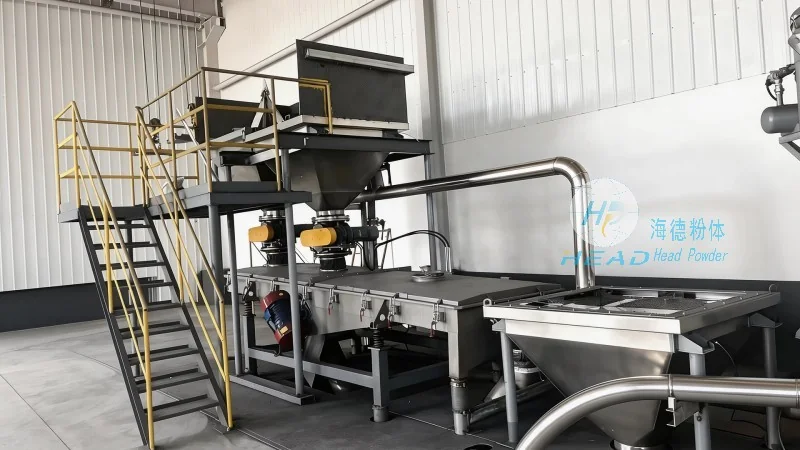
負壓氣力輸送模式則通過吸風機在輸送管道內形成負壓,將微砂粉從發送端吸入管道,物料隨氣流進入接收罐。該模式的工作原理基於負壓氣流吸引物料,系統內始終保持負壓狀態。負壓氣力輸送的設備主要包括吸風機、輸送管道、接收罐(或稱集料器)、除塵設備以及控制系統。負壓模式的優勢在於:設備簡單,投資成本低,通常不需要複雜的密封系統,對環境適應性好;運行時噪音較低,維護相對簡單;由於系統內爲負壓,可以有效防止粉塵泄漏,對環境友好。然而,負壓模式也存在明顯的缺點:輸送距離短,通常不超過100米,不適合長距離輸送;動力消耗較大,由於需要持續產生負壓,能耗較高;輸送效率相對較低,物料輸送速度較慢,不適合大規模生產。負壓氣力輸送模式通常適用於短距離的微砂粉輸送,如車間內的局部輸送,或對粉塵控制要求高的場合,例如在潔淨車間內輸送微砂粉,以避免粉塵污染環境。此外,負壓模式也適用於輸送易燃、易爆或對環境敏感的物料,因爲負壓系統可以減少泄漏風險。