

噸包物料氣力輸送設備的原理及工作場景特點
噸包物料氣力輸送設備,作爲現代粉體輸送領域的核心裝備,其工作原理基於氣力輸送技術,通過壓縮空氣或惰性氣體作爲動力介質,實現物料的連續、高效輸送。設備通常由供料裝置、輸料管路、分離裝置、除塵系統及控制系統等部分組成。當物料從噸包中進入供料器後,通過氣固兩相流的形式被輸送至目的地。具體來說,壓縮空氣從供料器底部或側部進入,與物料充分混合,形成氣固混合物,在輸料管內以通常速度流動,最終在分離器中實現氣固分離,物料被收集,空氣則通過除塵系統處理後排空。這種原理不僅避免了傳統輸送方式中物料與設備直接接觸的磨損問題,還通過氣力輸送的連續性,有所改善了輸送效率與穩定性。例如,星型閥供料器通過旋轉動作間歇性給料,配合壓縮空氣的脈衝作用,有助於物料與空氣充分混合,形成均勻的氣固混合物;輸料管路通常採用耐磨材料(如不鏽鋼、塑料或陶瓷)製成,根據輸送距離與物料特性選擇不同的管徑與壓力,密相輸送模式則通過高氣速將物料以顆粒流形式輸送,減少物料破碎;分離裝置中的旋風分離器利用離心力將氣固分離,袋式除塵器則通過過濾介質捕獲微細粉塵,有助於排放達標。整個系統通過智能控制系統,實時監測壓力、流量、溫度等參數,自動調整運行狀態,支持輸送過程的穩定與高效。
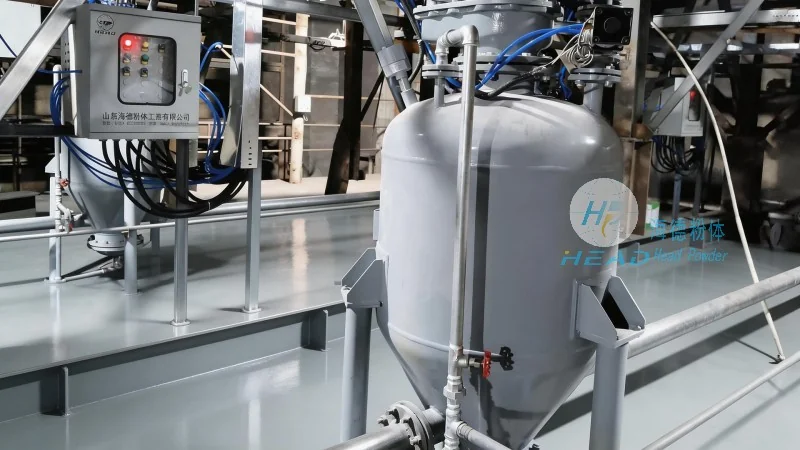
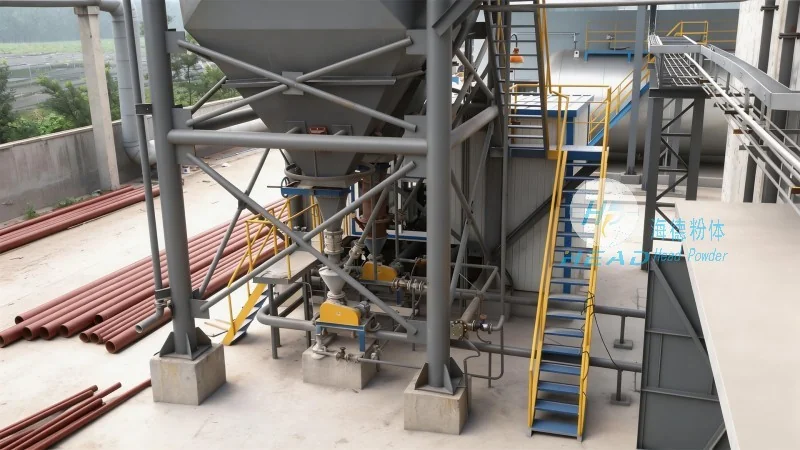
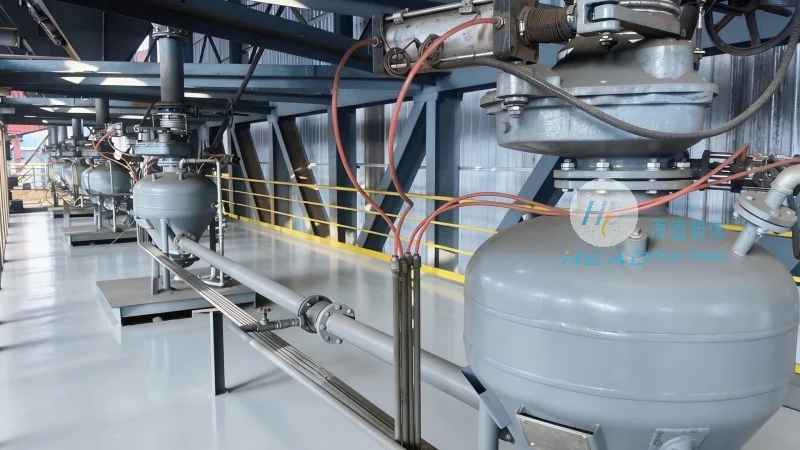
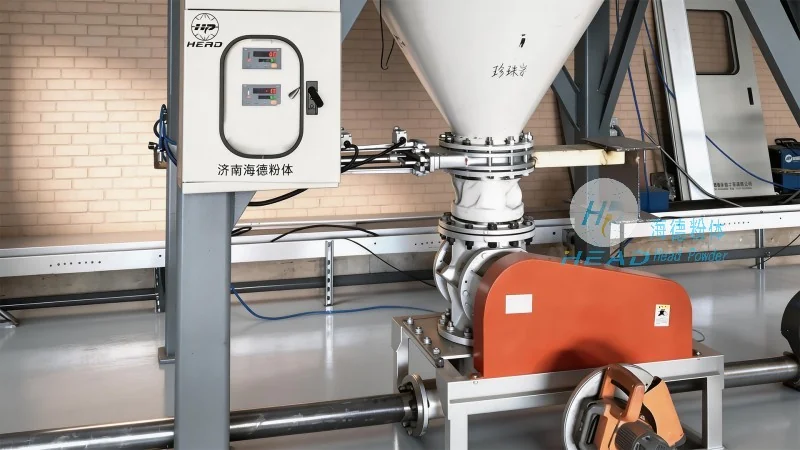
噸包物料氣力輸送設備的工作場景特點
噸包物料氣力輸送設備廣泛應用於化工、食品、製藥、建材等多個行業,特別是在需要處理大量散裝物料的場景中展現出應用優勢。例如,在化工行業,用於輸送各種粉狀或顆粒狀原料,如碳酸鈣、石英砂、硫酸銨等,能夠實現從倉庫到生產線的無縫連接,避免人工搬運的繁瑣與危險;在食品行業,用於處理麪粉、糖粉、奶粉等物料,有助於輸送過程中的衛生與潔淨,符合食品生產的安全標準;在製藥行業,則用於輸送藥品原料或中間體,如活性炭、抗生素粉末、維生素預混料,滿足GMP(藥品生產質量管理規範)對潔淨環境與物料純淨度的要求。設備的工作場景特點主要體現在其靈活性與適應性上,能夠根據不同物料的特性(如密度、流動性、磨損性、毒性)調整輸送參數,如改變壓縮空氣壓力、流速或供料器轉速,以適應物料的輸送需求。同時,設備支持長距離、大容量的輸送需求,例如,某企業採用噸包氣力輸送設備,將倉庫中的石灰石粉輸送至生產線的反應釜,輸送距離達800米,輸送量達到每小時15噸,較好滿足規模化生產的需求。此外,設備在輸送過程中無機械接觸,減少了物料污染與設備磨損,延長了設備使用壽命,降低了維護成本。對於需要處理有毒、易燃或腐蝕性物料的場景,系統可採用惰性氣體(如氮氣)或特殊密封設計,有助於輸送過程的安全性與環保性,避免物料泄漏對環境造成污染。
噸包氣力輸送系統的主要特點與性能表現
噸包氣力輸送系統憑藉其獨特的優勢,在衆多輸送方案中脫穎而出。首先,系統具有極高的輸送效率,能夠實現連續、穩定的物料輸送,相比傳統人工或機械輸送方式,有所提升了生產效率。例如,某化工企業實施噸包氣力輸送系統後,物料輸送時間從原來的2小時縮短至30分鐘,生產效率提升了4倍,同時減少了人工搬運帶來的安全隱患。其次,系統採用氣力輸送技術,避免了物料與設備部件的直接摩擦,有效降低了物料破損率,尤其適用於易碎、易磨損的物料。對於高磨損的物料,如石英砂,傳統機械輸送的破損率可能達到10%以上,而氣力輸送的破損率可控制在2%以內,有所提升了產品質量。再者,設備結構緊湊,佔地面積小,便於在有限空間內佈置,同時系統運行噪音低,對周邊環境的影響較小,符合現代工業對環保與空間利用的要求。此外,系統通過智能控制系統,可實現自動化操作,根據生產需求調整輸送速度與流量,提高了生產的靈活性與響應速度。例如,在生產線調整產量時,系統可較快響應,保持物料輸送的連續性,避免因物料積壓導致的生產中斷。對於需要處理有毒、易燃或腐蝕性物料的場景,系統可採用惰性氣體或特殊密封設計,有助於輸送過程的安全性與環保性。綜合來看,噸包氣力輸送系統不僅提升了生產效率,還降低了運營成本,成爲現代工業生產中不可或缺的輸送解決方案。此外,系統運行能耗低,相比傳統輸送方式節省能源,例如,氣力輸送的能耗約爲機械輸送的1/3,長期運行可降低企業的能源成本。同時,設備維護簡單,主要部件爲耐磨輸料管與分離器,更換週期長,減少了維護頻率與成本。