什麼是硫化氫粉體輸送系統?設計原理又是什麼?
在化工、製藥等工業領域,硫化氫作爲一種具有強烈毒性和腐蝕性的危險氣體,其相關粉體物料的輸送一直是行業面臨的重大挑戰。傳統的人工裝卸或簡易機械輸送方式不僅存在嚴重的安全隱患,如硫化氫泄漏導致中毒事故,還因粉塵飛揚造成環境污染,降低生產效率。爲解決這一難題,硫化氫粉體輸送系統應運而生,它通過氣力輸送技術,實現了對危險粉體物料的安全、高效、自動化傳輸,成爲現代工業生產中不可或缺的關鍵設備。本文將詳細解析硫化氫粉體輸送系統的定義、設計原理及主要特點,幫助讀者全面瞭解該系統的技術內涵與應用價值。
什麼是硫化氫粉體輸送系統?
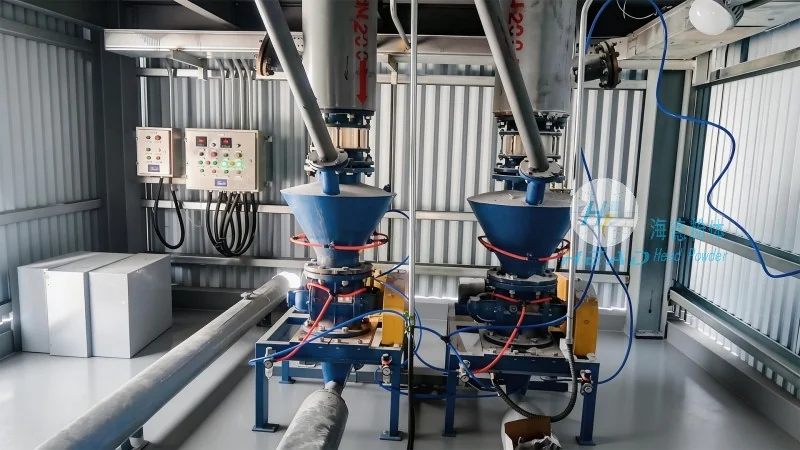
硫化氫粉體輸送系統是一種專門用於輸送硫化氫相關粉體物料的氣力輸送設備,其核心是通過壓縮空氣或負壓氣流將粉體顆粒從供料點輸送到收料點。該系統通常由供料裝置、輸送管道、分離設備、收料裝置及控制系統等部分組成,通過自動化控制實現粉體物料的連續或間歇輸送。與傳統的重力、螺旋或皮帶輸送方式不同,氣力輸送系統特別適用於具有毒性、易燃、易爆或高粉塵的粉體物料,硫化氫粉體輸送系統正是針對硫化氫的危化特性,在設備設計、安全防護等方面進行了特殊優化,有助於在輸送過程中不發生泄漏或事故。
硫化氫粉體輸送系統的設計原理
硫化氫粉體輸送系統的設計原理主要基於氣力輸送的物理機制,具體可分爲正壓氣力輸送(壓送式)和負壓氣力輸送(吸送式)兩種形式。正壓氣力輸送系統通過高壓風機將空氣壓入輸送管道,形成正壓氣流,推動粉體顆粒隨氣流一起運動,直至到達終點;負壓氣力輸送系統則通過風機在管道內形成負壓,吸入粉體物料與空氣的混合物,再經分離設備回收粉體。針對硫化氫的毒性,系統設計需重點考慮以下幾點:首先,所有設備均採用防爆設計,如風機、電機等關鍵部件選用防爆等級(如Ex d IIB T4),防止電火花引發爆炸;其次,輸送管道採用耐腐蝕材料(如不鏽鋼、聚四氟乙烯複合管),避免硫化氫與金屬管道發生化學反應導致腐蝕;再者,系統配備氣體泄漏檢測裝置,實時監測硫化氫濃度,一旦超標立即觸發報警並停止輸送;最後,控制系統採用安全聯鎖設計,有助於在設備故障或異常情況下能自動切斷電源,防止危險擴散。
系統核心組成與功能
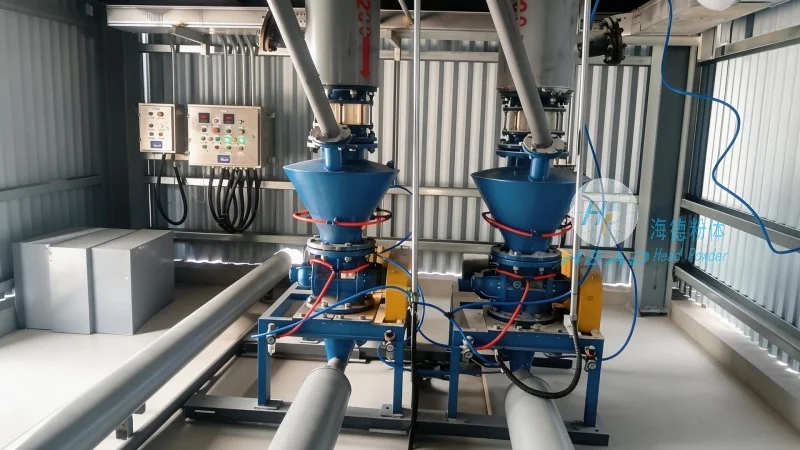
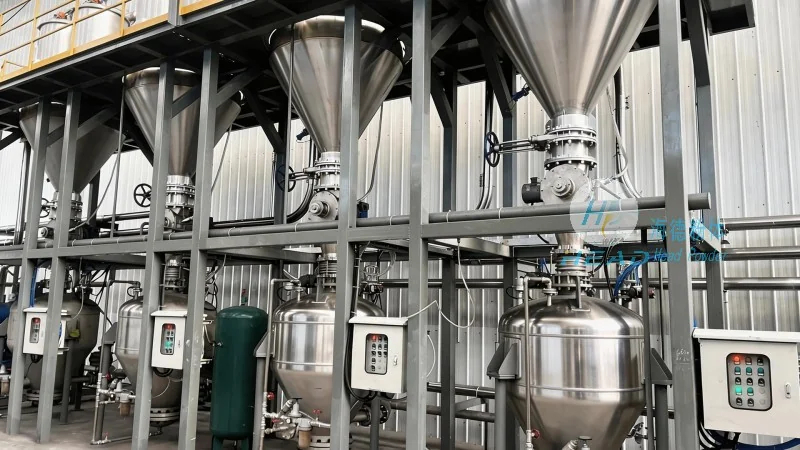
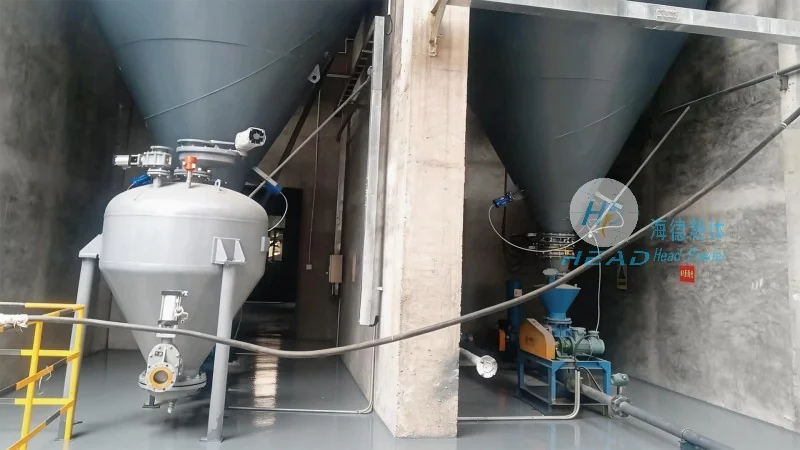
硫化氫粉體輸送系統的核心組成包括供料裝置、輸送管道、分離設備、收料裝置及控制系統,各部分協同工作實現粉體輸送。供料裝置通常採用螺旋輸送機或振動給料機,將硫化氫粉體均勻送入輸送管道,避免物料堆積或堵塞;輸送管道爲系統主體,採用耐壓、耐腐蝕的金屬或複合管道,根據輸送距離和物料特性選擇不同管徑(如50-200mm),有助於氣流速度在適宜範圍內(通常爲15-30m/s),以平衡輸送效率和能耗;分離設備是系統關鍵環節,採用旋風分離器或袋式除塵器,將粉體與空氣分離,回收粉體並排放潔淨空氣;收料裝置爲儲罐或料倉,用於儲存輸送後的粉體,可根據生產需求調整容量;控制系統通過PLC或變頻器實現自動化操作,包括壓力監測、流量控制、泄漏報警等,操作人員可通過觸摸屏界面監控設備運行狀態,並進行參數調整。
安全防護措施與風險控制
由於硫化氫的毒性(吸入高濃度硫化氫會導致窒息、中毒甚至死亡),系統安全防護是設計中的重中之重。首先,所有設備均採用防爆電氣設備,如防爆電機、防爆開關,有助於在易燃易爆環境下不會引發火花;其次,輸送管道及設備內壁採用防腐塗層或不鏽鋼材質,防止硫化氫與金屬發生化學反應,導致管道腐蝕或泄漏;再者,系統配備硫化氫氣體檢測儀,在管道連接處、閥門、風機入口等關鍵位置安裝傳感器,實時監測氣體濃度,當濃度超過安全閾值(如10ppm)時,立即觸發聲光報警並停止輸送;此外,輸送區域設置強制通風系統,通過排風設備降低硫化氫濃度,有助於操作人員處於安全環境;緊急停止裝置在控制面板設置,一旦發生設備故障或異常情況,可立即切斷電源,防止事故擴大;同時,系統定期進行泄漏測試和維護,有助於所有密封部位(如管道接頭、閥門密封圈)無泄漏,支持長期安全使用。
實際應用案例與效果
以山東某硫化工企業爲例,該企業原本採用人工裝卸硫化氫粉體,存在嚴重的安全隱患,如工人頻繁接觸硫化氫導致中毒,且粉塵飛揚造成環境污染。引入山東海德粉體工程有限公司的硫化氫粉體輸送系統後,實現了自動化輸送,效果較好:首先,人工接觸減少90%以上,有效降低了硫化氫中毒事故的發生率;其次,輸送效率提升30%,原本需要2小時完成的生產任務,現在僅需1小時,提高了生產效率;再者,粉塵飛揚問題得到解決,環境空氣質量明顯改善;最後,系統運行穩定,故障率低,維護簡單,降低了企業的運營成本。該案例充分證明了硫化氫粉體輸送系統在危化品輸送中的安全性和高效性,爲同類企業提供瞭解決方案。
系統優勢總結
與傳統的輸送方式相比,硫化氫粉體輸送系統具有顯著的優勢。首先,高效性:氣力輸送速度快,輸送距離可達數百米,甚至更遠,適合複雜生產流程中的長距離物料傳輸;其次,安全性:針對硫化氫的危化特性,採用多重安全措施,降低了中毒、爆炸等事故風險;第三,環保性:減少粉塵飛揚,降低對環境的污染,符合綠色生產要求;第四,自動化:控制系統實現自動化操作,減少人工干預,提高了生產穩定性和可靠性;第五,可靠性:設備採用良好材料,維護簡單,故障率低,支持了生產的連續性。這些優勢使得硫化氫粉體輸送系統成爲現代工業中處理危險粉體物料的可作爲選擇,廣泛應用於化工、製藥、冶金等行業的硫化氫相關生產環節。
如果您在工業生產中面臨硫化氫粉體輸送的難題,需要專業的解決方案,歡迎聯繫山東海德粉體工程有限公司的張經理,電話爲15662777102,地址位於山東濟南。我們將根據您的具體需求,提供定製化的硫化氫粉體輸送系統,有助於設備安全、較高效率運行,助力您的企業實現安全生產與生產效率的提升。