

自動稱重配料物料輸送設備的運行過程和工作原理
在現代工業生產中,物料輸送與配料環節的效率與精度直接關係到生產線的整體性能。自動稱重配料物料輸送設備作爲關鍵工藝設備,通過集成化的設計,實現了從物料接收、稱重、配料到輸送的自動化流程。本文將詳細解析該設備的運行過程與核心工作原理,幫助用戶全面瞭解其技術內涵與應用價值。
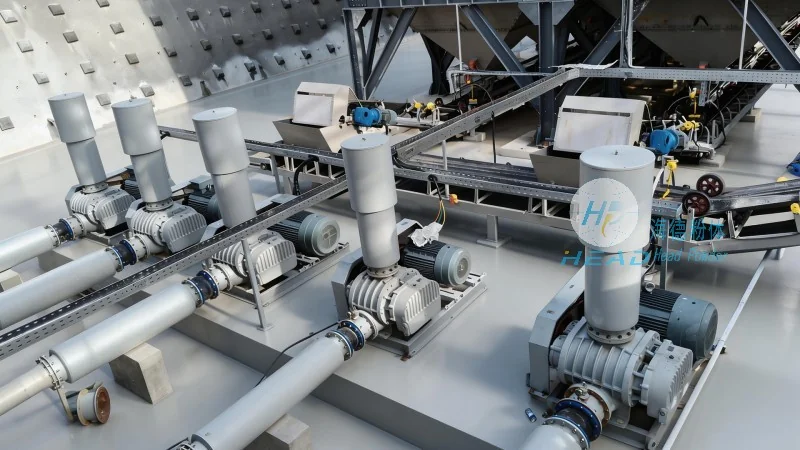
設備工作原理詳解:智能控制與較爲準確配料的實現機制
自動稱重配料物料輸送設備的工作原理基於傳感器技術、控制算法與氣力輸送技術的集成應用。設備的核心部件包括料斗、高精度稱重傳感器、配料控制器、氣路系統及輸送管道。當物料從料倉進入設備料斗時,稱重傳感器(通常爲拉力傳感器或壓電式傳感器)實時採集料斗內的重量數據,並將信號傳輸至中央控制器。控制器內置的PID(比例-積分-微分)控制算法,根據預設的配方參數(如各物料的重量比例、流量要求),動態調節進料閥門的開度或啓停時間,實現對物料的較爲準確稱重與配料。例如,若配方要求A物料與B物料的質量比爲2:1,控制器會通過調節A物料進料閥的開啓時間,使其在設定時間內輸送2份物料,同時B物料進料閥開啓1份物料,有助於配比準確。配好的物料隨後通過氣力輸送系統(如正壓氣力輸送,利用風機產生正壓將物料吹送至目標位置;或負壓氣力輸送,通過吸塵器形成負壓吸入物料)被輸送到指定料倉或反應釜。整個過程中,設備通過閉環反饋控制,持續監測實際重量與設定重量的偏差,並實時調整進料參數,有助於配料誤差控制在±0.1%以內,滿足高精度生產需求。
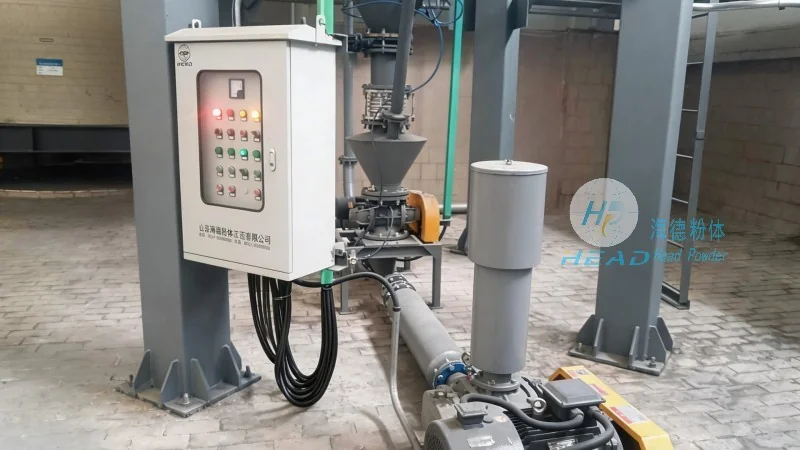
設備運行過程:從啓動到輸送的完整流程解析
設備啓動前,操作人員需通過人機界面(HMI)設置或修改配料配方參數,包括各物料的名稱、重量、比例、輸送目標位置等。系統啓動後,首較好入自檢模式:檢查稱重傳感器的零點與滿量程校準狀態,確認氣路系統的壓力與流量是否正常,驗證控制單元的通信是否穩定。自檢通過後,設備進入待機狀態,等待操作人員下達配料指令。當操作人員點擊“開始”按鈕後,系統按照預設的順序啓動各物料進料閥:首先啓動主進料閥,將物料從料倉吸入設備料斗;同時,稱重傳感器開始實時監測料斗重量。隨着物料進入料斗,重量數據不斷反饋至控制器,控制器根據當前重量與目標重量的差值,動態調整進料閥的開度。例如,當料斗重量達到目標重量的90%時,控制器會減小進料閥開度,避免超量;當接近目標重量時,控制器會進一步減小開度,實現精細控制。當料斗重量達到預設目標重量後,進料閥自動關閉,同時啓動輸送風機,將料斗內的物料通過輸送管道輸送到目標位置。輸送過程中,設備持續監測輸送狀態,若出現堵塞或壓力異常,系統會自動停止輸送並報警。輸送完成後,設備進入復位狀態,準備下一次配料循環。整個運行過程自動化程度高,從啓動到輸送完成通常僅需幾分鐘,大大提高了生產效率,減少了人工干預帶來的誤差。
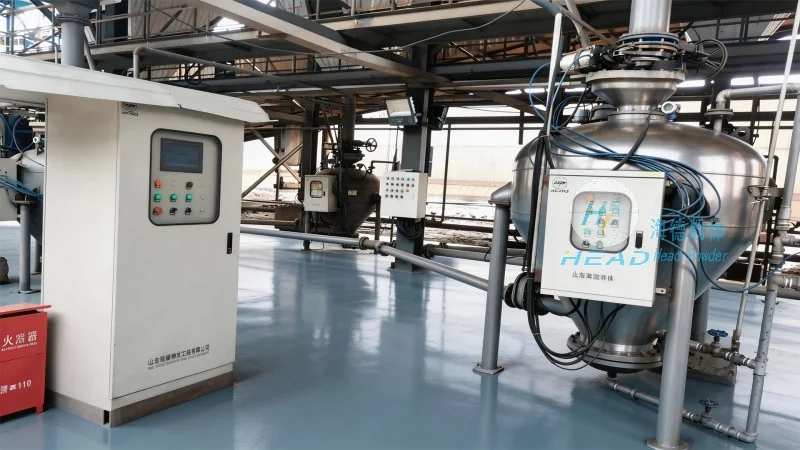
設備優勢與應用場景:提升生產效率與質量控制
自動稱重配料物料輸送設備在多個工業領域均展現出應用優勢,其應用場景廣泛且靈活。在化工行業,該設備用於較爲準確控制反應物料的配比,如聚合反應中的單體與引發劑的混合,有助於反應的穩定性和產品純度;在食品行業,用於有助於食品添加劑(如防腐劑、色素)的準確添加,滿足食品安全標準;在製藥行業,用於較爲準確控制藥品原料的配比,有助於藥品的療效與安全性;在建材行業,用於控制水泥、添加劑等物料的配比,提高混凝土的質量。設備的優勢主要體現在以下幾個方面:一是高精度配料,通過閉環控制算法,配料誤差可控制在極小範圍內(通常爲±0.1% - ±0.5%),有助於產品批次間的質量一致性;二是自動化程度高,減少了人工稱重、配料等環節,降低了人工勞動強度,提高了生產效率;三是系統穩定性強,採用良好傳感器(如德國或美國進口的高精度稱重傳感器)、控制元件(如西門子或三菱PLC)及氣路系統,故障率低,維護成本低;四是節能環保,部分設備採用變頻控制技術,根據輸送量調整風機轉速,降低能耗;同時,密封輸送設計減少了粉塵飛揚,改善了工作環境。例如,某化工企業採用該設備後,配料精度從之前的±1%提升至±0.2%,生產效率提高了30%,同時降低了人工成本與物料浪費。
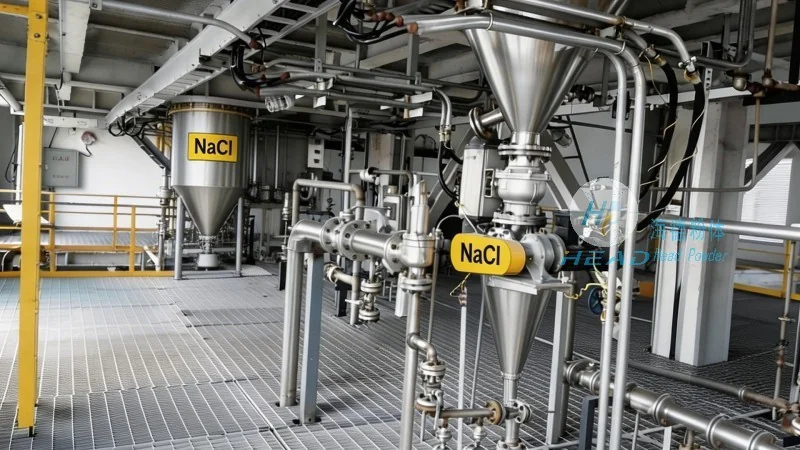
諮詢與獲取專業支持:聯繫山東海德粉體工程有限公司
如果您對自動稱重配料物料輸送設備感興趣,或需要根據自身生產需求定製化解決方案,歡迎聯繫山東海德粉體工程有限公司的聯繫人張經理。張經理將爲您提供專業的技術諮詢與方案設計服務,包括設備選型、工藝流程優化、現場安裝調試等。公司地址位於山東省濟南市,電話爲15662777102,隨時準備爲您解答疑問,並提供現場考察與設備演示服務。選擇海德粉體,我們以專業的技術團隊、良好的產品質量與完善的售後服務,助力您的企業實現生產流程的自動化升級與效率提升。無論您是新建生產線還是現有生產線升級,我們都能提供定製化的解決方案,滿足您的生產需求。聯繫張經理,讓海德粉體助您打造高效、較爲準確的生產體系。