

酒麴粉體氣力輸送機的原理及工作場景特點
在釀酒行業中,酒麴作爲核心發酵原料,其輸送環節直接影響生產效率與產品質量。傳統酒麴輸送方式往往存在粉塵飛揚、衛生條件差、輸送效率低等問題,而酒麴粉體氣力輸送機憑藉其獨特的氣力輸送原理,爲酒麴的輸送提供了高效、環保的解決方案。本文將詳細介紹酒麴粉體氣力輸送機的原理、工作場景特點及應用優勢,幫助用戶全面瞭解這一較好設備。
產品概述:酒麴氣力輸送系統與設備
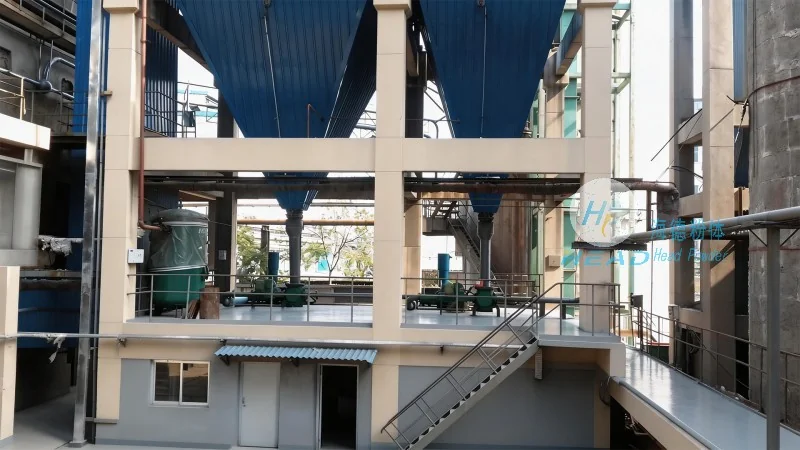
酒麴氣力輸送系統由山東海德粉體工程有限公司研發生產,屬於專業粉體氣力輸送設備,專爲酒麴等顆粒狀物料的輸送設計。該系統集成了供料裝置、輸料管、分離器、除塵器及控制單元等關鍵組件,通過氣力輸送技術實現酒麴的密閉、連續輸送。系統可根據用戶需求配置正壓輸送(風機送風,物料隨氣流進入輸料管)或負壓輸送(風機抽風,物料被吸入輸料管)模式,有助於在不同生產場景下都能正常運行。產品關鍵詞涵蓋“酒麴氣力輸送”“酒麴氣力輸送系統”“氣力輸送設備”,體現了其在酒麴輸送領域的專業性和全面性,是釀酒企業提升生產效率的關鍵設備。
工作原理:氣力輸送的核心機制
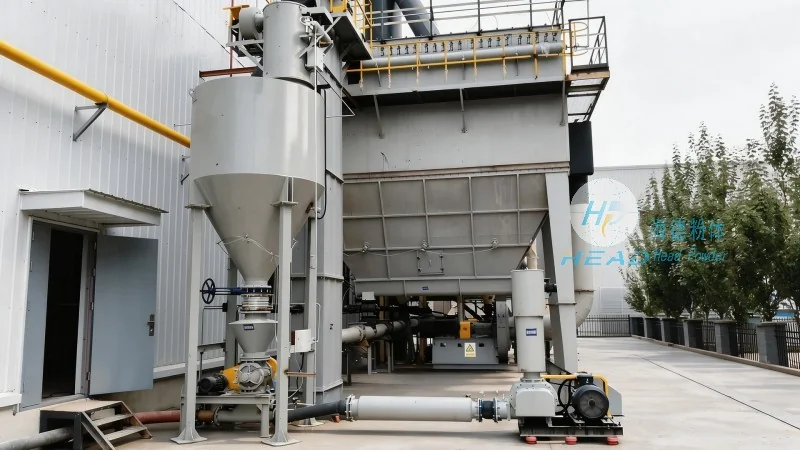
酒麴粉體氣力輸送機的工作原理基於氣流對物料的攜帶作用。系統通過離心風機或羅茨風機產生高速氣流,將酒麴顆粒從供料斗吸入輸料管,在氣流的作用下形成懸浮狀態,隨氣流一同輸送至分離器。分離器採用旋風分離技術,將酒麴與氣流分離,酒麴落入收集倉,氣流則通過布袋除塵器或電除塵器處理後排出。這一過程實現了物料的無接觸輸送,避免了傳統機械輸送中因摩擦導致的酒麴破損或污染。對於酒麴這類溼度適中(通常含水量約10%-15%)、顆粒大小不一(直徑0.5-5mm)的物料,氣力輸送的適應性更強,能夠保持物料的原始狀態,有助於釀酒過程中發酵活性的穩定,進而提升酒品質量。
工作場景特點:適應釀酒生產需求
酒麴粉體氣力輸送機在釀酒廠等場景中展現出顯著特點。首先,密閉輸送,環保衛生:設備採用全封閉結構,有效防止酒麴粉塵飛揚,避免對生產環境及操作人員的污染,符合食品加工行業的衛生標準(如GMP規範)。其次,輸送效率高,連續作業:系統可實現24小時不間斷輸送,輸送量可達每小時數噸至數十噸,有所提升酒麴的週轉速度,減少生產等待時間。例如,某大型白酒企業採用海德粉體的氣力輸送系統後,酒麴從發酵車間到儲存倉的輸送時間從30分鐘縮短至5分鐘,效率提升顯著。再者,輸送距離靈活:無論是短距離車間內輸送(如10-20米),還是長距離跨區域轉移(如50-100米),氣力輸送機都能通過調整風機參數(如風量、風壓)和管路設計(如彎頭數量、管徑大小)滿足需求,適應不同釀酒廠的空間佈局。此外,維護簡便,故障率低:設備結構緊湊,關鍵部件(如風機、分離器)採用耐磨材料(如不鏽鋼、陶瓷)或防腐處理,日常維護成本低,故障率低於傳統輸送設備,降低了企業的運營成本。
典型工作場景:釀酒廠物料輸送
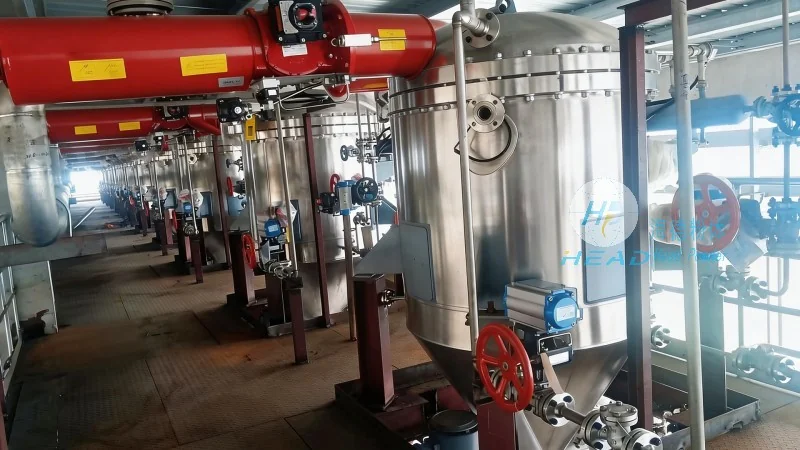
在大型釀酒企業中,酒麴粉體氣力輸送機廣泛應用於多個核心環節。例如,從發酵車間將新鮮酒麴輸送至儲存倉,或從儲存倉將酒麴輸送至釀酒車間;在釀造過程中,將酒麴與高粱、水等原料混合輸送至發酵罐;甚至在酒麴的二次發酵或乾燥環節,通過氣力輸送機實現物料的轉移。以某知名白酒企業的實際應用爲例,該企業採用海德粉體的酒麴氣力輸送系統後,酒麴輸送效率提升了35%,同時粉塵污染問題得到有效改善,生產環境從“粉塵瀰漫”轉變爲“潔淨無塵”,員工健康得到支持。這一應用案例充分證明了氣力輸送機在釀酒生產中的實用性和可靠性,是現代釀酒企業提升生產效率、支持產品質量的關鍵設備。