水泥熟料氣力輸送技術解析:正壓與負壓模式對比
在水泥生產流程中,熟料輸送是連接生產與儲存的關鍵環節,其效率與穩定性直接關係到整個生產線的運行成本與產能。隨着工業技術的不斷進步,氣力輸送技術憑藉其高效、連續、無污染等優勢,逐漸成爲水泥熟料輸送的主流選擇。其中,正壓與負壓兩種氣力輸送模式因其工作原理、設備配置及適用場景的差異,成爲行業關注的焦點。本文將深入解析水泥熟料氣力輸送的正壓與負壓模式,對比其優劣,並探討在實際應用中的選擇策略。
正壓氣力輸送模式解析
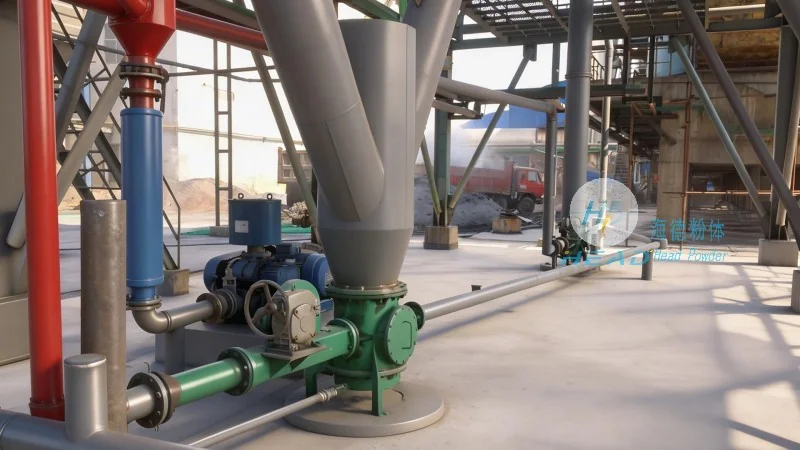
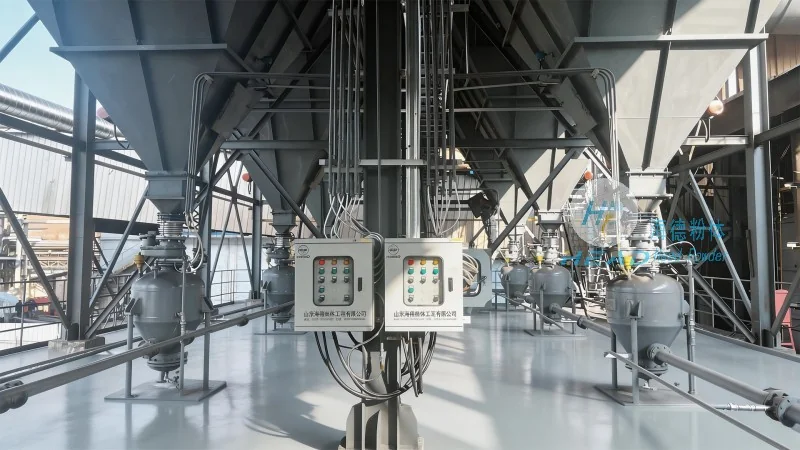
正壓氣力輸送模式通過正壓風機向輸送管道內輸送壓縮空氣,將物料與空氣混合形成氣固兩相流,從而實現物料的輸送。其工作原理基於壓力差,通過風機提供的正壓將物料從供料點輸送到接收點。正壓氣力輸送系統通常由供料器、正壓風機、輸送管道、分離器及氣固分離設備等組成。具體來說,物料首先通過星型給料機等供料設備進入輸送管道,與風機送來的壓縮空氣混合,形成高速氣固流,在管道內以通常速度輸送。到達接收端後,通過旋風分離器等設備將物料與空氣分離,物料落入接收設備(如庫房),空氣則通過濾袋除塵器等設備淨化後循環使用。
正壓氣力輸送模式的優勢主要體現在輸送距離長、輸送效率高、對物料適應性廣等方面。由於正壓風機能夠提供較高的壓力,系統可輕鬆實現數百米甚至數公里長的長距離輸送,滿足大型水泥廠對熟料從磨機到庫房的長距離輸送需求。同時,正壓輸送爲連續輸送,能夠保持穩定的輸送量,減少人工干預,提高生產線的自動化水平。此外,正壓系統對物料的顆粒大小、溼度及磨損性等參數的適應性強,能夠處理水泥熟料等具有通常顆粒度和硬度的物料,有助於輸送過程的穩定性。
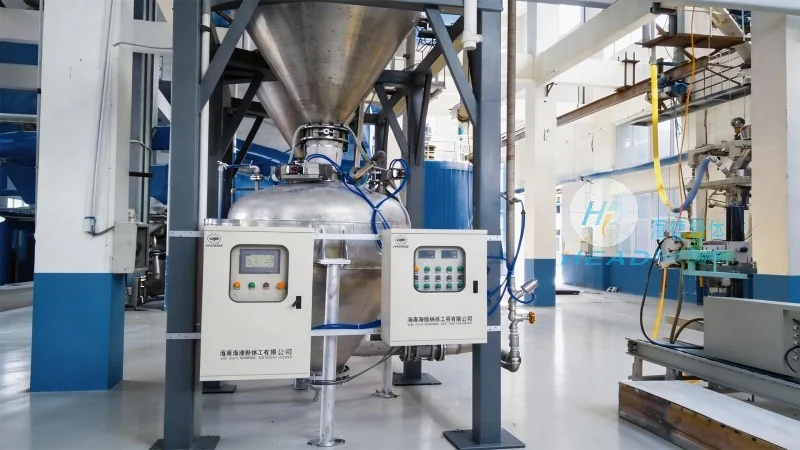
在實際應用中,正壓氣力輸送常用於大型水泥企業的熟料輸送場景。例如,某年產200萬噸的水泥企業,採用海德粉體的正壓氣力輸送系統,輸送距離達到1500米,輸送量每小時50噸。該系統不僅解決了傳統膠帶輸送機在長距離輸送中易出現的物料堆積、磨損嚴重等問題,還通過自動化控制提高了輸送效率,降低了人工成本和維護費用。正壓系統的設備配置相對複雜,包括大型風機、長距離管道及複雜的分離設備,初期投資較高,但長期運行成本較低,適合對輸送效率要求高的企業。
負壓氣力輸送模式解析
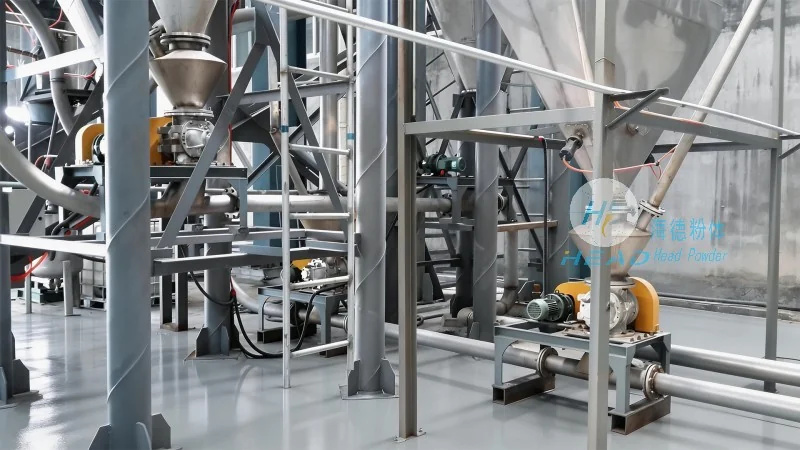
負壓氣力輸送模式則通過負壓風機在吸嘴處形成負壓,吸入物料與空氣,在輸料管中輸送,然後在分離器中分離。其工作原理基於負壓差,通過風機產生的負壓將物料從吸嘴吸入,與空氣混合後輸送至接收端。負壓氣力輸送系統通常由吸嘴、負壓風機、輸料管、除塵器及氣固分離設備等組成。物料在吸嘴處被負壓吸入,與風機送來的空氣混合,形成氣固流,在輸料管內輸送。到達接收端後,通過旋風分離器等設備分離物料與空氣,物料落入接收設備,空氣則通過濾袋除塵器等設備淨化後排出或循環使用。
負壓氣力輸送模式的優勢主要體現在對環境友好、噪音低、設備簡單等方面。由於負壓風機在吸嘴處形成負壓,系統對周圍環境的影響較小,能夠保持車間內的清潔,減少粉塵飛揚。同時,負壓系統的設備配置相對簡單,包括小型風機、短距離管道及簡單的分離設備,初期投資較低,適合短距離輸送需求。此外,負壓輸送對物料的適應性較好,能夠處理細顆粒物料,且輸送過程中噪音較低,適合對環境要求較高的場所。
在實際應用中,負壓氣力輸送常用於中小型水泥企業的短距離輸送場景。例如,某年產50萬噸的水泥企業,採用海德粉體的負壓氣力輸送系統,輸送距離爲300米,輸送量每小時20噸。該系統不僅解決了傳統膠帶輸送機在短距離輸送中易出現的物料泄漏、粉塵污染等問題,還通過負壓輸送保持了車間內的清潔,滿足了環保要求。負壓系統的輸送距離有限,通常不超過500米,對於長距離輸送需求,其效率較低,但適合對環境要求高的中小型企業。