

砂光粉物料輸送的原理及工作場景特點
砂光粉作爲工業加工中的關鍵輔料,其高效、安全的輸送是生產流程中的關鍵環節。傳統輸送方式如皮帶輸送、鬥式提升機等,在處理砂光粉這類細顆粒、易飛揚物料時,常面臨粉塵飛揚、設備磨損嚴重、輸送效率低等問題。例如,在木製品加工廠,砂光粉的輸送過程中,細顆粒物易被氣流帶出,導致車間空氣污染,不僅影響工人健康,還可能引發粉塵爆炸風險。同時,傳統機械輸送設備因砂光粉的摩擦和化學腐蝕,易出現部件磨損、堵塞等問題,增加維護成本和生產停機時間。針對這些挑戰,氣力輸送技術憑藉其獨特的優勢,成爲砂光粉物料輸送的可作爲選擇。氣力輸送系統通過壓縮空氣或真空負壓,將砂光粉從料斗輸送到指定位置,改善了傳統輸送方式的弊端,支持了生產環境的清潔與設備的正常運行。
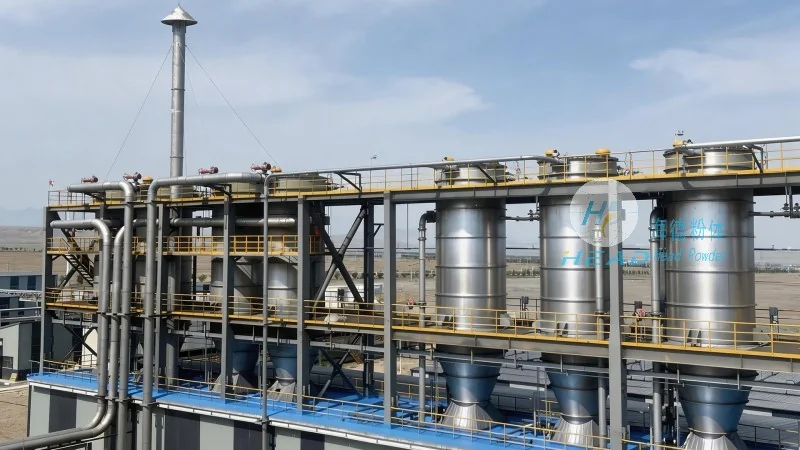
砂光粉氣力輸送系統的核心原理解析
砂光粉氣力輸送系統的工作原理主要基於流體力學中的顆粒輸送理論。系統通常分爲正壓輸送和負壓輸送兩種模式,不同模式適用於不同的生產場景。正壓輸送系統通過空氣壓縮機產生高壓氣流(通常爲0.5-0.8MPa),將物料從供料器吸入輸料管,在管道內形成氣固兩相流。氣流速度需控制在通常範圍內(通常爲20-30m/s),以有助於物料被氣流帶動並穩定輸送,避免顆粒沉積。輸料管內的氣固兩相流在到達分離器時,由於速度降低,物料因重力沉降,與氣流分離。分離後的物料被收集至目的地,而氣流則通過除塵器淨化,去除攜帶的粉塵後排放。負壓輸送系統則通過真空泵產生負壓(通常爲-0.05至-0.1MPa),將物料從料斗吸出,經輸料管輸送至分離器。負壓系統適用於短距離、密閉環境或需要從多個點收集物料的場景,其分離原理與正壓系統類似,但氣流方向相反。無論是正壓還是負壓系統,均通過優化氣流速度、管道佈局和分離設備,有助於砂光粉在輸送過程中保持穩定,避免堵塞或沉積。
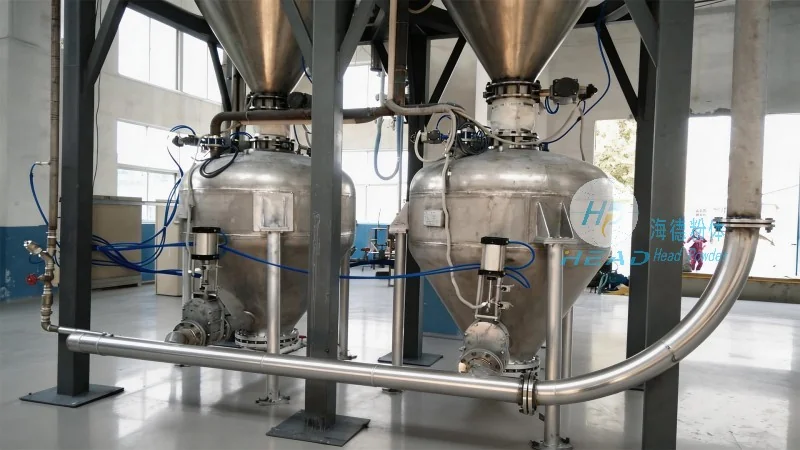
砂光粉氣力輸送系統的設備組成與工作流程
砂光粉氣力輸送系統主要由供料器、輸料管、分離器、除塵器、空氣壓縮機(或真空泵)等核心設備組成,各設備協同工作,形成閉環系統。供料器是系統的起點,負責將砂光粉均勻送入輸料管,有助於物料連續、穩定地進入系統。常用的供料器包括星形閥、螺旋輸送機或旋轉供料器,其中星形閥通過旋轉葉片將物料送入輸料管,適用於小批量、高頻率的輸送;螺旋輸送機則通過螺旋葉片推動物料,適用於大流量輸送。輸料管採用耐磨損、耐腐蝕的材料,如不鏽鋼(304、316)、塑料(PE、PP)或特殊塗層鋼管,以應對砂光粉的摩擦和化學腐蝕。輸料管的直徑通常爲50-200mm,根據輸送量調整,管道佈局需考慮最短路徑和最小彎頭數量,以降低氣流阻力。分離器是系統的關鍵部件,用於實現物料與氣流的分離,通常採用旋風分離器或袋式除塵器。旋風分離器通過離心力將顆粒從氣流中分離,適用於粗顆粒或大流量輸送;袋式除塵器則通過過濾布袋捕捉細微粉塵,適用於高精度除塵。空氣壓縮機或真空泵提供動力,維持系統的壓力或負壓狀態,有助於物料持續輸送。例如,正壓系統使用空氣壓縮機,負壓系統使用真空泵,兩者均需配備壓力或真空調節裝置,以適應不同輸送需求。整個工作流程中,各設備通過管道連接,形成連續的輸送回路,實現砂光粉從起點到終點的自動化輸送。
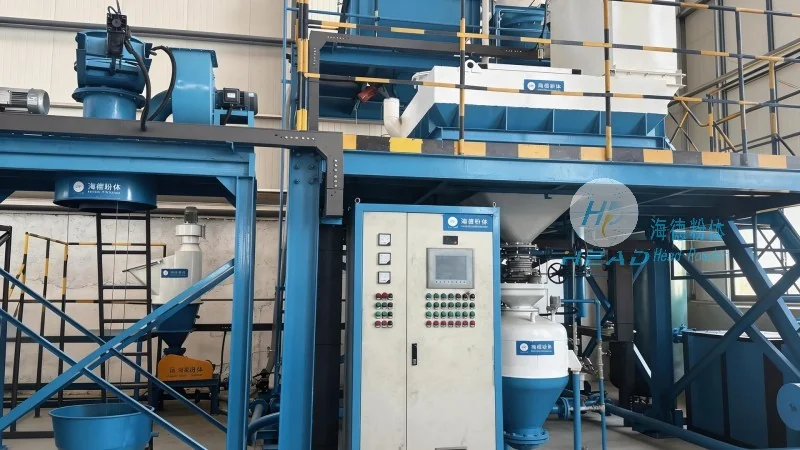
砂光粉氣力輸送系統的工作場景特點與應用優勢
砂光粉氣力輸送系統廣泛應用於傢俱製造、木製品加工、金屬表面處理、化工等領域,其工作場景特點與應用優勢顯著。在傢俱製造行業,砂光粉用於表面打磨,其輸送系統需處理大量細顆粒物料,氣力輸送系統能有效避免粉塵污染車間環境,支持工人健康。例如,某大型傢俱廠採用海德粉體的正壓輸送系統,將砂光粉從料倉輸送到各打磨設備,輸送距離達150米,輸送量每小時達5噸,粉塵濃度從原來的1000mg/m³降至50mg/m³以下,符合國家環保標準。在木製品加工企業,砂光粉的輸送需適應不同生產節拍,氣力輸送系統可根據生產需求調整輸送量,提高生產靈活性。此外,氣力輸送系統具有無機械磨損、輸送效率高、輸送距離遠(可達數百米)、維護簡便等優點。相比傳統輸送方式,氣力輸送能有所降低設備維護成本,減少因設備故障導致的生產停機時間,提升整體生產效率。特別是在處理易飛揚、易爆炸的砂光粉時,氣力輸送系統的密封性好,能有效控制粉塵擴散,符合環保和安全標準。例如,金屬表面處理廠使用負壓輸送系統輸送砂光粉,避免了粉塵對設備的影響,同時降低了爆炸風險。這些應用場景充分體現了砂光粉氣力輸送系統的高效、環保、安全特性。