

無人投料粉體氣力輸送線的原理及工作場景特點
在工業生產中,粉體氣力輸送技術已成爲高效、安全處理粉體物料的關鍵手段。而隨着自動化技術的不斷發展,無人投料粉體氣力輸送線作爲一種集自動化、智能化於一體的輸送解決方案,正逐漸成爲衆多行業的重要選擇。本文將詳細介紹無人投料粉體氣力輸送線的原理、工作場景特點及應用優勢,幫助讀者全面瞭解這一較好技術。
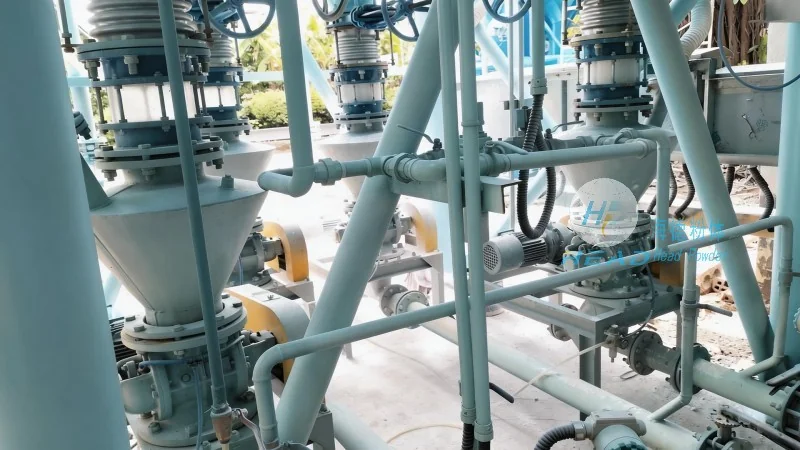
一、無人投料粉體氣力輸送線的核心原理
無人投料粉體氣力輸送線基於氣力輸送的基本原理,通過壓縮空氣或真空負壓將粉體物料從料斗輸送至接收設備。其核心原理可分爲正壓氣力輸送(壓送)和負壓氣力輸送(吸送)兩種形式。正壓輸送系統通過壓縮空氣從料斗底部注入,將粉體吹入輸送管道,利用氣流推動粉體前進;負壓輸送系統則通過真空泵從管道末端抽氣,形成負壓環境,將粉體從料斗吸入管道。無人投料系統在此基礎上增加了自動化控制模塊,包括料位檢測、輸送控制、壓力調節等,實現從投料到輸送的全程無人干預。
具體來說,系統工作流程爲:當料斗內的粉體達到預設的較低料位時,料位傳感器會向控制系統發送信號,觸發輸送設備啓動。壓縮空氣或真空泵開始工作,將粉體通過密封的輸送管道輸送到指定的接收設備(如反應釜、包裝機等)。輸送過程中,系統通過壓力傳感器和流量傳感器實時監測氣流和粉體流量,有助於輸送的穩定性和準確性。當粉體輸送至接收設備後,系統會自動停止,等待下一次料位觸發。這種自動化流程不僅提高了輸送效率,還避免了人工操作的間斷性和誤差,支持了生產線的連續運行。
二、工作場景特點:適應多行業複雜需求
無人投料粉體氣力輸送線的設計充分考慮了不同行業的特殊需求,具備廣泛的應用場景。在化工行業,該系統常用於處理易燃、易爆或有毒的粉體物料,如碳酸鈣、硫酸銅、染料等。通過採用防爆設計、密封輸送管道和智能控制系統,有效避免了人工接觸危險物料的風險,降低了安全事故的發生概率。同時,系統的高精度控制有助於了粉體添加量的準確性,對化學反應的穩定性至關重要。
在食品行業,無人投料系統通常採用衛生級不鏽鋼材質,具備自動清洗功能,以適應麪粉、奶粉、糖等食品粉體的處理需求。自動化投料避免了人工直接接觸食品物料,有助於了食品生產過程中的衛生標準,符合GMP(良好生產規範)要求。此外,系統可較爲準確控制輸送量,有助於食品包裝的均勻性和質量。
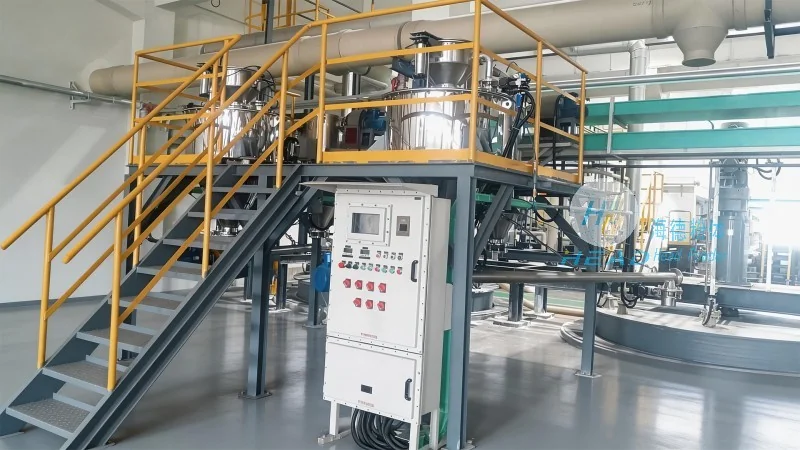
在製藥行業,無人投料粉體氣力輸送線需滿足GMP認證標準,用於處理活性藥物成分(API)、輔料等粉體。系統採用無菌設計,密封輸送管道,避免交叉污染。智能控制系統可較爲準確控制粉體輸送量,有助於藥品生產的穩定性和安全性。同時,系統具備故障診斷功能,當檢測到異常時,能及時報警並停止輸送,支持藥品質量。
除了上述行業,無人投料粉體氣力輸送線還廣泛應用於建材、冶金、農業等領域。例如,在建材行業,用於輸送水泥、石灰等粉體物料,提高生產效率;在冶金行業,用於輸送礦石粉體,優化冶煉工藝。無論在哪個行業,無人投料系統都通過自動化控制、安全設計和精度支持,滿足了不同粉體物料的輸送需求。
三、應用優勢:提升生產效率與安全水平
相比傳統人工投料方式,無人投料粉體氣力輸送線在多個方面展現出應用優勢。首先,提高生產效率。系統可實現24小時連續運行,無需人工干預,大大縮短了物料輸送時間,提高了生產線的整體效率。例如,在化工生產中,無人投料系統可連續輸送粉體物料,有助於反應釜的連續加料,避免了人工投料的間斷,提高了生產產量。
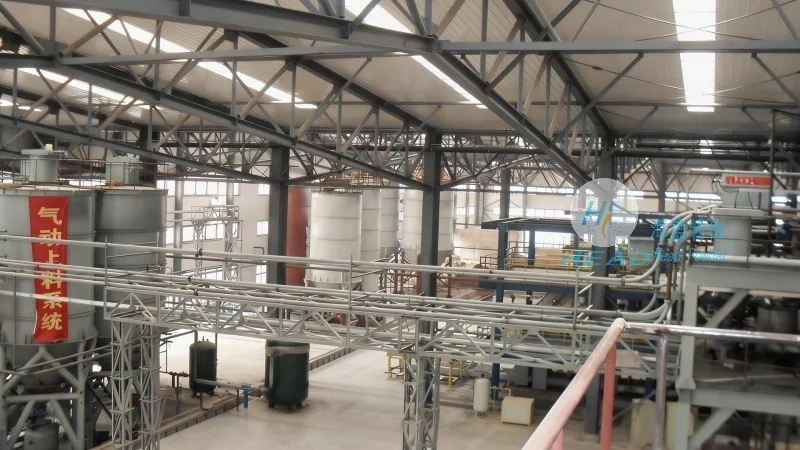
其次,降低人工成本。傳統人工投料需要多名工人輪班操作,而無人投料系統僅需少量人員監控,減少了人工投入,降低了企業的運營成本。同時,自動化操作避免了人工操作中的失誤,減少了物料損失,進一步提升了經濟效益。
再次,增強安全性能。對於易燃、易爆或有毒的粉體物料,人工投料存在嚴重的安全隱患。無人投料系統通過密封輸送管道、防爆設計和智能控制,有效避免了人工接觸危險物料的風險,降低了安全事故的發生概率。例如,在處理爆炸性粉塵時,無人投料系統可充分隔離人工操作,支持了工作人員的生命安全。
此外,有助於輸送精度。無人投料系統通過傳感器和控制系統,可較爲準確控制粉體輸送量,有助於輸送的穩定性和準確性。這對於需要較爲準確添加粉體的化學反應、食品包裝等工藝至關重要。例如,在製藥生產中,較爲準確的粉體添加量直接影響藥品的療效,無人投料系統可有助於每次輸送的量都符合要求,有助於了藥品質量的一致性。
四、技術優勢:智能化與定製化解決方案
無人投料粉體氣力輸送線的技術優勢主要體現在智能化控制和定製化設計兩個方面。在智能化控制方面,系統通常採用PLC(可編程邏輯控制器)作爲核心控制單元,結合觸摸屏操作界面,實現參數設置、狀態監控和故障診斷。通過傳感器技術,如料位傳感器、壓力傳感器、流量傳感器,實時監測系統運行狀態,當檢測到異常時,能自動報警並採取相應措施,如停止輸送、調整壓力等。此外,系統還支持遠程監控,用戶可通過網絡遠程查看系統運行狀態,提高了管理的便捷性。