

可可物料氣力輸送線的原理及工作場景特點
在食品加工領域,可可物料的輸送是支持生產效率與產品質量的關鍵環節。隨着巧克力、可可製品等產品的需求不斷增長,傳統的人工或機械輸送方式已難以滿足現代生產對效率、衛生及環保的要求。此時,可可物料氣力輸送線作爲一種高效、衛生的輸送解決方案,逐漸成爲行業內的優選設備。本文將詳細解析可可物料氣力輸送線的原理、工作場景特點,並介紹其應用優勢與行業價值。
可可物料氣力輸送線的核心原理解析
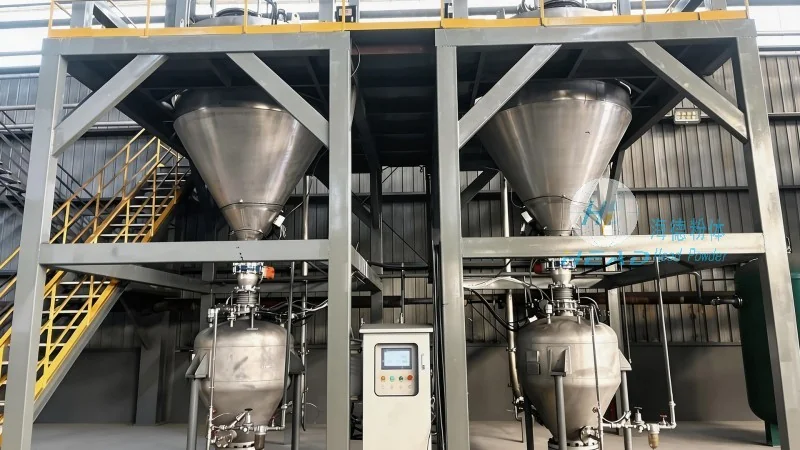
可可物料氣力輸送線的核心原理是利用氣流的動力,將固體物料(如可可粉、可可塊等)與空氣混合,形成氣固兩相流,通過管道輸送到指定位置。根據氣流壓力的不同,可分爲正壓氣力輸送和負壓氣力輸送兩種主要形式。正壓輸送系統通過風機將壓縮空氣送入輸料管,推動物料前進;負壓輸送則通過風機在輸料管內形成負壓,吸入物料。對於可可物料這類易結塊、易吸溼的物料,通常採用正壓輸送,以避免負壓系統可能導致的物料吸溼問題。系統主要由供料裝置、輸料管、分離器、除塵器及氣源設備等組成。供料裝置負責將物料從料倉或儲存設備中均勻送入輸料管,輸料管採用食品級不鏽鋼或塑料材質,有助於與可可物料的接觸安全;分離器用於將物料與空氣分離,通常採用旋風分離或袋式除塵方式,分離效率可達99%以上;除塵器則進一步處理空氣中的細小顆粒,有助於排放達標。整個系統通過PLC或變頻控制,實現自動化運行,可根據生產需求調整輸送量與氣流速度。
典型工作場景與特點分析
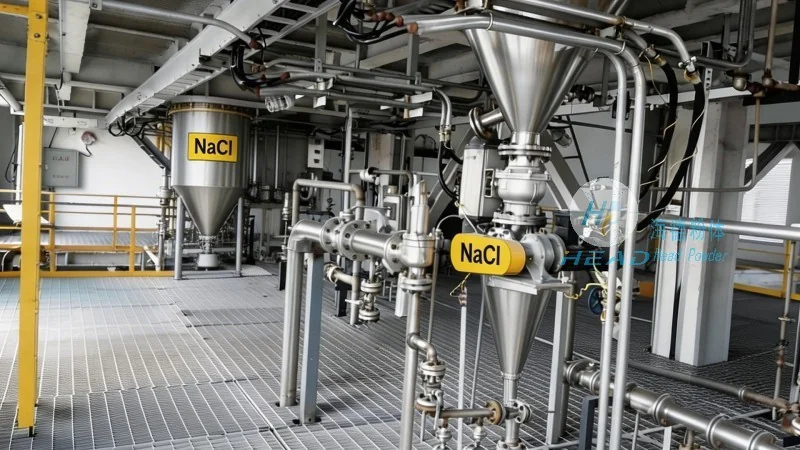
可可物料氣力輸送線廣泛應用於巧克力生產、可可粉加工、可可製品製造等場景。例如,在大型可可加工企業中,從原料可可豆的研磨、篩分,到可可粉的儲存、包裝,各工序之間的物料輸送均可通過氣力輸送系統實現。具體工作場景包括:1. 從料倉到研磨機的物料輸送:將儲存的可可豆或可可粉通過氣力輸送直接送入研磨設備,減少人工搬運,避免物料污染;2. 從研磨機到混合機的物料輸送:研磨後的可可漿或可可粉需輸送至混合機與糖、乳等原料混合,氣力輸送能保持物料溫度穩定,避免結塊;3. 從混合機到調溫設備的物料輸送:混合後的物料需輸送至調溫設備,通過氣力輸送實現連續、穩定的輸送,有助於調溫效果;4. 從包裝線到成品庫的物料輸送:包裝好的可可製品或可可粉通過氣力輸送送回成品庫,便於庫存管理。這些工作場景中,氣力輸送線具有以下特點:一是衛生安全,所有設備均採用食品級材質,密封性好,避免物料與外界接觸,符合食品生產衛生標準;二是高效連續,可實現24小時不間斷輸送,提高生產效率;三是環保節能,通過優化氣流設計,減少能源消耗,同時有效控制粉塵飛揚,降低環境污染;四是自動化程度高,通過控制系統實現遠程監控與操作,減少人工干預,降低勞動強度。此外,針對可可物料的易結塊特性,系統還配備了防堵裝置,如振動供料器、破拱裝置等,有助於輸送過程的連續性。對於不同規格的可可物料(如細粉、粗粉、塊狀物),系統可通過調整供料器參數與輸料管直徑,實現靈活適配,滿足不同生產需求。
海德粉體在可可物料氣力輸送領域的解決方案與服務
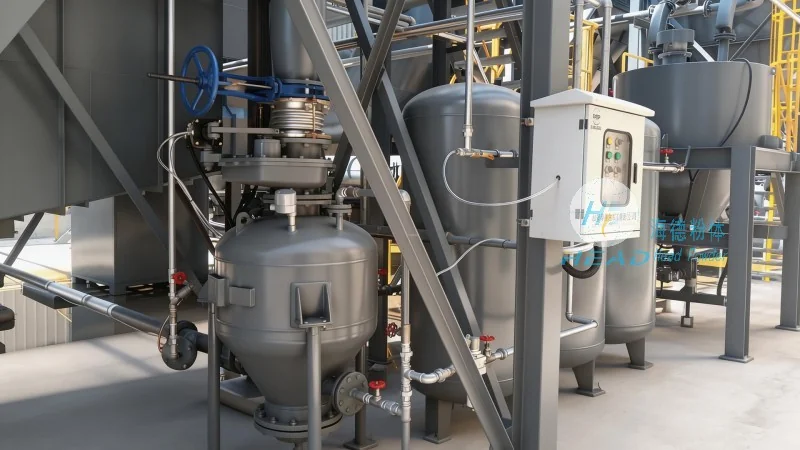
山東海德粉體工程有限公司作爲專業粉體輸送設備製造商,致力於爲可可加工企業提供定製化的氣力輸送解決方案。公司憑藉多年的行業經驗與技術積累,針對可可物料的特性,研發了多款適用於不同生產場景的氣力輸送設備。例如,針對大型可可粉加工廠,海德粉體提供“正壓氣力輸送系統+旋風分離器+袋式除塵器”的組合方案,有助於物料輸送的高效與環保;針對巧克力生產中的細粉輸送,公司採用“微正壓輸送+高效分離器”技術,有效防止細粉在管道內沉積,提高輸送效率。此外,海德粉體還提供從設備設計、安裝調試到售後服務的全流程服務。在設備設計階段,工程師會根據客戶的生產規模、物料特性及現場條件,進行定製化設計,有助於系統與生產線的穩定匹配;在安裝調試階段,專業技術人員會現場指導,有助於設備正常運行;在售後服務階段,公司提供24小時技術支持與定期維護服務,支持設備的持續運行。公司始終以客戶需求爲導向,不斷提升產品性能與服務質量,贏得了衆多可可加工企業的信賴。例如,某大型巧克力生產企業採用海德粉體的氣力輸送系統後,物料輸送效率提升了30%,生產成本降低了15%,同時有效控制了粉塵污染,符合環保要求。這些案例充分證明了海德粉體在可可物料氣力輸送領域的專業能力與市場認可度。
如果您在可可物料輸送方面遇到技術難題或需要定製化解決方案,歡迎聯繫山東海德粉體工程有限公司的張經理,電話:15662777102,我們將爲您提供專業的技術支持與定製化服務,助力您的生產效率與產品質量提升。