

乾酵母氣力輸送技術解析:正壓與負壓模式對比
在食品發酵行業,乾酵母作爲關鍵發酵原料,其高效、穩定的輸送方式直接影響生產效率與產品質量。隨着工業自動化水平的提升,乾酵母氣力輸送技術逐漸成爲行業主流選擇。本文將深入解析乾酵母氣力輸送的主要技術,重點對比正壓與負壓輸送模式的差異,並結合實際應用場景探討其適用性,爲相關企業提供技術參考。
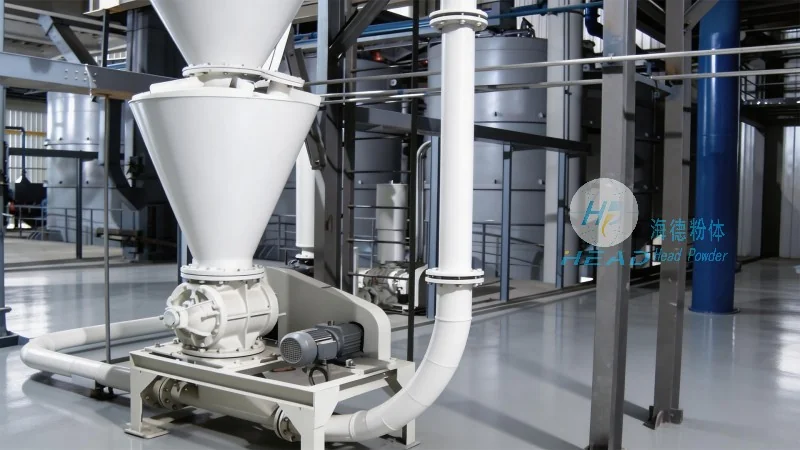
乾酵母作爲一種活性微生物發酵產品,具有易吸溼、易結塊、易飛揚等特性,傳統的人工或機械輸送方式不僅效率低下,還容易造成物料損耗、污染風險。而氣力輸送技術通過壓縮空氣或真空負壓作用,實現乾酵母的連續、無接觸輸送,改善了傳統輸送的痛點,提升了生產線的自動化水平與物料利用率。
正壓氣力輸送模式:高壓氣流驅動,輸送效率高
正壓氣力輸送模式是指通過高壓風機將壓縮空氣送入輸送管道,推動乾酵母顆粒隨氣流運動,實現物料的輸送。該模式通常採用密閉的輸送管道系統,通過控制風機的壓力和流量,調節輸送速度與距離。正壓輸送的優勢在於輸送距離長、效率高,適用於長距離、大流量的乾酵母輸送場景。例如,在大型酵母生產企業的原料倉庫到發酵車間,正壓輸送能夠快速將乾酵母從儲存區域輸送到生產設備,減少物料在途時間,提升生產節奏。同時,正壓系統通常配備完善的過濾與除塵裝置,有效控制輸送過程中的粉塵飛揚,支持生產環境的安全與衛生。不過,正壓輸送也存在通常的侷限性,如設備投資較高,對管道密封性要求嚴格,且在輸送易燃易爆的乾酵母時,需要額外的防爆措施,增加了系統的複雜性與成本。
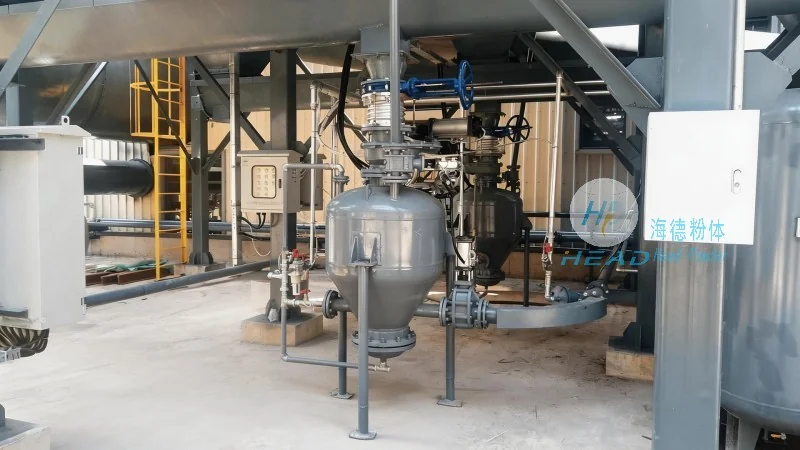
負壓氣力輸送模式:真空吸送,環境友好
負壓氣力輸送模式則通過真空泵或風機在輸送管道內形成負壓,利用大氣壓差將乾酵母吸入管道,實現物料的輸送。該模式通常採用開放或半開放的吸入口,通過負壓系統將乾酵母從料斗或儲存倉吸入,再通過管道輸送到目的地。負壓輸送的優勢在於對物料的衝擊小,適合輸送易碎、易破損的乾酵母,同時,由於吸入口爲開放或半開放,便於與現有料倉、倉庫設施連接,降低了系統的改造成本。此外,負壓系統通常採用低壓運行,能耗較低,運行成本相對較低。然而,負壓輸送的輸送距離通常較短,一般適用於短距離或中短距離的乾酵母輸送,如從倉庫到包裝線或小型生產線的輸送。在輸送過程中,負壓系統需要配備高效的除塵與回收裝置,防止粉塵外泄,有助於環境友好。對於需要長距離輸送的乾酵母,負壓模式可能需要增加中間加壓站,增加了系統的複雜性與維護成本。
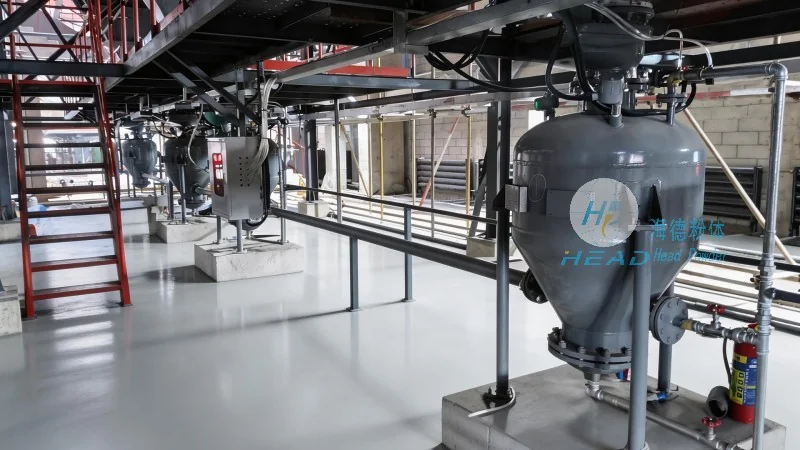
正壓與負壓模式的核心對比:適用場景與優劣勢分析
綜合來看,正壓與負壓氣力輸送模式各有優劣,選擇哪種模式需根據實際生產需求、輸送距離、物料特性及成本預算綜合考量。正壓模式適合長距離、大流量的乾酵母輸送,效率高、可靠性好,但設備投資與運行成本較高;負壓模式則適合短距離、易碎物料的輸送,能耗低、改造方便,但輸送距離有限,系統複雜度較高。在實際應用中,部分企業會結合兩種模式,例如採用負壓系統進行短距離吸送,再通過正壓系統進行長距離輸送,以兼顧效率與成本。此外,隨着智能控制技術的發展,現代氣力輸送系統已具備自動化控制、遠程監控等功能,能夠根據物料流量、壓力等參數實時調整運行狀態,進一步提升輸送的穩定性和安全性。
海德粉體:專業乾酵母氣力輸送解決方案提供商
山東海德粉體工程有限公司作爲國內知名的粉體輸送設備製造商,專注於乾酵母氣力輸送技術的研發與應用。公司憑藉多年的行業經驗,針對乾酵母的易吸溼、易結塊特性,研發了多款適配的氣力輸送設備,如正壓脈衝式氣力輸送機、負壓吸送式輸送系統等。海德粉體的設備採用良好材料製造,有助於在輸送過程中對乾酵母的物理特性影響最小,同時配備較好的過濾與除塵裝置,有效控制粉塵污染,支持生產環境的安全。公司還提供定製化解決方案,根據客戶的輸送距離、流量、物料特性等參數,設計較好的輸送系統,包括管道佈局、風機選型、控制系統等,有助於系統的較高效率運行與穩定可靠。此外,海德粉體提供完善的售後服務與技術支持,定期對設備進行維護保養,解決客戶在使用過程中遇到的問題,支持生產線的連續運行。
聯繫我們,獲取專業乾酵母氣力輸送方案
山東海德粉體工程有限公司位於山東濟南,專注於粉體輸送設備的技術研發與生產。公司始終以客戶需求爲導向,致力於爲客戶提供高效、可靠的乾酵母氣力輸送解決方案。如果您在乾酵母輸送過程中遇到效率低、損耗大、污染嚴重等問題,歡迎聯繫我們的專業團隊。聯繫人:張經理,電話:15662777102,我們將根據您的具體需求,提供詳細的設備選型建議與技術支持,助力您的企業提升生產效率,降低運營成本。海德粉體,專業粉體輸送專家,與您攜手共進,實現乾酵母輸送的智能化、高效化。