

小袋加料物料輸送線的工作原理及特點分別是什麼
在現代工業生產中,物料輸送是連接原料與生產線的關鍵環節,對於粉體物料而言,傳統的人工或機械輸送方式往往存在效率低、粉塵飛揚、操作複雜等問題。爲此,小袋加料氣力輸送系統應運而生,它通過較好的氣力輸送技術,實現了對粉體物料的高效、安全、環保輸送。本文將詳細介紹小袋加料物料輸送線的工作原理及核心特點,幫助用戶全面瞭解該設備的價值。
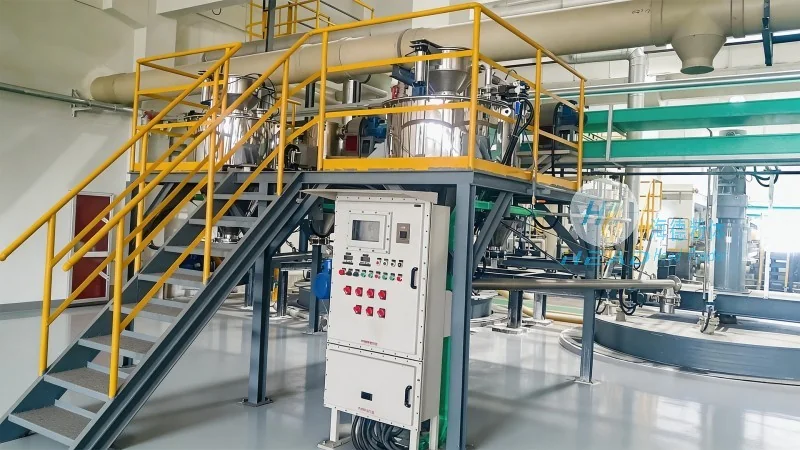
小袋加料氣力輸送系統概述
小袋加料氣力輸送系統是一種專門爲粉體物料設計的輸送設備,主要用於將袋裝粉體物料從儲存點輸送到生產設備或加工點。該系統通過氣力輸送原理,利用壓縮空氣或真空將物料從袋中吸出,並通過管道輸送到指定位置。相比傳統輸送方式,小袋加料氣力輸送系統具有自動化程度高、輸送效率高、無粉塵污染等優點,廣泛應用於化工、食品、製藥、建材等多個行業。
工作原理詳解
小袋加料物料輸送線的工作原理基於氣力輸送技術,具體流程可分爲以下幾個關鍵步驟:
1. 物料進料:系統通過進料裝置將袋裝粉體物料引入氣化器,有助於物料能夠順利進入輸送系統。進料裝置通常採用螺旋進料機或真空進料機,能夠穩定地將物料從袋中吸出,避免物料堵塞。
2. 氣化與輸送:氣化器通過壓縮空氣將物料與空氣混合,形成氣固兩相流,利用氣流將物料沿管道輸送至目的地。此過程中,氣流速度和壓力的較爲準確控制是關鍵,以有助於物料的穩定輸送。通常,氣化器採用螺旋式或脈衝式設計,能夠根據物料的特性調整氣化效果,有助於物料均勻氣化。
3. 分離與收集:在輸送末端,通過分離器將物料與空氣分離,物料被收集到指定的容器中,而空氣則通過過濾裝置排放,有助於無粉塵污染。分離器通常爲旋風分離器或袋式過濾器,根據物料的粒度選擇合適的分離設備,提高分離效率。
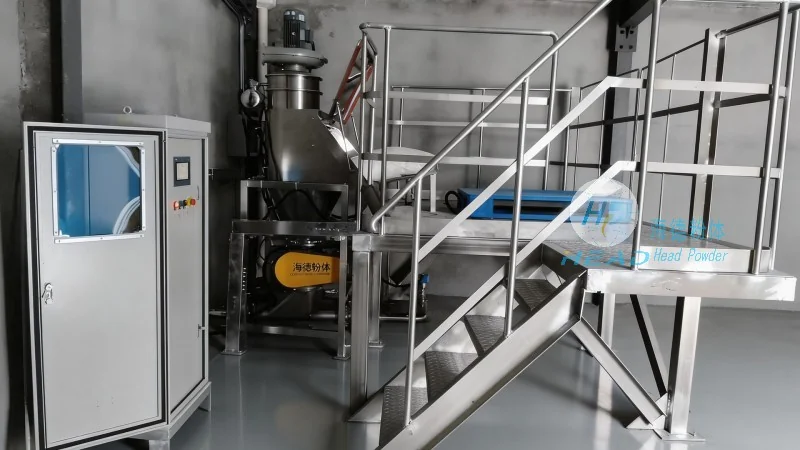
4. 控制系統:整個系統由PLC或智能控制系統管理,實現自動化運行,可根據生產需求調整輸送速度和流量。控制系統可設置參數,如輸送量、壓力、溫度等,實時監控設備運行狀態,有助於系統正常運行。
核心特點分析
小袋加料氣力輸送系統具有以下顯著特點:
- **高效輸送**:相比傳統輸送方式,氣力輸送的效率更高,能夠實現長距離、大流量的物料輸送,減少生產環節的等待時間。例如,對於長距離(如100米以上)的物料輸送,氣力輸送系統可保持穩定的輸送速度,有助於生產線的連續運行。根據實際應用數據,與傳統機械輸送相比,氣力輸送的效率可提高40%-60%。
- **環保無塵**:系統採用密閉輸送,有效防止粉塵飛揚,符合環保要求,同時降低對操作人員的健康影響。傳統人工或機械輸送方式中,粉體物料容易產生粉塵,不僅污染環境,還可能對工人造成呼吸道傷害。而小袋加料氣力輸送系統通過密閉管道輸送,粉塵排放量可降低90%以上,顯著改善工作環境。
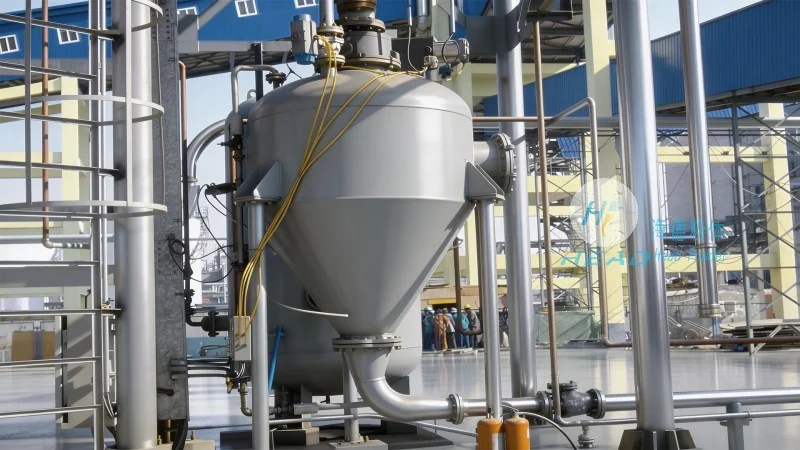
- **自動化操作**:從物料進料到輸送結束,整個過程可自動完成,減少人工干預,提高生產安全性和效率。系統配備自動控制系統,可根據生產需求調整輸送速度和流量,實現較爲準確控制。例如,在化工生產中,可根據反應釜的加料需求,自動調整輸送量,避免物料過量或不足,提高生產穩定性。
- **適應性強**:能夠適應多種粉體物料的輸送,包括易結塊、易吸溼的物料,通過調整氣化參數可滿足不同物料的輸送需求。對於不同密度的物料,系統可通過改變氣流速度或壓力來調整輸送效果,有助於物料穩定輸送。例如,對於食品級粉體物料,系統可採用無菌設計,避免交叉污染。
- **低維護成本**:設備結構簡單,主要部件爲管道、氣化器和分離器,維護方便,降低了長期運營成本。氣化器和分離器等關鍵部件採用耐磨材料,延長使用壽命。根據設備使用情況,維護週期通常爲3-6個月,維護成本較低。
實際應用與優勢
在實際生產中,小袋加料氣力輸送系統不僅提高了物料輸送的效率,還帶來了顯著的經濟效益。例如,在化工行業,用於輸送各種化工原料,避免了人工搬運的勞動強度,同時減少了原料損耗;在食品行業,有助於了食品原料的衛生安全,符合食品生產標準,提升了產品質量。此外,該系統還降低了企業的環保成本,減少了粉塵治理的投入,使企業能夠更好地滿足環保法規要求。對於需要長距離或大流量輸送的企業,該系統是理想的解決方案,能夠有所改善生產線的整體運行效率。
聯繫我們,獲取專業解決方案
如果您對小袋加料物料輸送線感興趣,或需要根據實際生產需求定製輸送方案,歡迎聯繫山東海德粉體工程有限公司的張經理。公司位於山東濟南,擁有專業的技術團隊和完善的售後服務體系,可根據您的具體需求提供定製化解決方案。聯繫電話:15662777102,期待與您合作,共同提升生產效率。