水泥灰礦粉氣力輸送及自動配料系統
在建材行業的生產流程中,水泥灰、礦粉等粉體物料的輸送與配料環節是影響生產效率與產品質量的關鍵環節。傳統的輸送方式往往存在粉塵飛揚、效率低下、操作複雜等問題,而海德粉體推出的水泥灰礦粉氣力輸送及自動配料系統,通過較好的技術與智能控制,爲用戶提供了高效、穩定、環保的生產解決方案。該系統集成了氣力輸送技術與自動化配料控制,能夠有所提升物料輸送的效率與準確性,降低生產成本,是現代粉體生產企業的可作爲選擇。
氣力輸送技術:實現粉體物料長距離、無污染輸送
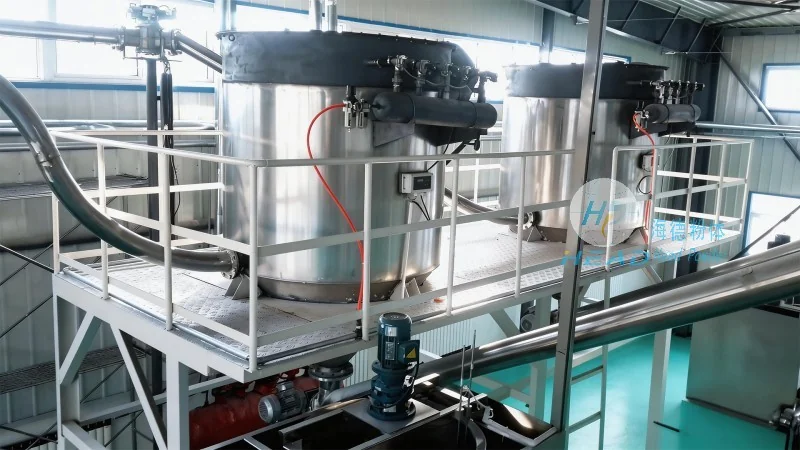
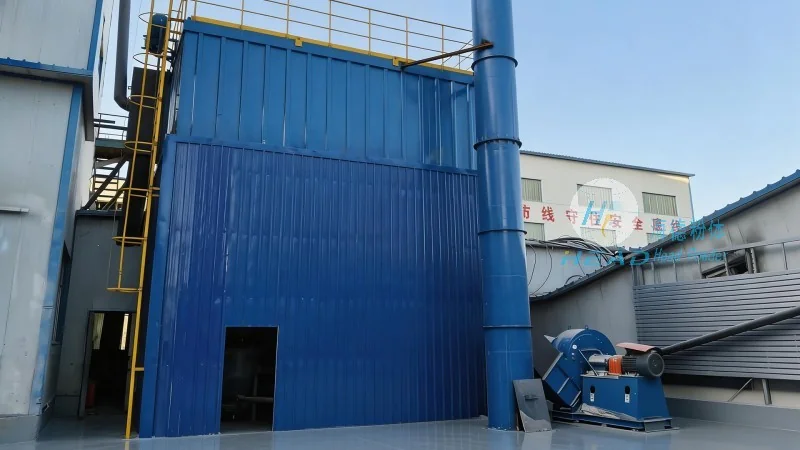
氣力輸送技術是水泥灰礦粉輸送的主要技術,通過壓縮空氣或真空設備,將粉體物料與空氣混合形成氣固兩相流,從而實現物料的輸送。與傳統的皮帶輸送、鬥式提升機等設備相比,氣力輸送具有以下應用優勢:首先,無機械接觸,避免了物料與設備之間的摩擦磨損,延長了設備使用壽命;其次,輸送過程封閉,有效防止粉塵飛揚,改善工作環境,符合環保要求;再者,可實現長距離、大容量的物料輸送,滿足不同生產場景的需求。海德粉體在氣力輸送系統的設計上,充分考慮了物料的特性,如顆粒大小、溼度、密度等,通過優化管道佈局、選擇合適的輸送速度與壓力,有助於物料輸送的穩定與高效。例如,針對水泥灰等易結塊、易揚塵的物料,系統採用脈衝式氣力輸送或正壓輸送方式,改善了結塊問題,有助於了輸送的連續性。此外,系統還配備了壓力傳感器、流量計等監測設備,實時監控輸送狀態,一旦出現異常,如堵塞、壓力突變等,會立即發出警報並採取自動處理措施,有助於輸送過程的安全與可靠。
自動配料系統:較爲準確控制,提升產品質量與生產效率
自動配料系統是水泥灰礦粉氣力輸送系統的重要組成部分,負責根據生產配方,較爲準確計量並輸送不同種類的粉體物料。該系統通過PLC(可編程邏輯控制器)或工業計算機控制,結合傳感器、稱重設備等,實現對物料的較爲準確控制。其工作原理是:首先,根據預設的生產配方,系統自動啓動相應的氣力輸送設備,按照設定的流量與時間,將水泥灰、礦粉等物料送入配料倉;其次,通過稱重傳感器實時監測配料倉的物料重量,當達到設定值時,系統自動停止輸送;最後,將不同物料的重量數據反饋至控制系統,與預設配方進行比對,有助於誤差在允許範圍內。海德粉體的自動配料系統具有高精度、穩定性能的特點,通常配料精度可達±0.5%以內,滿足不同生產對物料配比的要求。例如,在水泥生產中,礦粉與水泥灰的配比直接影響水泥的強度與性能,自動配料系統能夠較爲準確控制配比,有助於產品質量的穩定性。此外,系統還支持配方管理功能,用戶可以預設多種生產配方,根據生產需求快速切換,提高了生產的靈活性。對於大型生產項目,系統還可以與企業的生產管理系統(MES)集成,實現生產數據的實時上傳與管理,爲生產決策提供數據支持。
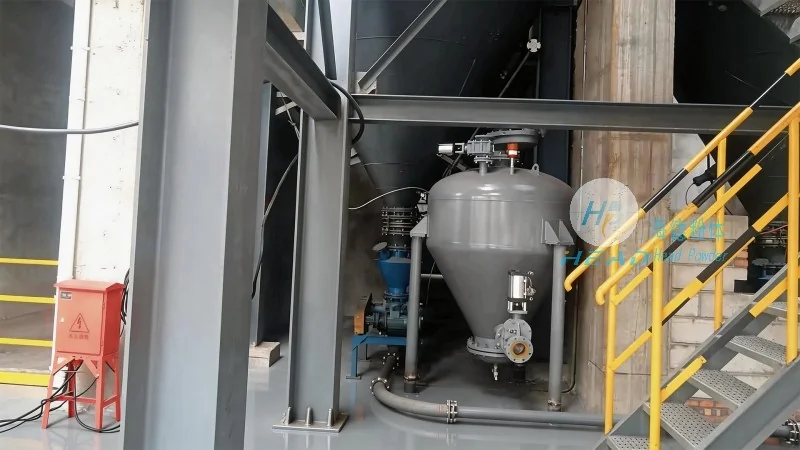
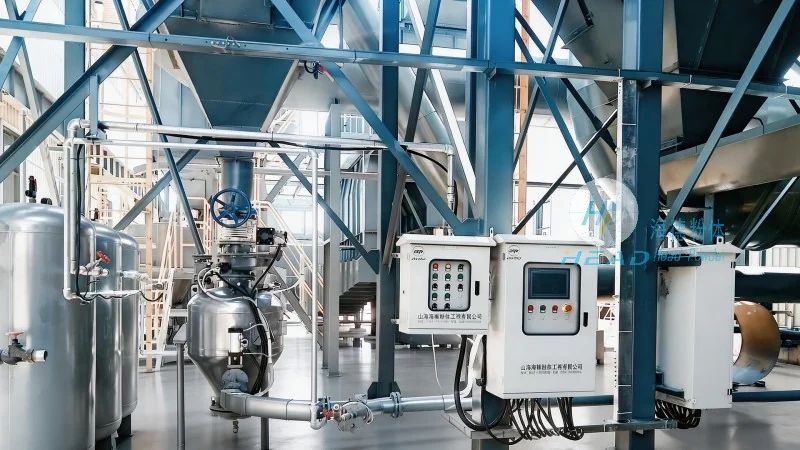
應用場景與實際效果:提升生產效率,降低運營成本
水泥灰礦粉氣力輸送及自動配料系統廣泛應用於建材、化工、冶金等多個行業,特別是在水泥生產、混凝土攪拌站、礦粉加工等領域。以水泥生產爲例,傳統的水泥生產中,礦粉的輸送與配料往往需要人工操作,不僅效率低,而且容易產生誤差,導致水泥質量不穩定。而採用海德粉體的氣力輸送及自動配料系統後,礦粉的輸送與配料實現了自動化,生產效率提高了30%以上,同時配料精度提高了,水泥的質量穩定性有所提升。例如,某水泥廠引入該系統後,礦粉的輸送量從原來的每小時50噸提升至80噸,配料精度從±2%降至±0.5%,生產成本降低了約5%,取得了良好的經濟效益。在混凝土攪拌站,該系統用於骨料與粉體物料的輸送與配料,實現了攪拌站的全自動化生產,縮短了攪拌時間,提高了混凝土的供應能力。此外,系統還降低了人工成本,減少了粉塵對環境的污染,符合現代企業的環保要求。通過實際應用案例可以看出,海德粉體的水泥灰礦粉氣力輸送及自動配料系統不僅提升了生產效率與產品質量,還降低了企業的運營成本,爲企業帶來了顯著的經濟效益與社會效益。