石墨電極物料氣力輸送系統的工作原理及特點分別是什麼
在石墨電極的生產與加工過程中,物料的輸送效率與環保性直接關係到生產線的整體性能與運營成本。石墨電極物料氣力輸送系統作爲一種較好的物料輸送技術,通過氣力輸送原理實現物料的連續、高效傳輸,爲石墨電極行業提供了可靠的解決方案。本文將詳細解析石墨電極物料氣力輸送系統的工作原理、核心特點,並結合實際應用價值,幫助讀者全面瞭解該系統的優勢與實際應用場景。
一、石墨電極物料氣力輸送系統的工作原理解析
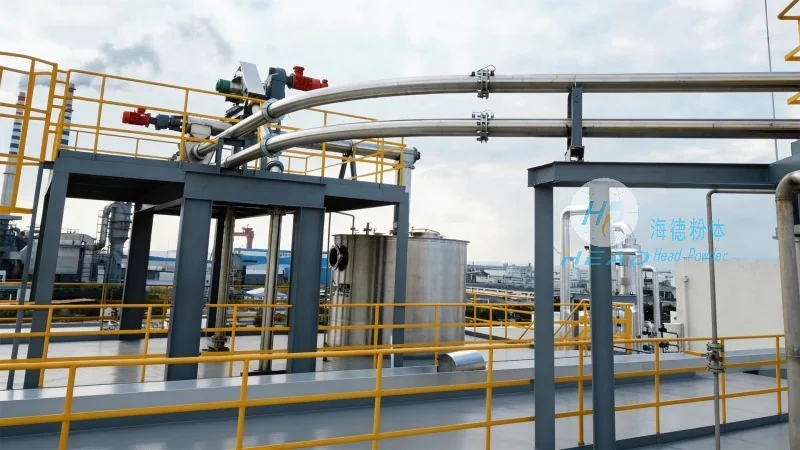
石墨電極物料氣力輸送系統基於氣力輸送技術,通過壓縮空氣或抽吸空氣在管道內形成氣流,將物料顆粒與空氣混合,實現物料的輸送。系統通常採用正壓氣力輸送(壓送式)或負壓氣力輸送(吸送式)兩種模式,具體工作原理如下:
1. 正壓氣力輸送(壓送式):該模式通過風機將壓縮空氣送入輸送管道,形成正壓氣流。物料由供料裝置(如螺旋給料機、星形卸料器)送入管道,在氣流作用下隨物料顆粒在管道內運動,最終到達終點。物料在終點通過分離裝置(如旋風分離器)與空氣分離,物料進入收集容器,空氣則進入除塵裝置(如布袋除塵器)處理後排空。正壓系統適用於輸送距離較長、物料量較大的場景,且輸送起點與終點高度差較小。
2. 負壓氣力輸送(吸送式):該模式通過風機在系統末端抽吸,形成負壓氣流。物料由供料裝置送入管道,被吸入並隨氣流輸送至終點。物料在終點分離後,空氣進入除塵裝置處理。負壓系統適用於輸送距離較短、需要從多個點吸入物料的場景,且對粉塵污染控制要求較高。
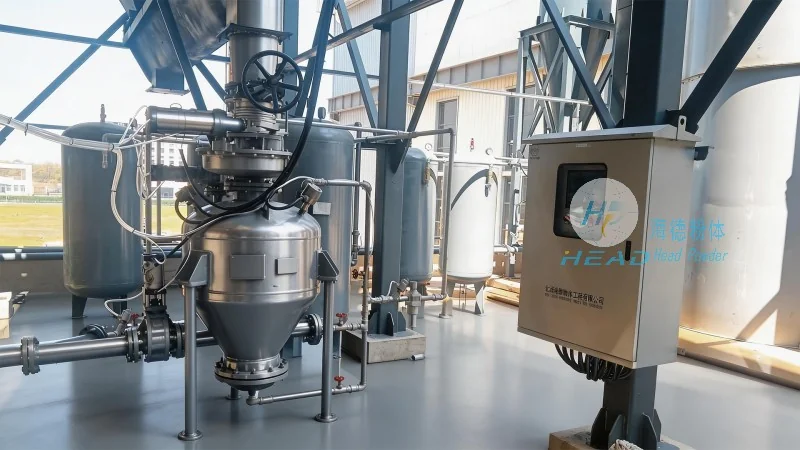
系統核心設備包括:供料裝置(負責均勻給料,避免堵塞)、輸送管道(採用不鏽鋼或耐磨複合材料,耐腐蝕、耐磨損)、分離裝置(旋風分離器,分離大部分物料與空氣)、除塵裝置(布袋除塵器,處理細小粉塵,有助於排放達標)、風機(離心風機或羅茨風機,提供動力,根據系統需求選擇)、控制裝置(PLC控制系統,實現自動化運行與參數調節)。各設備通過管道連接,形成完整的輸送回路,有助於物料從起點到終點的連續輸送。
二、系統核心特點與優勢分析
石墨電極物料氣力輸送系統相比傳統輸送方式(如皮帶輸送、鬥式提升機),具有顯著的技術優勢與應用特點,具體體現在以下幾個方面:
1. 高效連續輸送,提升生產效率:氣力輸送系統可實現物料的連續、無間斷輸送,相比皮帶輸送受長度限制、鬥式提升機受高度限制,氣力輸送通過管道彎曲可靈活佈局,實現多點輸送與長距離傳輸。例如,某石墨電極廠採用氣力輸送系統後,物料輸送效率比傳統提升機提升約30%,生產線的連貫性有所增強,減少了物料堆積與等待時間,提高了整體生產效率。
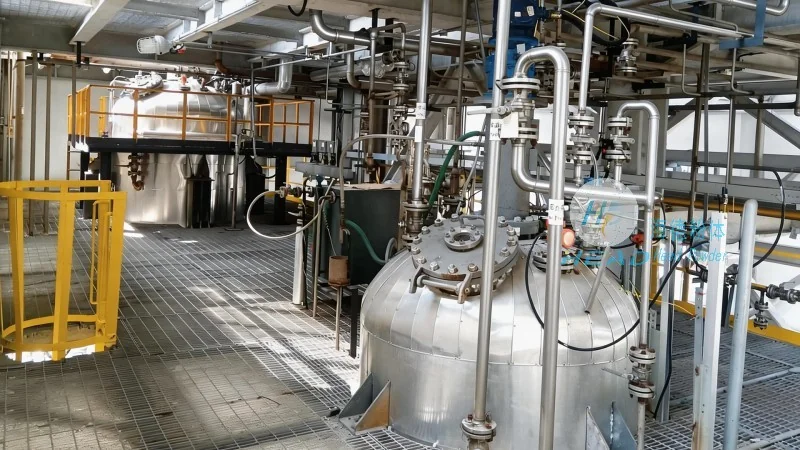
2. 環保節能,降低環境污染:系統通過旋風分離器與布袋除塵器等設備,有效分離物料與空氣,減少粉塵飛揚,降低空氣污染。相比傳統輸送方式,氣力輸送的粉塵排放量可降低50%以上,符合國家環保標準。同時,風機能耗根據系統設計合理,相比其他輸送方式節能約20%,降低了運行成本與能源消耗。
3. 自動化程度高,減少人工干預:系統配備PLC控制系統,可實時監控風機轉速、物料流量、分離器壓力等關鍵參數,自動調節設備運行狀態。例如,當物料流量過大時,系統會自動降低風機轉速,避免管道堵塞;當分離器壓力過高時,系統會啓動反吹功能,清理濾袋。自動化控制減少了人工操作的需求,降低了人爲失誤的風險,提高了系統的穩定性與可靠性。
4. 適應性強,適用於多種物料:石墨電極物料包括粉狀(如石墨粉)、顆粒狀(如電極碎料)等不同形態,氣力輸送系統可根據物料特性調整氣流速度與管道直徑。例如,輸送細粉狀物料時,採用較小的管道直徑與較高的氣流速度;輸送顆粒狀物料時,採用較大的管道直徑與較低的氣流速度。系統對物料的粒度、密度、溼度等參數有較強的適應性,可滿足不同生產需求。
5. 設備緊湊,節省空間:氣力輸送系統採用管道輸送,相比皮帶輸送需要長距離的皮帶與支架,設備佈局更加緊湊。管道可埋地或架空,根據工廠空間佈局靈活安裝,節省了生產場地。例如,某石墨電極廠因場地有限,採用氣力輸送系統後,輸送設備佔地面積減少了40%,爲工廠提供了更多的生產空間。
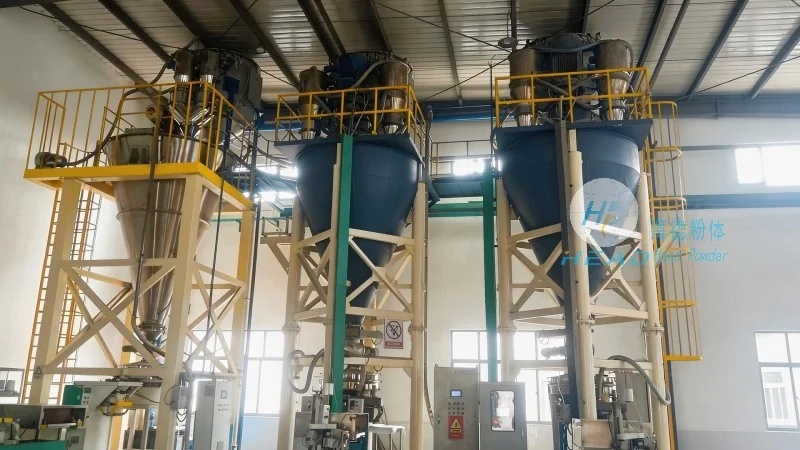
6. 維護方便,降低運營成本:系統關鍵設備(如風機、分離器、除塵器)設計合理,維護週期長。例如,離心風機採用耐磨材料,使用壽命可達3-5年;旋風分離器採用較較高強度金屬,不易磨損;布袋除塵器濾袋定期更換即可。系統維護成本低,減少了設備故障對生產的影響,提高了設備的可用率。
三、實際應用中的價值體現
在實際生產中,石墨電極物料氣力輸送系統已廣泛應用於石墨電極的生產、加工與包裝環節。例如,在石墨電極原料的輸送過程中,系統可將石墨礦粉、焦炭等原料從原料庫輸送到生產車間;在加工過程中,可將加工後的電極碎料、粉料輸送至包裝設備;在包裝環節,可將成品電極輸送至倉庫或發貨點。通過氣力輸送系統,生產線的各環節實現了無縫銜接,物料輸送效率與環保性得到有所提升。
以山東某石墨電極企業爲例,該企業採用海德粉體工程有限公司的石墨電極氣力輸送系統後,實現了從原料到成品的全程氣力輸送。系統輸送距離約200米,輸送量每小時8噸,輸送效率比傳統提升機提升約40%,粉塵排放量從每噸物料50克降至10克以下,符合國家環保標準。同時,系統自動化控制減少了人工操作,降低了勞動強度,提高了生產安全性。該企業表示,氣力輸送系統不僅提升了生產效率,還降低了運營成本,爲企業帶來了顯著的經濟效益與社會效益。