

鋅焙砂物料輸送的原理及工作場景特點
鋅焙砂作爲鋅冶煉過程中的關鍵中間產物,其高效、安全的輸送是實現整個生產流程順暢的關鍵環節。傳統輸送方式如皮帶輸送機、鬥式提升機在輸送鋅焙砂時,常面臨粉塵飛揚、設備磨損嚴重、輸送效率低等問題,而氣力輸送技術憑藉其獨特的優勢,成爲解決鋅焙砂輸送難題的可作爲選擇。本文將詳細闡述鋅焙砂物料輸送的原理、技術特點以及在不同工作場景下的應用優勢,並介紹山東海德粉體工程有限公司提供的專業解決方案。
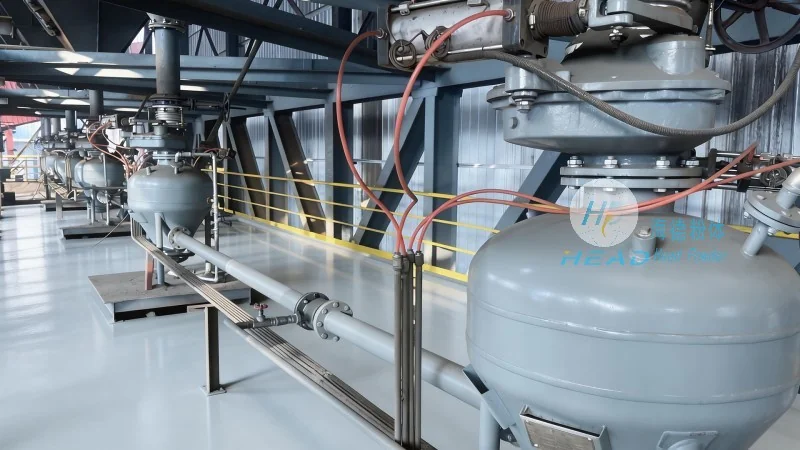
鋅焙砂的物理化學特性與輸送挑戰
鋅焙砂主要由氧化鋅(ZnO)、氧化鐵(Fe₂O₃)、二氧化硅(SiO₂)等成分組成,其中氧化鋅含量通常在50%-70%之間,還含有少量氧化鈣、氧化鎂等雜質。其粒度分佈較寬,通常在0.1-5毫米之間,部分細粉可能達到微米級,溼度較低但可能因生產工藝波動而變化。這種物料的特性對輸送設備提出了較高要求:一方面,需要設備能夠適應不同粒度的物料;另一方面,要避免物料在輸送過程中產生過度磨損或結塊。
傳統輸送方式中,皮帶輸送機雖能實現連續輸送,但鋅焙砂的粉塵特性會導致設備密封不良,造成粉塵外泄,污染環境;同時,皮帶與物料之間的摩擦容易導致皮帶磨損,增加維護成本。鬥式提升機則存在垂直提升能力有限、設備結構複雜、維護頻繁等問題,對於鋅焙砂這種易磨損的物料,鬥式提升機的鬥體和鏈條容易受到嚴重磨損,縮短設備使用壽命。此外,傳統輸送方式在長距離或複雜路徑(如跨越山谷、河流)的輸送中效率低下,難以滿足現代鋅冶煉廠對生產效率和環境安全的要求。
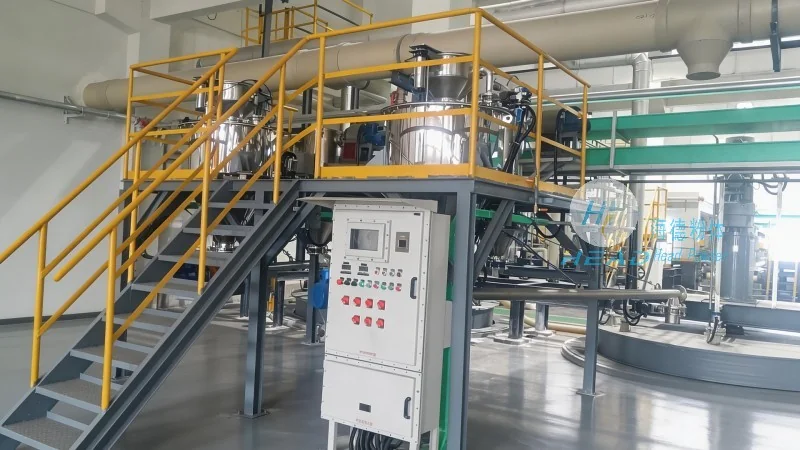
氣力輸送技術的核心原理與系統組成
氣力輸送技術通過氣流攜帶物料沿管道輸送,實現了無機械接觸的物料傳輸,改善了傳統輸送方式的諸多問題。根據氣流壓力的不同,氣力輸送分爲吸送式和壓送式兩種基本類型。吸送式系統通過風機產生負壓,將物料從進料口吸入管道,氣流攜帶物料沿管道輸送至終點,隨後在分離設備中分離物料與空氣,物料落入收集倉;壓送式系統則通過風機產生正壓,將物料從進料口壓入管道,輸送至終點後分離收集。兩種方式各有優劣,吸送式適用於短距離、物料量較小的輸送,壓送式適用於長距離、大流量的輸送。
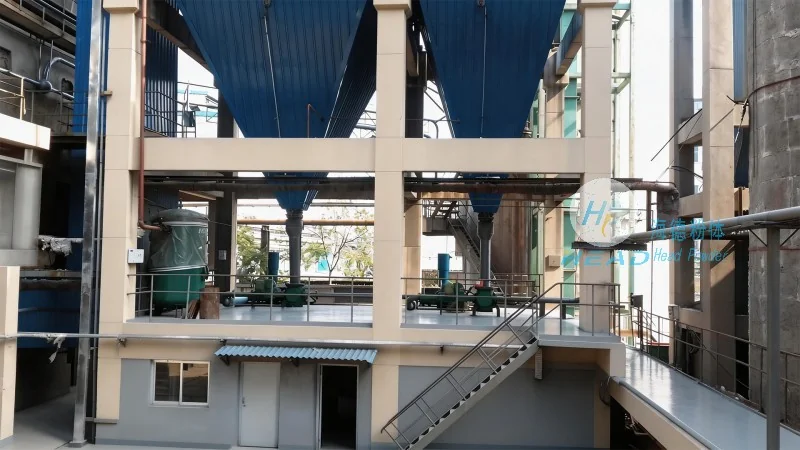
鋅焙砂氣力輸送系統的核心組成包括:供料裝置(如星形給料機,用於控制物料進料量,避免管道堵塞)、輸送管道(通常採用螺旋管或直管,根據輸送距離和物料量選擇管道直徑,一般直徑爲100-300毫米)、分離設備(旋風分離器用於初步分離物料與空氣,袋式除塵器用於進一步過濾空氣中的細小粉塵,有助於排放達標)、風機(離心式風機或羅茨風機,根據系統壓力和風量需求選擇,離心式風機適合吸送式系統,羅茨風機適合壓送式系統)、控制閥門(如蝶閥、球閥,用於調節氣流和物料流量,有助於系統正常運行)以及控制系統(如PLC控制系統,用於自動化控制風機啓停、閥門開關等操作)。
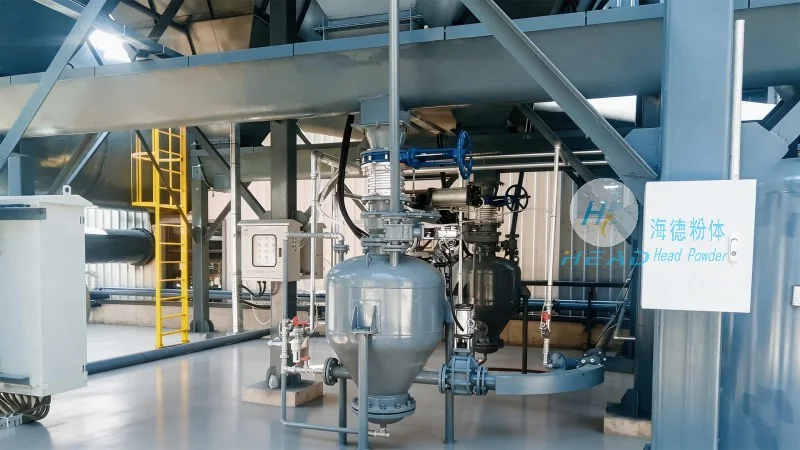
鋅焙砂氣力輸送系統的典型工作流程
以吸送式鋅焙砂氣力輸送系統爲例,其工作流程通常如下:首先,鋅焙砂從料倉通過星形給料機均勻進入輸送管道,給料機通過旋轉葉片將物料間歇式送入管道,避免物料堆積。隨後,離心式風機啓動,產生負壓,氣流攜帶物料沿管道輸送,物料在氣流的作用下以懸浮狀態移動。當氣流到達終點分離器時,由於管道截面積增大,氣流速度降低,物料在重力作用下從氣流中分離,落入收集料倉;而空氣則繼續通過袋式除塵器過濾,去除其中的細小粉塵後排放到大氣中。整個過程中,系統通過控制風機的風量和給料機的進料速度,實現物料的穩定輸送,有助於輸送效率與物料質量。
壓送式系統的工作流程則與吸送式相反:風機產生正壓,將物料從進料口壓入管道,物料在氣流推動下沿管道輸送至終點,隨後在分離設備中分離收集。壓送式系統通常適用於輸送距離較長的場景,如從鋅冶煉廠內的大型料倉向浸出工序輸送鋅焙砂,此時需要較高的壓力和風量來克服長距離的阻力。系統通過調節風機的轉速或風量,可以靈活控制輸送速度,適應不同生產需求。