

六氟磷酸鈉粉體氣力輸送系統的原理及工作場景特點
六氟磷酸鈉(NaPF₆)作爲一種關鍵的無機鹽,在鋰離子電池、化工合成及電化學領域發揮着不可替代的作用。其粉體輸送過程對生產效率、產品純度及設備壽命具有直接影響。海德粉體工程有限公司針對六氟磷酸鈉的物理特性,研發了專業的粉體氣力輸送系統,旨在爲工業應用提供高效、穩定的輸送解決方案。本文將深入解析該系統的核心原理、系統構成及在不同工作場景下的應用特點,並介紹海德粉體的技術優勢與聯繫方式。
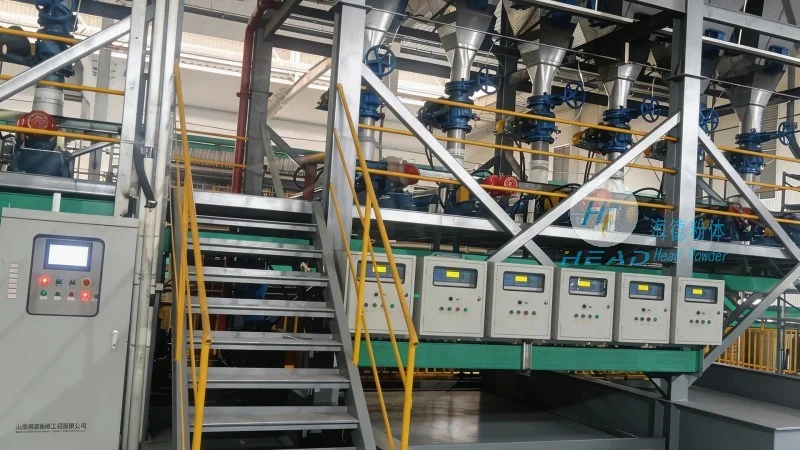
六氟磷酸鈉粉體氣力輸送系統的核心原理解析
氣力輸送技術通過氣流將粉體顆粒輸送至目標位置,根據輸送壓力的不同,可分爲正壓氣力輸送(壓送式)和負壓氣力輸送(吸送式)。對於六氟磷酸鈉這類細顆粒、高純度粉體,正壓氣力輸送因其壓力穩定、輸送距離長、對顆粒磨損小等優點,成爲常見方案。系統通過高壓風機產生氣流,將粉體顆粒與空氣混合形成氣固兩相流,顆粒在氣流中達到懸浮狀態後,隨氣流進入輸送管道,最終在分離設備中實現粉體與氣體的分離。
六氟磷酸鈉的物理特性,如顆粒直徑(通常爲5-20微米)、密度(約2.5 g/cm³)、流動性(中等,易結塊)等,對氣力輸送系統的設計至關重要。系統需根據顆粒的懸浮速度(即顆粒在氣流中保持懸浮的較低氣流速度)計算較好輸送速度,避免顆粒沉積或過度磨損管道。例如,通過流體力學計算,確定輸送管道內氣流速度在18-25 m/s之間,有助於顆粒穩定輸送且能耗合理。此外,系統還通過壓力傳感器實時監測管道壓力,通過變頻風機調節風量,維持穩定的輸送狀態。
系統組成與工作流程詳解
六氟磷酸鈉氣力輸送系統主要由供料單元、輸送管道、分離設備、控制系統及輔助設備組成,各部分協同工作,實現高效輸送。具體流程如下:
1. 供料單元:通常採用星形卸料器或螺旋給料機,將六氟磷酸鈉從料倉均勻送入輸送管道。星形卸料器通過旋轉葉片將粉體間歇式排出,避免管道堵塞,同時調節給料量;螺旋給料機則通過螺旋葉片連續輸送,適用於大流量場景。爲防止粉體結塊,供料單元前通常配備振動器或破碎機,有助於顆粒流動性。
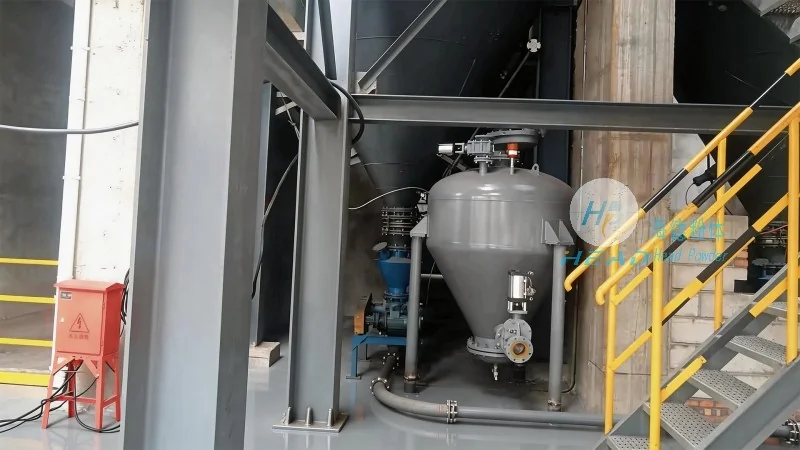
2. 輸送管道:採用不鏽鋼(如304或316L)材質,內壁光滑,減少顆粒與管道的摩擦。管道設計包括直管、彎頭、三通等,彎頭採用大麴率半徑(如R≥5D),降低氣流阻力。管道上安裝壓力錶、溫度傳感器,實時監測輸送過程中的壓力變化,有助於系統安全使用。
3. 分離設備:包括旋風分離器和布袋除塵器。旋風分離器通過離心力將粉體與氣體分離,分離效率可達90%以上;布袋除塵器進一步過濾細小顆粒,有助於排放氣體符合環保標準。分離後的六氟磷酸鈉通過料斗收集,送回料倉或直接進入下一道工序。
4. 控制系統:採用PLC(可編程邏輯控制器)實現自動化控制,包括風量調節、壓力監測、故障報警等功能。系統可根據預設參數自動調整,如當輸送壓力下降時,自動增加風量;當分離設備堵塞時,自動停止輸送併發出警報。此外,控制系統還支持遠程監控,便於操作人員實時瞭解系統狀態。
六氟磷酸鈉氣力輸送系統的應用場景特點
六氟磷酸鈉氣力輸送系統廣泛應用於鋰離子電池製造、化工合成、製藥及電子材料等領域,其應用特點與行業需求緊密相關:
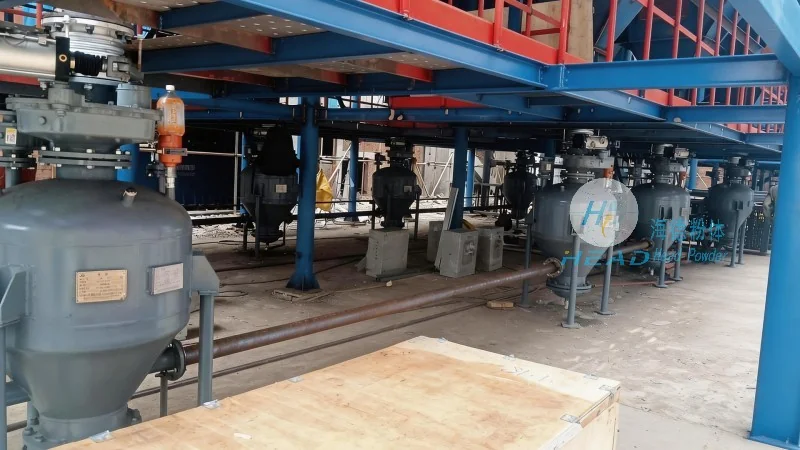
1. 鋰離子電池生產場景:在電池正極材料(如鈷酸鋰、鎳鈷錳酸鋰)與電解液(含六氟磷酸鈉)的混合過程中,需要將六氟磷酸鈉從儲罐輸送至混合設備。由於電解液對純度要求極高(純度需達99.9%以上),氣力輸送系統需採用密閉式設計,避免與空氣接觸,防止粉體氧化或污染。同時,系統需具備低損耗特性,有助於輸送過程中粉體損失率低於0.1%,以降低生產成本。
2. 化工合成場景:在六氟磷酸鈉的規模化生產中,從反應釜卸料至乾燥設備或包裝環節,需要長距離(可達數百米)輸送。此時,系統需具備高輸送效率(如每小時輸送量可達10-20噸),且能適應不同顆粒大小的變化。例如,某化工企業採用海德粉體的氣力輸送系統,將六氟磷酸鈉從反應釜輸送至乾燥塔,輸送距離500米,輸送效率穩定在每小時12噸,滿足大規模生產需求。
3. 製藥行業場景:在藥品中間體或原料藥生產中,六氟磷酸鈉作爲高純度原料,需符合GMP(藥品生產質量管理規範)要求。氣力輸送系統需採用衛生級設計,如管道內壁拋光處理,便於清潔;採用無菌操作,避免微生物污染。此外,系統需具備可追溯性,記錄輸送過程中的參數變化,有助於產品質量可控。
4. 電子材料領域:在電子元件封裝或電化學測試中,六氟磷酸鈉作爲電解質添加劑,需要較爲準確輸送至反應容器。此時,系統需具備高精度控制能力,如通過變頻調節風量,實現顆粒輸送量的微調(如每小時輸送量可調至0.1-5噸),以滿足實驗或小批量生產需求。