

增碳劑粉末氣力輸送系統設計
在鋼鐵冶煉、鑄造以及炭素製品生產過程中,增碳劑粉末作爲調整碳含量的關鍵輔料,其輸送與投加效率直接影響着產品質量與生產成本。傳統的人工搬運或機械輸送方式,在面對增碳劑粉末這類輕質、易飛揚、易吸潮的物料時,暴露出粉塵污染嚴重、物料損耗高、計量精度不穩定等突出問題。隨着工業環保法規的持續收緊與企業降本增效需求的雙重驅動,氣力輸送技術憑藉其密閉化、自動化、低損耗的應用優勢,正逐步成爲增碳劑粉末輸送領域的主流解決方案。據2026年國內冶金輔料行業技術應用調研數據顯示,超過百分之七十二的規模化鋼鐵企業已在增碳劑投加環節採用氣力輸送系統,年綜合運營成本較傳統方式下降約百分之十八至百分之二十五。然而,增碳劑粉末的粒度分佈跨度大——從幾十微米的超細粉到數毫米的顆粒狀,且碳質物料自身具有低堆積密度、高磨蝕性、易產生靜電等特殊物性,這給氣力輸送系統的設計帶來了諸多技術挑戰。一套真正成熟可靠的增碳劑粉末氣力輸送系統,絕非標準設備的簡單堆疊,而是需要基於物料特性、工藝參數、現場工況進行深度定製化設計。海德粉體在氣力輸送領域積累了豐富的工程經驗,並持續投入研發資源,形成了一套從物料分析、輸送方案仿真、設備選型到智能控制的系統化設計方法。
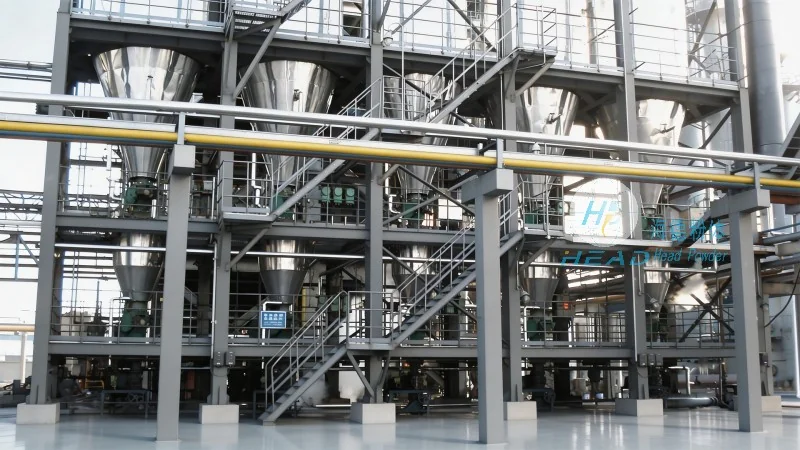
增碳劑粉末的物理特性分析是系統設計的前提
要設計出適配增碳劑粉末的氣力輸送系統,首先需要對該類物料的物理化學性質進行全面的實驗室檢測與工程評估。增碳劑的主要成分是固定碳,依據原料來源不同,可分爲石油焦類、石墨類、天然石墨類以及煤基類等。不同來源的增碳劑,其顆粒形貌、表面能、硬度、休止角以及含水量均存在顯著差異。例如,石油焦基增碳劑顆粒多呈多孔狀結構,比表面積大,在氣流輸送過程中易吸附空氣,導致氣固兩相流的流型發生變化;而石墨化增碳劑由於表面光滑、片層結構明顯,流動性相對較好,但磨蝕性更強。在實際工程中,海德粉體的技術團隊通常會首先對客戶提供的增碳劑樣品進行粒徑分佈分析、堆積密度測試、剪切試驗以及靜電電位測定。這些基礎數據直接決定了輸送系統的氣源壓力等級、管道內徑選擇、彎頭曲率半徑以及料氣比設定。對於粒度小於一百微米的增碳劑細粉,由於其懸浮速度低,容易在管道內形成沉積堵塞,因此常規的稀相輸送往往難以正常運行,需要採用密相栓流或流態化輸送方式。而對於粒徑在三到五毫米的顆粒狀增碳劑,則可以採用高壓密相輸送,通過脈衝氣流形成料栓進行推送,既能保持物料完整性,又能有所降低輸送過程中的管道磨損。此外,增碳劑粉末的含水率也是一個不可忽視的參數,吸潮後的增碳劑顆粒表面會形成水膜,顆粒間的液橋力大幅增加,導致物料的流動性急劇惡化,嚴重時甚至會在倉底或管道入口處結拱架橋。因此,在系統設計時,建議綜合考慮物料儲存環境的氣溼調控,以及在輸送氣源中配套除溼與冷卻裝置。
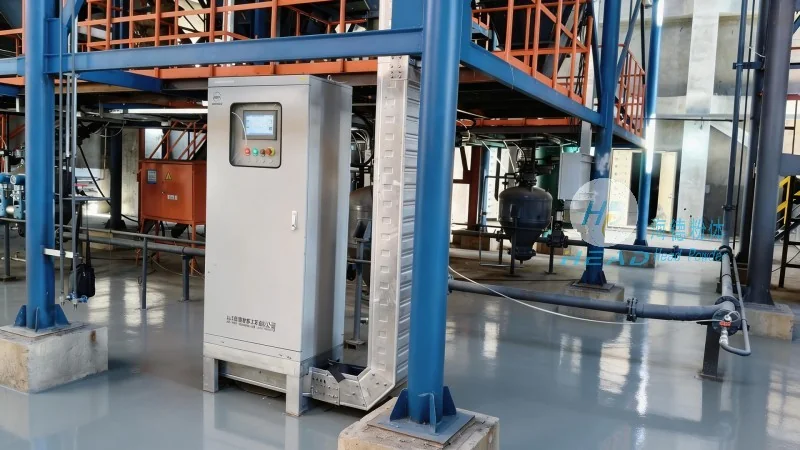
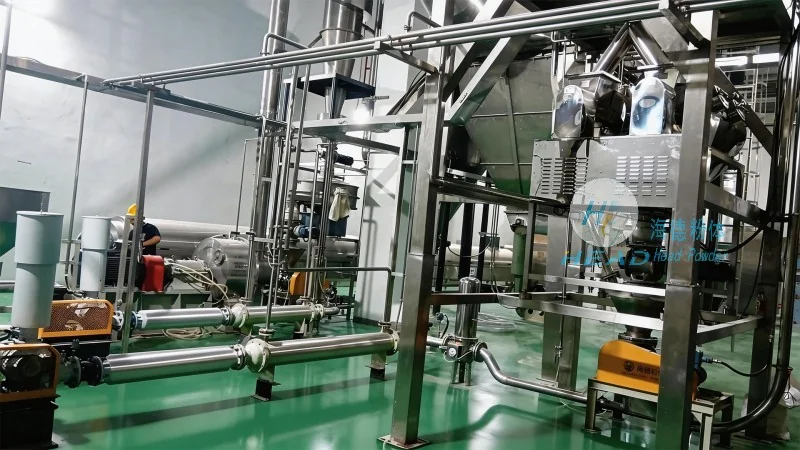
輸送工藝路線的選擇與核心參數確定
在完成物料特性評估之後,增碳劑粉末氣力輸送系統的設計進入工藝路線規劃階段。目前工業應用中最常見的輸送形式包括正壓密相輸送、正壓稀相輸送以及負壓稀相輸送三種基本類型。對於增碳劑粉末而言,正壓密相輸送是應用最廣、效果最穩定的工藝路線,其主要特點在於大料氣比和高輸送效率。在典型的設計案例中,料氣比通常可以達到每公斤空氣輸送十五到三十公斤增碳劑粉末,遠高於稀相輸送的五到十公斤。這意味着在相同輸送能力下,密相輸送所需的管道口徑更小、氣量更少,對應的能耗與設備投資均有所降低。更重要的是,密相輸送狀態下物料的流速較低——通常在每秒三到八米範圍內,相比稀相輸送的每秒十五到三十米,管道彎頭的磨損程度大幅下降,這對於磨蝕性較強的石墨化增碳劑尤爲關鍵。在設計密相輸送系統時,需要優先確定輸送壓力、輸送距離、垂直提升高度以及管道當量長度等核心參數。以海德粉體爲某大型鑄造企業設計的增碳劑粉末輸送項目爲例,輸送距離爲一百二十米,其中垂直提升高度達十八米,物料爲石油焦基增碳劑,平均粒徑約一百五十微米,堆積密度爲每立方厘米零點六克。通過仿真計算與現場實驗相結合的方法,最終確定輸送壓力爲每平方厘米三點五公斤,採用DN80無縫鋼管,配套使用旋轉給料閥與氣力發送罐組合進料方式,系統連續運行九個月後,管道彎頭磨損量仍控制在允許範圍內。對於增碳劑粉末的輸送管道佈置,彎頭曲率半徑建議不小於管道直徑的十倍,同時在彎頭處採用可更換的耐磨襯板或陶瓷內襯結構,以延長系統使用壽命。
關鍵設備選型與系統集成設計要點
增碳劑粉末氣力輸送系統的正常運行,離不開各核心設備的合理選型與可靠集成。氣源設備通常選用螺桿式空壓機,配套高效冷幹機與精細過濾器,有助於輸送氣體的潔淨度與乾燥度。需要特別注意的是,增碳劑粉末在生產過程中可能殘留微量揮發分,輸送氣體溫度不宜過高,一般控制在四十攝氏度以下,以防止物料在管道內發生局部碳化或結焦。供料裝置是系統的核心部件,對於增碳劑粉末,推薦採用帶有流化底板的發送罐或帶有充氣密封結構的旋轉給料閥。發送罐方案適用於輸送距離長、要求大流量連續供料的場合,其工作原理是利用罐內流化板使物料充分氣化,再通過出料閥控制進入輸送管道的物料量。旋轉給料閥方案則更適用於中短距離和較爲準確計量的需求,通過變頻調速控制轉子轉速,能夠實現給料量的實時調節。在計量精度要求較高的應用場景——例如作爲電弧爐冶煉過程中的碳粉噴吹系統,可以在給料閥下游加裝失重式稱重模塊,形成閉環控制,使增碳劑粉末的投加精度達到誤差小於百分之零點五。管道材質方面,由於增碳劑粉末對管壁的磨損作用明顯,尤其是彎頭與變徑部位,建議採用Q345B無縫鋼管並內襯耐磨陶瓷,或直接選用雙金屬耐磨複合管。海德粉體在工程實踐中還發現,增碳劑粉末在輸送過程中容易產生靜電積累,積聚會引發放電甚至爆炸風險。因此,整個輸送系統建議實施全流程的靜電接地與跨接措施,法蘭連接處採用銅編織帶跨接,輸送管路每隔二十米設置一個接地檢測點,有助於接地電阻小於四歐姆。在防爆區域,還需選用防爆型電控櫃與防爆型傳感器,並配備氮氣吹掃保護裝置,從安全性方面做到萬無一失。
自動化控制與系統運行的智能化升級
隨着工業互聯網與智能傳感技術的快速發展,增碳劑粉末氣力輸送系統的控制方式已從早期的繼電器邏輯控制,升級爲以PLC爲核心、結合工業物聯網平台的智能管控系統。一套較好的增碳劑粉末氣力輸送控制系統,需要具備以下基本功能:輸送壓力與流量的實時監測與閉環調節、料倉料位的分區指示與自動補料、輸送管路的堵塞預警與自動清理、設備運行參數的遠程設定與數據記錄。在實際項目設計中,海德粉體採用分佈式控制架構,將輸送泵站、供料單元、管道切換站以及終端料倉分別設置獨立的現場控制箱,通過工業以太網與中央控制室進行數據交互。操作人員可以在中控大屏上直觀查看整個輸送系統的運行狀態,包括實時輸送壓力曲線、累積輸送量、瞬時給料速率以及各電機的電流與溫升。當系統出現壓力異常波動時,控制程序自動啓動調節模式,通過調整補氣閥的開度或給料閥的頻率,將輸送狀態恢復至穩定區間。對於多料倉、多管路的複雜輸送網絡,系統還可以實現路徑自動切換與優先級調度。例如,當多個終端料倉同時發出補料請求時,控制系統根據各料倉的實時料位與生產優先級,自動規劃輸送路徑,並通過電動切換閥實現管路的快速切換。這種智能調度不僅減少了人工干預,還有所提升了設備的利用率。此外,系統內置的數據分析模塊可以自動統計每日的增碳劑粉末消耗量、設備運行時長以及能耗指標,生成日報表與月報表,爲企業精益管理提供數據支撐。在2026年的行業技術趨勢中,基於數字孿生技術的氣力輸送系統仿真與運維正逐步從概念走向應用,通過建立輸送系統的數字模型,可以模擬不同工況下的流型變化與能耗分佈,進而實現輸送參數的預優化與故障的預診斷。
系統安裝調試與運行維護的工程實踐
增碳劑粉末氣力輸送系統的最終性能表現,不僅取決於設計的合理性,更與安裝調試與日常維護的精細程度密切相關。在設備安裝階段,管道的安裝坡度設置是影響輸送穩定性的關鍵因素之一。對於密相輸送系統,水平管段應保持不小於百分之一的順向坡度,避免物料在低窪處沉積;垂直管段則需要有助於物料入口段的直管高度不小於管道直徑的二十倍,以形成穩定的料栓流型。密封性測試是系統調試前的必檢項目,因爲哪怕是微小的泄漏點,在長期運行中也會造成增碳劑細粉的逸散,既污染環境又增加物料損耗。通常採用保壓測試法,對全系統加壓至設計壓力的百分之一百二,保持二十四小時壓降不大於百分之三爲合格。在調試運行階段,需要逐步調整輸送壓力、給料頻率與補氣量,直至達到較好的輸送效率與較低的功耗。海德粉體的技術服務團隊在長期實踐中總結出一套標準化的調試流程:先空載試車,檢查各閥門動作與傳感器信號;再以低料氣比試輸送,逐步提高給料量,同時記錄壓力波動曲線;最後進行滿負荷連續運行驗證,有助於系統連續運行七十二小時無故障。進入正常運行階段後,日常維護的重點包括:定期清理發送罐底部的流化板,防止碳粉結塊堵塞氣孔;檢查管道彎頭的磨損情況,視磨損程度及時更換襯板;以及每月對電控系統進行除塵與接線緊固。增碳劑粉末輸送系統的一大運維痛點是管道內壁的物料粘結問題,特別是當物料含水量偏高或環境溼度較大時,粘結物會逐漸增厚,導致有效管徑縮小、輸送阻力上升。對於這一問題,海德粉體在設計中預留了壓縮空氣吹掃接口與檢修人孔,便於定期進行管內清理。同時,建議客戶在系統投入運行後的每六到十二個月進行一次管內壁檢測,採用內窺鏡或超聲波測厚儀評估管壁的磨損與粘結狀況,做到預防性維護,將非計劃停機率降至較低。
增碳劑粉末氣力輸送系統的節能與環保效益分析
在碳中和目標日益明確的大背景下,增碳劑粉末氣力輸送系統的設計需要兼顧能效優化與環境友好性。與傳統的機械提升加皮帶轉運方案相比,全密閉氣力輸送系統在源頭上杜絕了粉塵外溢,顆粒物排放濃度可控制在每立方米十毫克以下,遠低於國家環保標準要求的每立方米三十毫克限值。同時,由於系統採用封閉循環設計,增碳劑粉末在輸送過程中的損耗率可以從傳統方式的百分之三到百分之五降低至百分之零點二以內,對於年用量達數千噸的企業而言,僅物料節約一項即可在兩年內收回設備投資。從能耗角度來看,密相輸送的單位能耗顯著低於稀相輸送。某鋼鐵企業的實際運行數據顯示,採用密相輸送增碳劑粉末,每噸物料輸送耗電量約爲三點五度,而相同工況下的稀相輸送耗電量爲六點二度,能效提升百分之四十以上。實現這一節能效果的關鍵在於風量與壓力的較爲準確匹配,海德粉體在系統設計中採用變頻調速螺桿空壓機與智能調壓閥組,根據輸送管網的實時阻力自動調整壓縮空氣的供給壓力,避免長期高壓運行帶來的無用功消耗。此外,系統配套的布袋除塵器回收的增碳劑微粉,還可以通過管道返回至儲料倉進行二次利用,真正做到了物料的全量回收。展望未來,隨着鋼廠和鑄造企業對碳減排要求的進一步細化,增碳劑粉末的輸送系統將向着更低能耗、更智能化、更易維護的方向持續演進。專業的氣力輸送系統供應商需要具備從基礎研究到工程落地的全鏈條能力,才能真正爲客戶創造長期價值。海德粉體願與各行業用戶共同探索增碳劑粉末高效輸送的更多可能性,爲用戶提供從方案設計、設備製造到安裝調試的全流程技術服務。(諮詢熱線:156-6277-7102)
全生命週期服務與系統持續優化路徑
增碳劑粉末氣力輸送系統從交付之日起,其性能並非一成不變。隨着使用環境中物料特性的細微變化、生產節奏的波動以及設備自身的老化,系統的運行狀態需要持續跟蹤與調校。一套真正負責任的設計方案,應當將全生命週期服務理念貫穿始終。海德粉體在每一個項目交付後,都會爲客戶建立專屬的設備檔案,包括設計圖紙、設備參數、調試記錄以及後續的運維日誌。在系統投入運行的良好個月,技術人員會定期回訪,採集關鍵運行數據與客戶的生產指標進行對比分析,微調輸送參數至較好區間。當客戶的生產規模擴大或工藝流程調整時,原系統的升級改造也需要同步跟進。例如,當增碳劑粉末的用量從每小時兩噸提升至每小時五噸時,需要對發送罐的容積、管道的通徑以及氣源的容量進行復核與擴容,同時優化控制邏輯以匹配新的流量需求。海德粉體提供的模塊化設計使系統升級更加便捷——預留的擴展接口與標準化的控制模塊,使得改造週期可以縮短至一週以內,較大程度減少對正常生產的影響。對於偏遠地區或海外項目,還支持遠程診斷與運維指導服務,通過工業物聯網網關將現場控制系統與海德粉體的技術專家實時連接,實現故障預警、程序遠程更新以及操作培訓的在線化。這種覆蓋系統全生命週期的服務機制,不僅支持了用戶投資的長期回報,也推動了增碳劑粉末氣力輸送技術的持續迭代與行業整體水平的提升。