啤酒酒糟氣力輸送機規格參數介紹
在啤酒釀造及下游飼料加工行業中,酒糟的處理一直是生產流程中的關鍵環節。酒糟作爲啤酒生產的主要副產品,其含水率高、易破碎、易飛揚,且具有特殊的氣味。傳統的機械輸送方式如皮帶輸送機或刮板輸送機,往往難以滿足這些物料在密閉環境下的輸送需求,容易造成粉塵污染和物料損耗。爲了解決這一行業痛點,氣力輸送技術應運而生,其中針對啤酒酒糟特性的專用設備——啤酒酒糟氣力輸送機,成爲了化工廠的常見方案。本文將詳細解析該設備的規格參數、工作原理及應用優勢,幫助用戶全面瞭解這一高效設備。
產品定義與主要特點
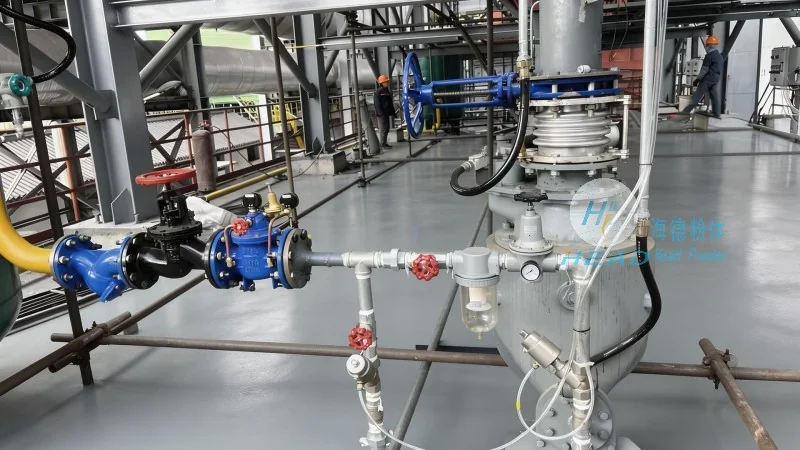
啤酒酒糟氣力輸送機是一種利用氣流在密閉管道內輸送散狀物料的機械設備。它通過風機產生的負壓或正壓氣流,將啤酒酒糟從料倉或料斗中抽取或推送,經過管道網絡輸送到的卸料點。與傳統的輸送方式相比,該設備最大的優勢在於其全封閉的輸送環境,能夠充分杜絕粉塵外泄,保護操作人員的健康,同時避免了酒糟與空氣接觸氧化,保持物料的原有營養成分和風味。該設備廣泛應用於啤酒廠、飼料廠及有機肥廠,是實現生產自動化和綠色環保的重要工具。
核心規格參數詳解
爲了滿足不同規模工廠的輸送需求,啤酒酒糟氣力輸送機在設計上具有多樣化的規格參數。以下是基於行業標準及實際應用場景整理的詳細技術指標:
首先,在輸送量方面,該設備通常覆蓋從每小時10噸到100噸不等的範圍。對於小型啤酒廠或實驗車間,小噸位的輸送設備能夠較爲準確控制物料流量;而對於大型啤酒生產企業,大噸位的設備則能有助於生產線的高效運轉,不會因爲物料輸送瓶頸而影響發酵或乾燥工序。
其次,關於輸送距離,啤酒酒糟氣力輸送機表現優異。其單級輸送距離可達50米至500米,如果採用多級串聯繫統,甚至可以實現跨車間、跨廠區的長距離輸送。這種靈活性使得工廠在進行工藝佈局調整時,無需重新規劃龐大的物流管道,極大地降低了改造成本。
在工作壓力方面,設備通常設計爲負壓輸送或正壓輸送兩種模式。負壓輸送系統的壓力範圍一般在-0.04MPa至-0.08MPa之間,這種低壓運行模式不僅能耗較低,而且安全性高,不會發生物料噴濺事故;而正壓輸送系統則能提供更高的壓力,適合在複雜管路結構中克服較大的阻力。
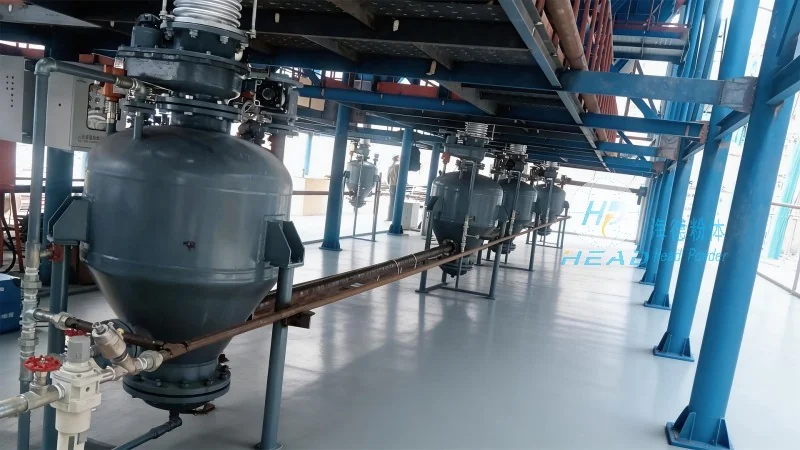
此外,功率配置也是規格參數中的重要一環。根據輸送量和距離的不同,風機及配套電機的功率一般在5.5千瓦至75千瓦之間。良好的啤酒酒糟氣力輸送機在有助於保持性能較好輸送能力的同時,還會通過變頻調速技術優化能耗,實現按需供氣,降低企業的運營成本。
最後,在管道材質上,考慮到啤酒酒糟可能具有通常的腐蝕性或對衛生要求極高,設備通常採用食品級不鏽鋼(如304或316L材質)製作管道和料倉,有助於輸送過程中不會對物料造成二次污染,符合食品安全生產的嚴格標準。
啤酒酒糟氣力輸送系統氣力輸送設備解析
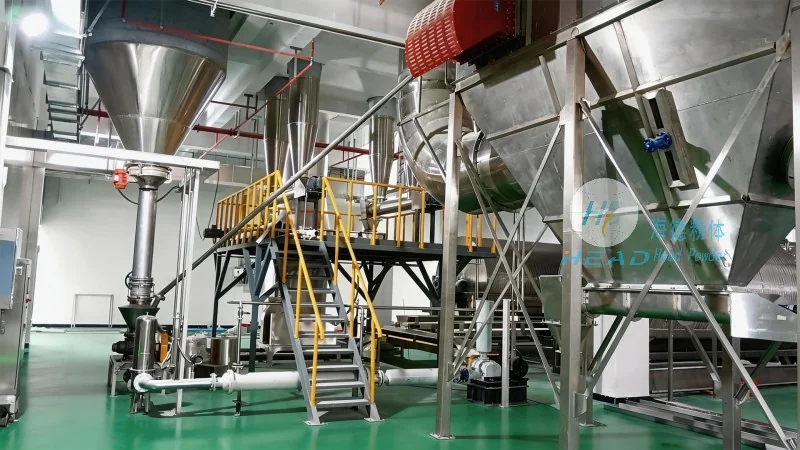
單台設備往往難以滿足複雜的生產需求,因此,一套完整的啤酒酒糟氣力輸送系統氣力輸送設備顯得尤爲重要。該系統不僅僅是輸送管道和風機,而是一個集成了發送器、輸送管道、分離器、除塵器和控制櫃的綜合性工程。
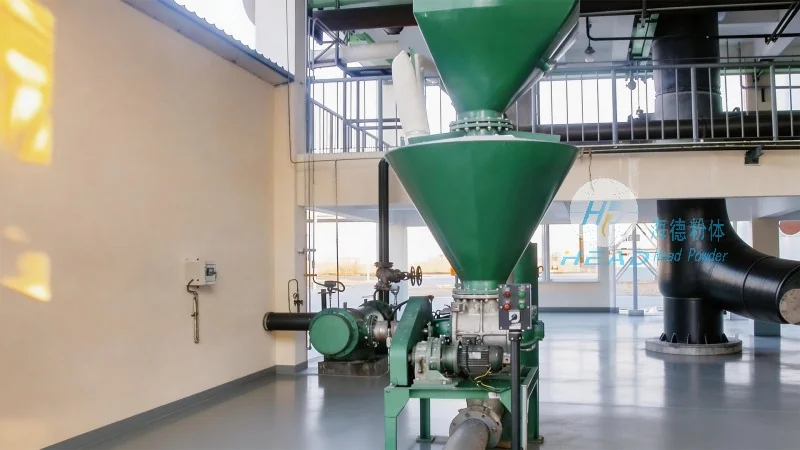
在系統設計中,發送器是核心部件,它負責將啤酒酒糟從料斗中定量、連續地送入輸送管道。對於啤酒酒糟這種流動性較差的物料,發送器通常採用旋轉閥或螺旋給料機,能夠有效地控制進料速度,防止管道堵塞。輸送管道系統則根據工廠的廠房結構進行優化設計,儘量減少彎頭數量,以降低氣流阻力,提高輸送效率。在終點,物料通過旋風分離器或布袋除塵器與氣流分離,實現物料的卸料,而淨化後的空氣則通過除塵器排放,達到環保排放標準。
該系統氣力輸送設備的一大特點是其高度的自動化控制。系統通常配備PLC控制系統,能夠實時監測輸送壓力、流量和料位高度。一旦出現物料堵塞或設備故障,系統會自動報警並停機,保護設備不受損壞。同時,系統支持遠程控制,操作人員無需進入粉塵環境即可完成整個輸送流程的管理。