酚醛樹脂粉氣力輸送系統的分類與應用分析
酚醛樹脂粉作爲一種重要的化工原料,在塗料、粘合劑、複合材料等領域具有廣泛的應用。其粉體輸送過程對生產效率、產品質量及環境安全有着直接影響。爲此,酚醛樹脂粉氣力輸送系統應運而生,通過氣力輸送技術實現粉體的高效、安全傳輸。本文將圍繞酚醛樹脂粉氣力輸送系統的分類、技術特點、主要特點及實際應用案例展開詳細分析,幫助用戶全面瞭解該系統的應用價值。
酚醛樹脂粉氣力輸送系統的分類概述
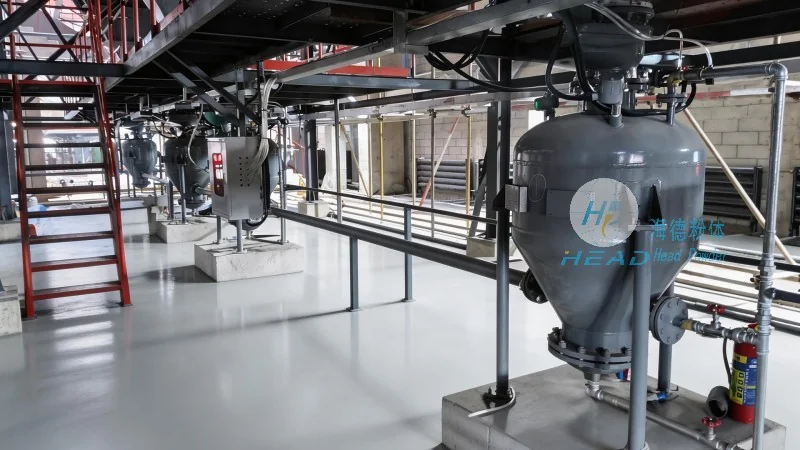
酚醛樹脂粉氣力輸送系統主要根據輸送壓力和輸送方式的不同,可分爲正壓氣力輸送系統、負壓氣力輸送系統以及混合式氣力輸送系統三大類。每種系統在結構設計、工作原理及適用場景上均存在差異,用戶需根據實際生產需求選擇合適的輸送方案。
正壓氣力輸送系統通過壓縮空氣將物料從供料點壓送到卸料點,系統內壓力高於大氣壓。該系統具有輸送距離長、輸送能力大、輸送速度快的優點,適用於長距離、大流量的酚醛樹脂粉輸送。例如,在大型化工生產中,正壓系統可滿足從原料倉庫到生產線的連續輸送需求。同時,正壓系統對物料的適應性較強,能處理乾燥、易碎的酚醛樹脂粉,避免物料在輸送過程中因摩擦而破損。
負壓氣力輸送系統則通過真空設備在系統內形成負壓,將物料從卸料點吸送到供料點。該系統具有輸送距離較短、設備投資較低的特點,適用於短距離、小流量的輸送場景。例如,在實驗室或小型生產車間中,負壓系統可滿足對酚醛樹脂粉的局部輸送需求。負壓系統對物料的處理較爲溫和,能有效保護物料的顆粒形狀和物理性質,適用於對產品質量要求較高的場合。
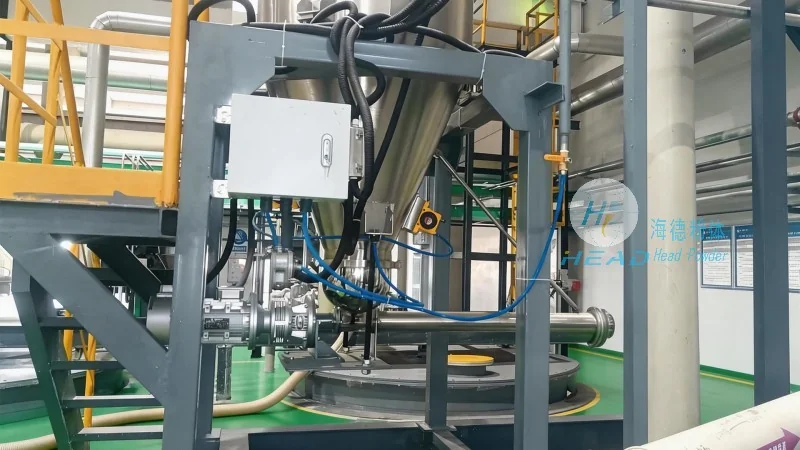
混合式氣力輸送系統結合了正壓和負壓兩種輸送方式的優勢,通過分段式輸送實現更靈活的物料傳輸。該系統通常在輸送起點採用正壓輸送,在輸送終點採用負壓輸送,或反之。混合式系統適用於複雜的生產流程,如需要在不同區域之間進行多段輸送的酚醛樹脂粉生產。例如,在大型酚醛樹脂粉生產廠中,混合式系統可優化物料流動路徑,減少輸送能耗,提高整體生產效率。
不同輸送方式的技術特點與應用場景
正壓氣力輸送系統採用壓縮空氣作爲動力源,通過輸送管道將物料從供料點壓送到卸料點。系統通常配備料斗、輸送管道、卸料閥及除塵設備。正壓系統的工作壓力一般在0.5-1.0MPa之間,輸送速度可達10-30m/s。對於酚醛樹脂粉這類乾燥、易流動的粉體,正壓系統能有效避免物料在管道內堵塞,有助於輸送的連續性和穩定性。例如,在塗料生產中,正壓系統可將酚醛樹脂粉從儲罐輸送到混合設備,實現快速、均勻的配料過程。
負壓氣力輸送系統通過真空泵或風機在系統內形成負壓,利用大氣壓力將物料從卸料點吸送到供料點。系統通常包括吸嘴、輸送管道、分離器及除塵裝置。負壓系統的工作真空度一般在-0.5至-1.0bar之間,輸送速度較慢,一般在5-15m/s。對於易產生粉塵的酚醛樹脂粉,負壓系統能有效收集輸送過程中的粉塵,減少環境污染。例如,在粘合劑生產中,負壓系統可將酚醛樹脂粉從包裝袋中吸送到料倉,避免人工操作的粉塵危害。
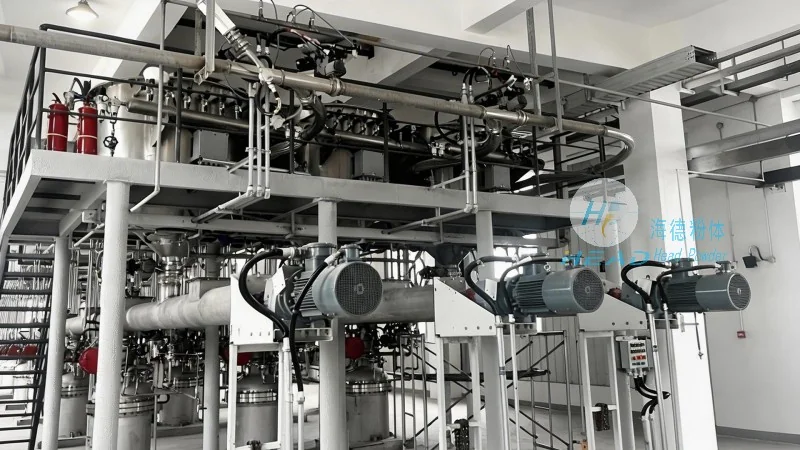
混合式氣力輸送系統則通過正壓和負壓的交替使用,實現更靈活的物料輸送。例如,在輸送過程中,系統先採用正壓將物料從起點輸送到中間點,再通過負壓將物料從中間點輸送到終點。混合式系統通常配備智能控制系統,可根據物料流量和輸送距離自動調整正壓和負壓的參數,優化輸送效率。對於複雜的生產環境,混合式系統能適應不同輸送需求,提高生產線的靈活性。
酚醛樹脂粉氣力輸送系統的主要特點分析
酚醛樹脂粉氣力輸送系統相比傳統機械輸送方式,具有多項應用優勢。首先,系統實現了粉體的無接觸輸送,避免了物料與設備之間的摩擦和磨損,有效保護了物料的顆粒形狀和物理性質。對於酚醛樹脂粉這類易碎的粉體,無接觸輸送能減少物料破損率,提高產品質量。其次,氣力輸送系統具有自動化程度高的特點,通過PLC控制系統可實現輸送過程的自動調節,減少人工干預,提高生產效率。例如,海德粉體(山東海德粉體工程有限公司)的氣力輸送系統配備智能傳感器,能實時監測物料流量和管道壓力,自動調整輸送參數,有助於輸送穩定。
此外,氣力輸送系統具有環保節能的優勢。系統通過壓縮空氣或真空設備實現物料輸送,無需機械傳動部件,減少了設備故障率和維護成本。同時,系統配備的除塵設備能有效收集輸送過程中的粉塵,避免粉塵飛揚對環境造成污染。對於酚醛樹脂粉這類易產生粉塵的物料,環保設計尤爲重要。海德粉體(山東海德粉體工程有限公司)的氣力輸送系統採用高效除塵技術,粉塵收集效率可達99%以上,符合環保要求。
最後,氣力輸送系統具有靈活的適應性。系統可根據生產需求調整輸送參數,如輸送距離、流量、壓力等,滿足不同生產場景的要求。例如,在酚醛樹脂粉生產中,若生產規模擴大,系統可通過增加輸送管道或調整風機參數實現擴容,無需更換整個輸送設備。這種靈活性使得氣力輸送系統在酚醛樹脂粉生產中具有廣泛的應用前景。
實際應用案例與效果展示
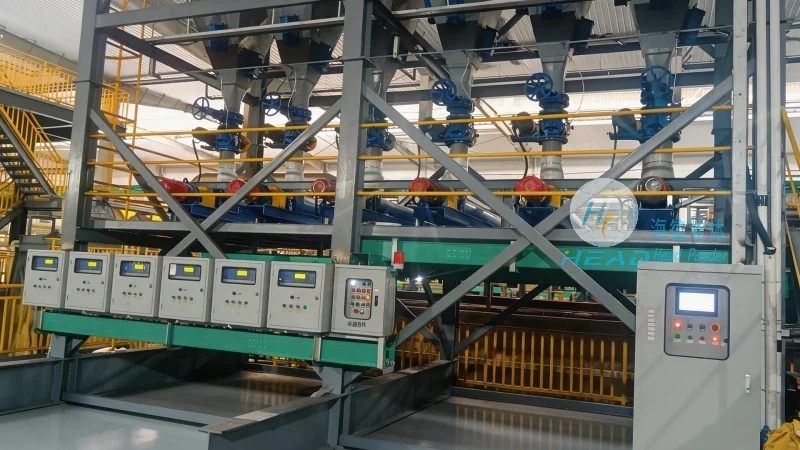
以山東某塗料廠爲例,該廠採用海德粉體(山東海德粉體工程有限公司)的正壓氣力輸送系統,將酚醛樹脂粉從原料倉庫輸送到生產線的混合設備。系統採用0.8MPa的壓縮空氣作爲動力源,輸送距離約200米,輸送流量爲5噸/小時。實施後,該廠酚醛樹脂粉的輸送效率提高了30%,物料破損率降低了15%,同時減少了人工搬運的勞動強度。此外,系統配備的除塵設備有效控制了車間內的粉塵濃度,改善了工作環境。該案例表明,海德粉體的氣力輸送系統在酚醛樹脂粉生產中具有顯著的應用效果。
另一案例爲某粘合劑生產廠,該廠採用海德粉體(山東海德粉體工程有限公司)的負壓氣力輸送系統,將酚醛樹脂粉從包裝袋中吸送到料倉。系統採用-0.8bar的真空度,輸送距離約50米,輸送流量爲2噸/小時。實施後,該廠減少了人工裝卸的粉塵危害,物料輸送時間縮短了40%,同時降低了物料損耗。海德粉體的負壓系統通過智能控制,能自動調整吸送速度,避免物料在管道內堆積。該案例充分展示了氣力輸送系統在保護工人健康、提高生產效率方面的優勢。
如何選擇合適的酚醛樹脂粉氣力輸送方案
選擇合適的酚醛樹脂粉氣力輸送系統需考慮多個因素,包括輸送距離、物料流量、物料特性、生產環境及投資預算等。首先,需明確輸送距離和流量要求。若輸送距離較長、流量較大,應選擇正壓氣力輸送系統;若輸送距離較短、流量較小,可考慮負壓或混合式系統。其次,需分析物料的特性,如顆粒大小、溼度、流動性等。對於乾燥、易流動的酚醛樹脂粉,正壓系統更適用;對於易碎、易產生粉塵的物料,負壓系統或混合式系統可能更優。此外,需考慮生產環境的要求,如車間內的粉塵控制、設備安裝空間等。若車間對粉塵控制要求較高,應選擇配備高效除塵設備的系統。最後,需評估投資預算和維護成本。正壓系統設備投資較高,但運行成本較低;負壓系統設備投資較低,但運行成本較高。用戶需根據自身實際情況,綜合權衡各項因素,選擇最合適的輸送方案。