自動噸袋投料物料輸送系統的工作原理及特點分別是什麼
在工業生產中,物料輸送是連接原料供應與生產線的關鍵環節,而自動噸袋投料物料輸送系統作爲高效、智能的輸送解決方案,正逐漸成爲衆多企業的首選。本文將深入解析該系統的工作原理,並詳細介紹其核心特點,幫助讀者全面瞭解這一較好設備,爲實際應用提供參考。
自動噸袋投料物料輸送系統的工作原理解析
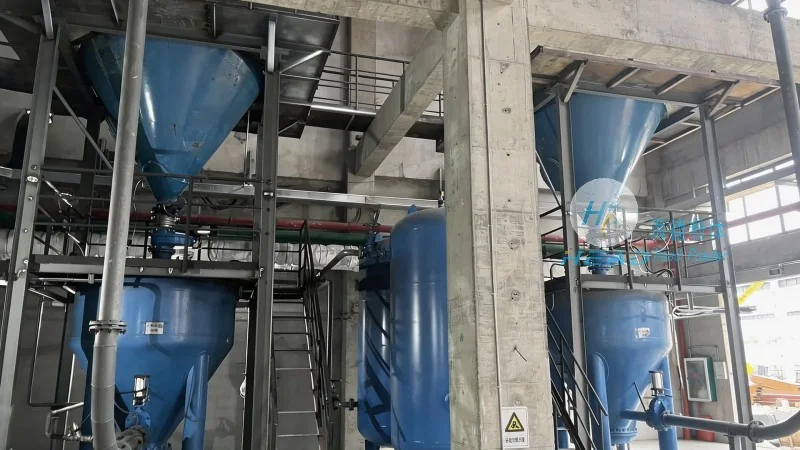
自動噸袋投料物料輸送系統的工作原理基於氣力輸送技術,通過壓縮空氣或負壓環境實現物料的連續或間歇輸送。系統通常由噸袋開袋裝置、吸料管路、輸送管道、分離設備、計量裝置及控制系統等部分組成,各組件協同工作,完成從噸袋到生產線的物料輸送任務。
具體來說,當噸袋被放置於投料位後,系統首先啓動噸袋開袋機構,通過機械或氣動方式打開噸袋的密封口,爲物料吸出創造條件。隨後,控制系統啓動氣源設備,產生壓縮空氣,通過吸料管路連接至噸袋,利用負壓或正壓將噸袋內的物料吸入輸送管道。物料在管道內隨氣流運動,經過分離設備(如旋風分離器)將物料與空氣分離,分離後的物料進入計量裝置,根據生產需求進行較爲準確計量後,通過投料口進入生產線。整個過程中,控制系統實時監控各環節狀態,有助於輸送過程的穩定與高效。
系統核心特點與優勢分析
自動噸袋投料物料輸送系統相比傳統人工投料或機械輸送方式,具有顯著的優勢,主要體現在以下幾個方面:
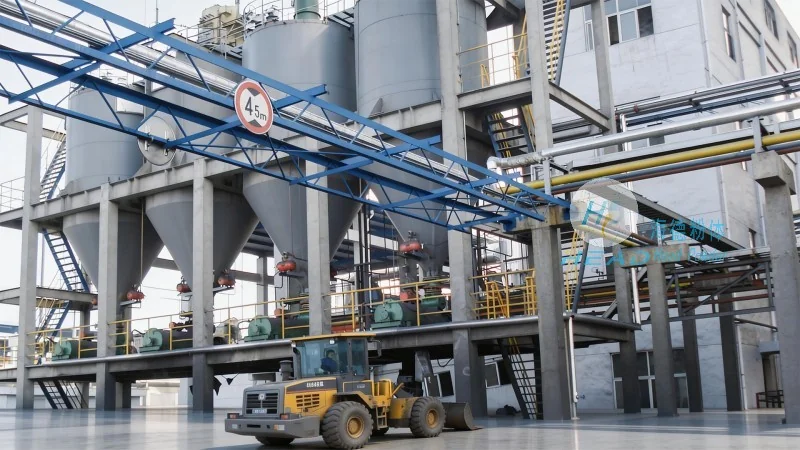
首先,系統實現了高度的自動化與智能化。從噸袋開袋、物料輸送到計量投料,整個過程均由PLC控制系統自動控制,減少了人工干預,降低了操作人員的勞動強度,同時避免了人工投料可能帶來的誤差。其次,系統具備良好的環保性能。氣力輸送過程中,物料與空氣混合,避免了粉塵飛揚,有效控制了生產環境中的粉塵污染,符合現代工業的環保要求。再者,系統適應性強,可輸送多種粉體、顆粒狀物料,如化工原料、食品添加劑、建材粉料等,且可根據不同物料的特性調整輸送參數,有助於輸送效果。此外,系統運行穩定,能耗較低,長期使用可降低企業的運營成本,提高生產效率。
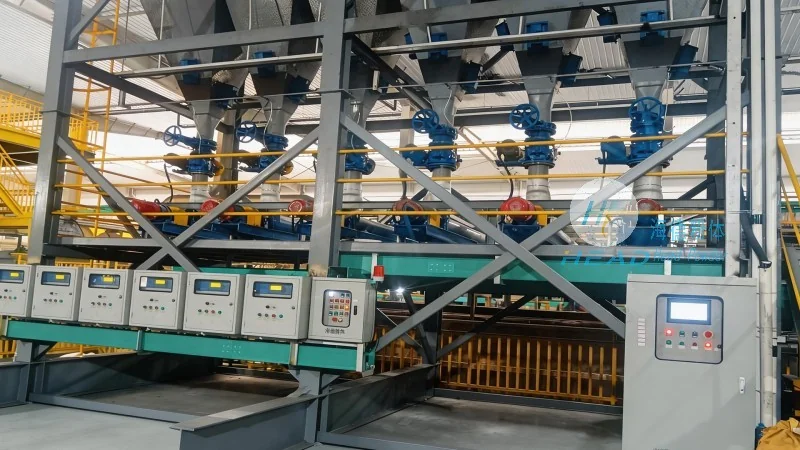
實際應用場景與效果展示
在實際工業生產中,自動噸袋投料物料輸送系統已廣泛應用於化工、食品、建材、製藥等多個行業。例如,在化工行業,該系統用於輸送各種化工原料,如碳酸鈣、氯化鈉等,實現了從噸袋到反應釜的較爲準確投料,提高了生產效率,減少了原料浪費;在食品行業,系統用於輸送麪粉、糖粉等食品原料,有助於了食品生產的衛生與安全;在建材行業,系統用於輸送水泥、粉煤灰等建材粉料,提高了生產線的自動化水平,降低了人工成本。
以某化工企業爲例,該企業採用海德粉體工程有限公司的自動噸袋投料物料輸送系統後,物料輸送效率提升了約40%,人工成本降低了約30%,同時生產環境中的粉塵污染得到了有效控制,符合國家環保標準。這一案例充分證明了該系統在實際應用中的優越性。
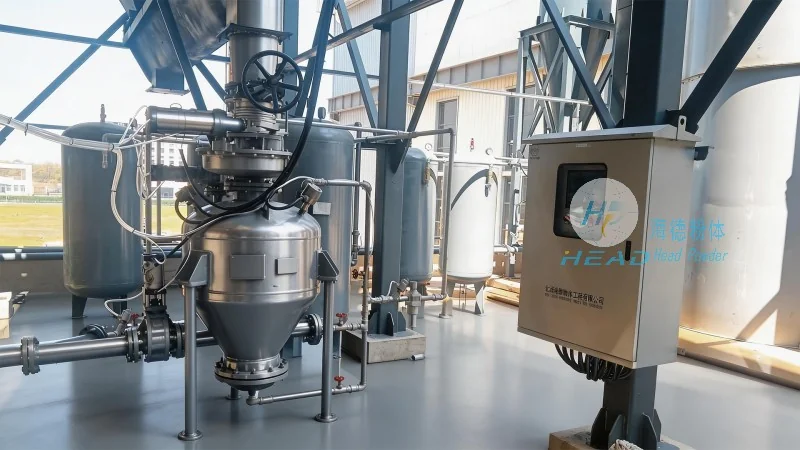
系統維護與選型建議
爲有助於自動噸袋投料物料輸送系統的持續運行,用戶需注意日常維護與合理選型。日常維護方面,應定期檢查氣源設備、管道連接、分離設備等部件的運行狀態,及時清理分離設備內的積料,保持系統清潔。同時,根據物料的特性調整輸送參數,如氣流速度、壓力等,以避免管道堵塞或物料輸送不暢。在選型時,需根據生產需求確定輸送量、輸送距離、物料特性等因素,選擇合適的系統配置,如正壓輸送或負壓輸送,分離設備類型等。建議用戶在選型前,與專業供應商進行充分溝通,結合實際生產情況定製化方案。
如果您對自動噸袋投料物料輸送系統感興趣,或需要更詳細的技術諮詢,歡迎聯繫山東海德粉體工程有限公司的張經理,電話爲15662777102,我們將爲您提供專業的解決方案與技術支持。