

金屬粉氣力輸送方式怎麼樣?常見金屬粉氣力輸送方式介紹
在化工、冶金、新材料及增材製造等前沿產業中,金屬粉體作爲核心原料,其輸送效率與安全性直接關係到生產線的連續運行能力與產品質量穩定性。無論是鋁粉、銅粉、鎳粉還是鈦合金粉末,這些具有高密度、易氧化、易燃爆特性的物料,在從儲存倉到下游工序的轉移過程中,面臨着堵塞、揚塵、受潮、偏析等諸多挑戰。傳統的機械輸送方式如皮帶輸送機、螺旋輸送機或鬥式提升機,雖在某些場景下仍在使用,但面對粉體流動性差異大、粒徑分佈窄、對管道磨損敏感等工況時,逐漸暴露出密封性不足、維護成本高、無法實現多點較爲準確投料等瓶頸。因此,深入瞭解金屬粉輸送的各類技術路徑,尤其是氣力輸送這一被廣泛驗證的解決方案,對於企業實現自動化升級、降低綜合運營成本具有重要的現實意義。本文將從系統工程的視角出發,系統梳理金屬粉體的主要輸送方式,並深度解析金屬粉氣力輸送的工作原理、設備選型與工程實踐,以期爲相關從業者提供具備落地價值的決策參考。
金屬粉體輸送的核心挑戰與分類
金屬粉體因其高密度與不規則顆粒形貌,在輸送過程中面臨三大核心挑戰:一是流動性控制,微細粉末在壓力作用下極易產生“鼠洞”或“架橋”現象;二是安全性管理,活性金屬粉末(如鋁粉、鎂粉)在密閉空間內可能因靜電或摩擦引發粉塵爆炸;三是管道磨損,高硬度金屬顆粒對彎頭、閥門等部件的沖蝕速率遠高於常規粉料。針對這些痛點,當前工業界主流輸送方式可劃分爲機械輸送、重力輸送與氣力輸送三大類,其中機械輸送包括螺旋輸送機、振動輸送機、皮帶輸送機等,重力輸送則依賴溜管或垂直落料系統,而氣力輸送憑藉其全密閉、柔性化、自動化程度高的特點,在金屬粉體領域已逐步佔據主導地位。
機械輸送方式:成熟可靠但存在侷限
螺旋輸送機是金屬粉體短距離水平或微傾斜輸送的常見選擇,其結構簡單,通過旋轉螺旋葉片推動物料前進,尤其適用於流動性較好的粗粉或顆粒。然而,對於超細金屬粉末(粒徑小於50微米),螺旋葉片與筒壁的間隙內容易形成物料粘結,導致動力消耗驟增且清理困難。振動輸送機則利用激振器使槽體產生定向振動,使粉體跳躍式前進,該方式對物料破損率較低,但輸送距離通常限制在10米以內,且不適宜輸送易揚塵的輕質粉體。皮帶輸送機多用於大噸位(如每小時數十噸)的原材料轉運,但皮帶機的開放式結構難以應對金屬粉的氧化防護需求,且需頻繁更換託輥與清掃器。從整體經濟性看,機械輸送的初始投資較低,但後續維護人工成本與停機損失不容忽視,尤其當工廠需要多點卸料或垂直提升時,系統複雜度和佔地面積會顯著增加。
重力輸送:無動力但有條件限制
依靠物料自身重力通過管道或溜槽實現的輸送方式,在金屬粉體存儲與包裝環節較爲常見。典型應用如料倉下料錐口與手動放料閥的組合,或垂直落料管連接上游設備。重力輸送的優勢在於充分無動力消耗,設備幾乎零運行成本,但其對物料的休止角、含水量及管道傾角有嚴格要求——當粉體內部摩擦角大於管道傾斜角時,極易發生堵塞。此外,重力輸送無法主動控制流量,且難以實現長距離水平或反向輸送。在智能製造背景下,單純依賴重力無法匹配自動配料系統的實時動態需求,因此通常作爲輔助卸料單元使用。
金屬粉氣力輸送:主要技術詳解
金屬粉氣力輸送是以壓縮空氣(或惰性氣體)爲攜帶介質,通過密封管道將粉體從起點輸送至終點的高效技術。根據輸送壓力與物料濃度比,可進一步細分爲稀相氣力輸送、密相氣力輸送與栓流氣力輸送三種主流形式。
稀相氣力輸送採用較高氣速(通常20~35m/s),將金屬粉以懸浮態輸送,適用於短距離、大容量場景,如從集中料倉向多個使用點分配粉料。由於氣速高,管道磨損相對嚴重,且風量需求大,能耗較高。對於易氧化的鋁粉、鋅粉,通常需要採用氮氣作爲輸送氣體,控制管道內氧含量低於8%。
密相氣力輸送則通過壓送罐或倉泵將物料壓縮成“栓狀料柱”,以較低氣速(3~10m/s)在管道內推遲輸送。該方式極大地降低了氣體消耗與管道磨損,尤其適合輸送粒徑分佈窄、磨損性強的硬質合金粉末或陶瓷金屬複合粉。據2025年行業統計,採用密相輸送技術處理鎳基高溫合金粉末,管道壽命可較稀相方案延長約3倍,綜合能耗降低40%以上。
栓流氣力輸送是密相輸送的進化形式,通過脈衝氣流將粉體切割爲獨立的料栓,每段料栓之間由氣體隔離,可有效消除物料偏析,對於不同粒徑金屬粉的混合輸送(如鐵粉與銅粉按比例預混)具有自身特點。該技術已逐步應用於金屬注射成型(MIM)喂料製備領域,實現粉體與粘結劑的在線均勻混合。
氣力輸送系統的關鍵組件與選型參數
一套完整的金屬粉氣力輸送系統通常由氣源供給單元(空壓機、乾燥機、儲氣罐)、供料裝置(旋轉給料器或文丘裏噴射器)、輸送管道、分路閥、除塵分離器(旋風分離器+濾筒除塵器)及控制系統組成。選型時需重點考量以下參數:
- 物料物性:真實密度、堆積密度、休止角、粘附性、爆炸下限濃度(如鋁粉爆炸下限爲40g/m³)直接影響輸送方式選擇。例如,對於密度大於4g/cm³的鎢粉,推薦採用密相正壓輸送以降低沉降風險。
- 輸送距離與提升高度:水平距離超過100米或垂直提升大於20米時,稀相系統的壓損劇增,此時密相或中壓輸送更具經濟性。
- 安全性設計:活性金屬粉的輸送系統建議配置氧氣分析儀、泄爆閥、靜電接地及惰性氣體保護迴路。2024年發佈的《金屬粉塵爆炸防護技術規範》明確要求,輸送管道內氣體流速應低於可燃粉塵的較低點火能對應的臨界值。
- 磨損預判:彎頭曲率半徑建議不小於管道直徑的8倍,並在彎管處加裝耐磨陶瓷襯墊或可更換的球形彎頭。
行業應用案例:從3D打印到粉末冶金
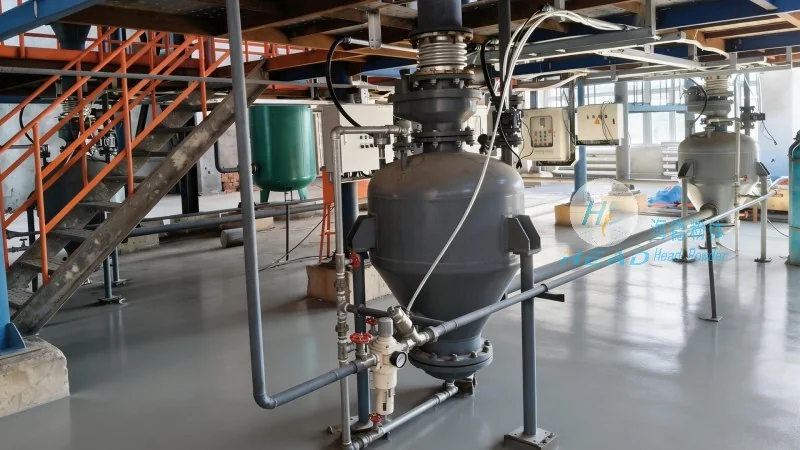
在增材製造領域,鈦合金粉末(TC4)的氣力輸送已成爲自動化供粉系統的標準配置。某汽車零部件企業採用海德粉體設計的密相輸送系統,將直徑15~53微米的球形鈦粉從中央料倉輸送至10台SLM打印機,輸送距離80米,落差12米,系統連續運行已超2000小時,未發生一次管道堵塞,粉體氧增量控制在0.01%以內。在粉末冶金行業,鐵基合金粉的噸袋卸料與投料環節,氣力輸送優化傳統方案的人工叉車搬運,使每班次操作人員從6人縮減至2人,粉塵排放濃度低於國家標準的5mg/m³。這些案例印證了氣力輸送在提升產線智能化水平與環保合規性方面的實際價值。
技術趨勢:數字化與低能耗演進
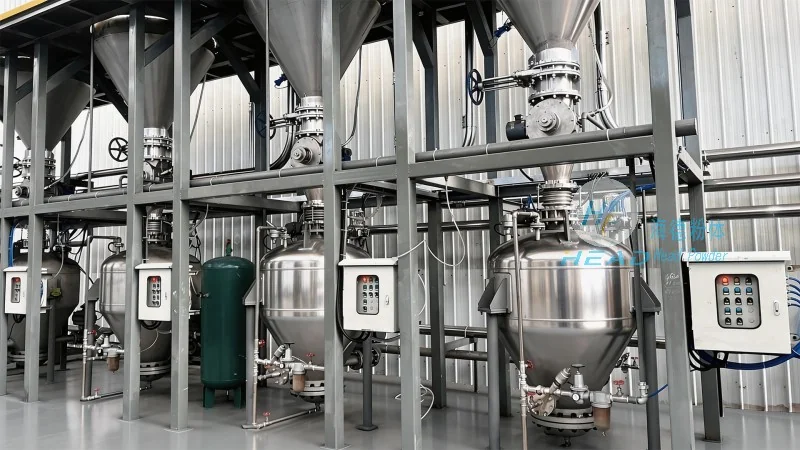
展望2026年,金屬粉氣力輸送技術正在向三個方向突破:一是智能傳感融合,通過微波料位計、聲發射磨損監測與PLC自適應調節,實現輸送參數的閉環優化,使系統自動應對物料含水率波動;二是低能耗設計,如採用雙級壓送罐與變頻空壓機聯動,使單位粉體輸送能耗降低至0.03~0.05kWh/kg;三是模塊化預製,將標準管道組件與快拆接頭結合,使現場安裝週期縮短60%以上。與此同時,隨着氫冶金、固態電池等新賽道對超細金屬粉末(如納米銅粉)需求的爆發,氣力輸送系統需要匹配更低氣流速度和更較爲準確的防團聚技術,這正成爲海德粉體等專業供應商的重點研發方向。
結語:選擇適配方案需綜合評估
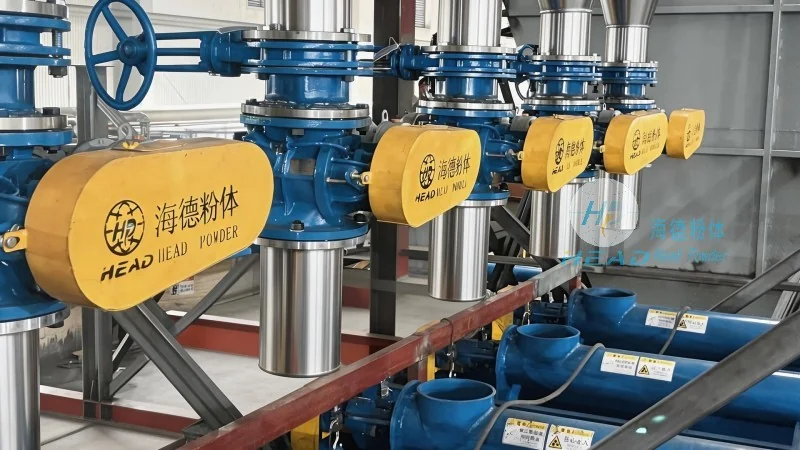
金屬粉輸送方式沒有非常的優劣之分,關鍵在於匹配具體工況的物料特性、產能規模、安全等級與投資預算。機械輸送適用於設備簡單、對密封性要求不高的粗粉場景,重力輸送更適合作爲輔助卸料環節,而氣力輸送憑藉密閉環保、靈活佈局、易於自動化集成的優勢,已成爲金屬粉體處理產線中不可替代的核心環節。在實施選型時,建議企業優先開始物料流動性測試與管道模擬計算,並邀請具備豐富工程經驗的團隊進行系統設計。海德粉體長期深耕金屬粉氣力輸送領域,在鋁粉、銅粉、鎳粉、鐵基合金粉及多種稀有金屬粉末的輸送實踐中積累了成熟數據,能夠提供從可行性驗證到交鑰匙工程的全週期服務。若您正面臨粉體輸送的堵管、揚塵或效率瓶頸,歡迎直接溝通獲取個性化方案。(諮詢熱線:156-6277-7102)