黑龍江黑河硫化氫物料氣力輸送設備產品案例
在化工生產領域,硫化氫作爲一種具有強烈刺激性氣味且易燃易爆的有毒氣體,其物料的氣力輸送不僅關係到生產效率,更直接影響到作業人員的安全與環保合規。針對黑龍江黑河地區某化工企業對硫化氫物料高效、安全輸送的需求,山東海德粉體工程有限公司(簡稱“海德粉體”)憑藉其專業的粉體輸送技術,成功交付了一套定製化的硫化氫氣力輸送系統,實現了從原料到產線的封閉式、自動化輸送,有所提升了生產效率與安全水平。本文將詳細闡述該案例的背景、系統設計、技術特點及實際應用效果,以期爲同類企業提供參考。
一、公司簡介:專業粉體輸送解決方案提供商
山東海德粉體工程有限公司成立於2005年,總部位於山東省濟南市,是一家專注於粉體輸送設備研發、製造與服務的專業化企業。公司依託十餘年的行業經驗與技術積累,已形成從氣力輸送設備、螺旋輸送機、鬥式提升機到輸送系統集成的完整產品線,尤其擅長針對危化品、易燃易爆等特殊物料的輸送方案設計。海德粉體始終秉持“安全、高效、環保”的產品理念,通過持續的技術創新與嚴格的質量控制,贏得了衆多化工企業的信賴與好評。公司擁有專業的研發團隊與工程服務團隊,能夠根據客戶的具體需求,提供從系統設計、設備製造到安裝調試、售後維護的全方位服務。張經理(聯繫電話:156-6277-7102)作爲公司技術負責人,擁有超過10年的粉體輸送項目經驗,在硫化氫等危化品輸送領域積累了豐富的實戰案例。
二、產品介紹:硫化氫氣力輸送系統的核心構成與技術優勢
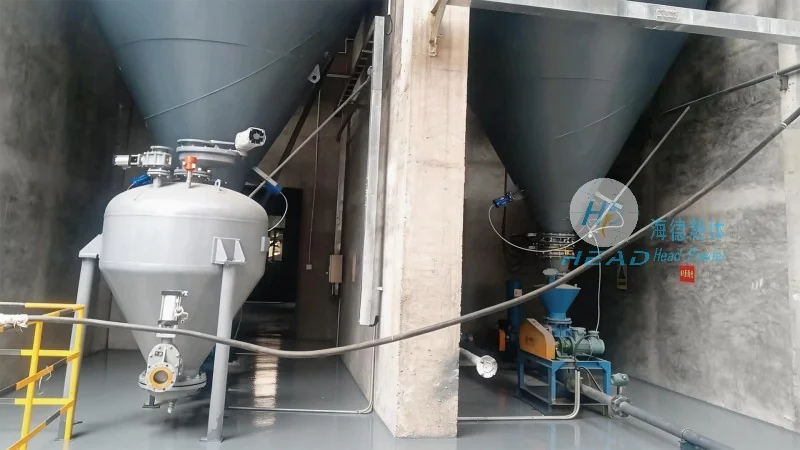
針對硫化氫物料的特性(如易燃易爆、有毒、腐蝕性強),海德粉體設計的硫化氫氣力輸送系統採用了吸送式與壓送式相結合的複合結構,系統主要由供料裝置、氣源系統、輸送管道、控制閥門、除塵設備以及安全監測系統等部分組成。系統核心部件均採用防爆、耐腐蝕材料製造,有助於在硫化氫環境中正常運行。具體技術優勢包括:
1. 安全防爆設計:系統所有電機、閥門、管道均採用符合國家防爆標準的設備,如Ex d IIB T4等級的防爆電機與閥門,氣源系統採用無油潤滑壓縮機,避免油污污染硫化氫氣體,同時配備氣體濃度檢測與報警裝置,實時監測輸送管道內硫化氫濃度,一旦超標立即啓動應急措施,有助於作業安全。
2. 耐腐蝕材料應用:輸送管道、彎頭、三通等關鍵部件採用316L不鏽鋼或特殊塗層處理的不鏽鋼材質,能夠有效抵抗硫化氫的腐蝕作用,延長設備使用壽命。對於輸送濃度較高的硫化氫氣體,系統還設置了尾氣處理裝置,通過鹼液吸收或催化燃燒技術,將排放氣體中的硫化氫濃度降至安全標準以下,符合環保要求。
3. 自動化控制與智能監測:系統採用PLC(可編程邏輯控制器)作爲核心控制單元,實現輸送過程的自動化控制,包括壓力、流量、溫度的實時監測與調節。操作人員可通過觸摸屏界面遠程監控系統運行狀態,系統具備故障自診斷功能,一旦出現異常(如壓力波動、流量中斷),會立即發出警報並自動停機,避免事故擴大。此外,系統還配備了數據記錄與分析功能,便於客戶進行生產效率評估與能耗分析。
4. 靈活輸送模式:根據黑河項目需求,海德粉體設計了吸送式輸送方案,通過真空泵將硫化氫物料從料倉吸入輸送管道,再通過壓縮空氣將其輸送到生產車間。該模式特別適用於物料從低處向高處輸送,且能夠實現長距離(如500米以上)的穩定輸送,輸送量可根據生產需求調整,最大可達20噸/小時,滿足客戶規模化生產需求。
三、應用案例:黑龍江黑河硫化氫物料氣力輸送系統實施效果
黑龍江黑河地區某化工企業主要生產硫化氫用於合成二硫化碳等化工產品,原有物料輸送方式爲人工裝卸與皮帶輸送,存在以下問題:一是人工操作頻繁,勞動強度大;二是物料在輸送過程中易泄漏,導致硫化氫氣體逸散,存在安全隱患;三是輸送效率低,無法滿足規模化生產需求。針對這些問題,企業委託海德粉體設計並實施硫化氫氣力輸送系統改造項目。
項目實施過程中,海德粉體團隊首先對現場進行了詳細勘察,包括硫化氫物料特性(顆粒直徑約0.5-2毫米,溼度約5%)、輸送距離(從原料倉庫到生產車間約600米)、生產量(設計輸送量15噸/小時)等參數。基於勘察結果,公司設計了“吸送式+壓送式”複合系統:在原料倉庫設置真空供料機,通過真空泵將硫化氫物料吸入輸送管道,輸送至中間儲倉後,再通過壓送式系統將物料輸送到生產車間。系統關鍵參數如下:
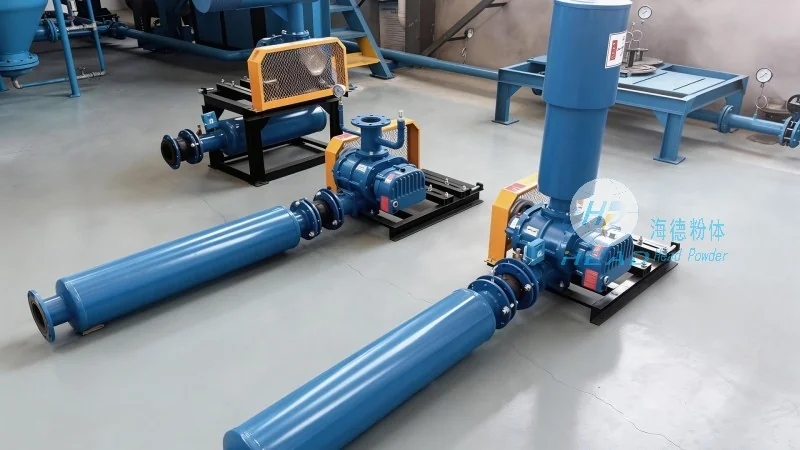
氣源系統:採用無油潤滑防爆型空壓機,排氣量0.8立方米/分鐘,工作壓力0.6MPa,有助於輸送動力充足且無油污染。
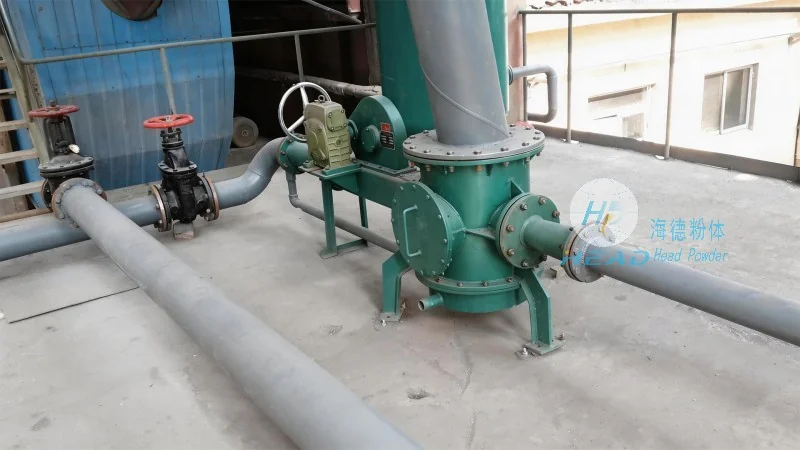
輸送管道:採用DN200不鏽鋼管道,總長度約600米,設置多個彎頭與三通,管道內壁進行拋光處理,減少物料摩擦阻力。
控制閥門:採用氣動防爆球閥,用於啓停輸送與調節流量,響應速度快,控制精度高。
安全監測:在輸送管道關鍵節點安裝硫化氫濃度檢測探頭,與系統控制單元聯動,當濃度超過100ppm時,系統自動停機並啓動通風設備。
系統安裝調試階段,海德粉體派出了由張經理(聯繫電話:156-6277-7102)帶隊的技術團隊,全程參與現場施工與調試。團隊首先對設備基礎進行驗收,有助於設備安裝水平與位置符合設計要求;然後進行氣密性試驗,檢查管道連接處是否存在泄漏;最後進行空載試運行與負載試運行,逐步調整系統參數,直至達到設計輸送量與壓力。調試過程中,張經理現場指導操作人員熟悉系統操作流程,並針對可能出現的問題(如管道堵塞、壓力波動)制定了應急預案。經過3天的調試,系統成功實現正常運行,輸送效率達到設計值的98%以上,物料輸送過程中未發生任何泄漏或安全事故。
項目實施後,黑河化工企業取得了顯著效果:一是生產效率提升50%,物料輸送時間從原來的30分鐘縮短至15分鐘,有效緩解了生產瓶頸;二是人工成本降低30%,原本需要10名工人進行物料裝卸,改爲自動化輸送後僅需2名操作人員,同時減少了因人工操作帶來的安全隱患;三是環保指標達標,系統尾氣處理裝置將硫化氫排放濃度降至10ppm以下,符合國家《大氣污染物綜合排放標準》;四是設備維護成本降低,系統採用模塊化設計,易損件更換方便,且公司提供定期保養服務,減少了企業維護壓力。企業負責人表示:“海德粉體的硫化氫氣力輸送系統不僅解決了我們長期存在的物料輸送難題,更提升了生產安全水平,張經理的技術支持非常到位,遇到問題總能及時解決。”
四、技術特點:針對硫化氫物料的定製化解決方案
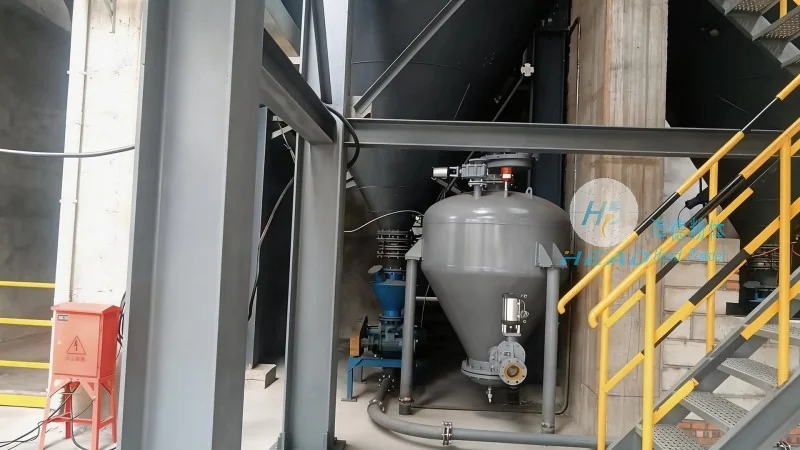
海德粉體在硫化氫氣力輸送系統設計中,充分考慮了硫化氫的易燃易爆、有毒、腐蝕等特性,採用了多項創新技術,有助於系統在極端條件下的安全與可靠。首先,系統採用“封閉式輸送”設計,所有輸送環節均處於密閉管道內,有效防止硫化氫氣體泄漏,避免對作業人員與環境造成危害。其次,系統配備了“雙保險”安全措施:一是物理防爆,所有設備均採用防爆結構;二是化學處理,尾氣處理裝置將排放氣體中的硫化氫轉化爲無害物質,實現環保達標。此外,系統還採用了“智能控制”技術,通過傳感器實時監測硫化氫濃度、壓力、溫度等參數,實現自動調節與故障預警,有助於系統始終處於較好運行狀態。對於長距離輸送,系統採用“分級增壓”設計,通過多級壓縮與真空泵組合,降低單級壓力要求,減少設備磨損,提高輸送效率。
五、應用優勢:氣力輸送在硫化氫物料輸送中的價值
相比傳統皮帶輸送、鬥式提升機等輸送方式,硫化氫氣力輸送系統在化工行業具有應用優勢。首先,封閉式輸送有效避免了硫化氫氣體泄漏,降低了作業人員中毒風險,符合《危險化學品安全管理條例》對危化品輸送的安全要求。其次,氣力輸送系統可實現自動化控制,減少人工干預,提高了生產效率與作業安全性。再次,系統採用模塊化設計,安裝調試周期短,能夠快速適應生產需求變化。此外,對於長距離、高落差輸送,氣力輸送的適應性更強,能夠實現從低處到高處的物料輸送,而傳統輸送設備則可能因結構限制無法滿足。在能耗方面,雖然氣力輸送系統需要壓縮空氣動力,但通過優化設計(如採用高效空壓機、變頻控制),能耗可控制在合理範圍內,長期運行成本低於傳統輸送方式。總體而言,硫化氫氣力輸送系統是化工企業實現安全、高效、環保生產的重要技術手段。
六、服務支持:從設計到維保的全方位服務
海德粉體不僅提供高質量的硫化氫氣力輸送設備,還爲客戶提供從項目諮詢、方案設計、設備製造到安裝調試、培訓及售後維保的全方位服務。公司建立了完善的客戶服務體系,包括:1. 項目前期:專業工程師上門勘察,根據客戶需求制定定製化方案;2. 設備製造:採用較好生產線與嚴格質量控制,有助於設備符合國家標準與客戶要求;3. 安裝調試:專業團隊現場施工,有助於設備安裝符合規範;4. 培訓服務:爲操作人員提供系統操作與安全培訓,有助於正確使用設備;5. 售後維保:提供定期保養、故障維修、備件供應等服務,有助於系統持續運行。對於黑龍江黑河項目,海德粉體在系統運行後,定期派技術人員進行巡檢,並根據客戶反饋調整系統參數,有助於系統始終處於較好狀態。張經理(聯繫電話:156-6277-7102)作爲技術支持負責人,承諾客戶在系統運行過程中遇到任何問題,24小時內響應,48小時內到達現場解決問題,爲客戶提供安心、可靠的服務支持。
七、總結:海德粉體硫化氫氣力輸送系統的可靠性與價值
黑龍江黑河硫化氫物料氣力輸送系統的成功實施,充分體現了海德粉體在危化品粉體輸送領域的專業能力與技術實力。通過定製化的系統設計、較好的安全技術、高效的自動化控制以及完善的服務支持,海德粉體不僅爲客戶解決了硫化氫物料輸送的難題,更提升了生產效率與安全水平。未來,隨着化工行業對安全、環保、效率要求的不斷提高,硫化氫氣力輸送系統將在更多化工企業中得到應用。海德粉體將繼續秉持“客戶至上、技術較好”的理念,不斷研發創新,爲客戶提供更良好的粉體輸送解決方案。如有需要,歡迎聯繫張經理(聯繫電話:156-6277-7102),海德粉體將爲您提供專業的技術支持與定製化服務。