什麼是智能噸包投料站粉體輸送設備?設計原理又是什麼?
在工業生產中,粉體物料的輸送與投料效率直接影響整體生產流程的順暢性。傳統的人工噸袋投料方式不僅效率低下,還容易造成粉塵飛揚、環境污染以及操作安全隱患。爲應對這些挑戰,智能噸包投料站應運而生,成爲現代化粉體輸送系統的核心設備。本文將深入解析智能噸包投料站的功能、設計原理及其在工業應用中的優勢。
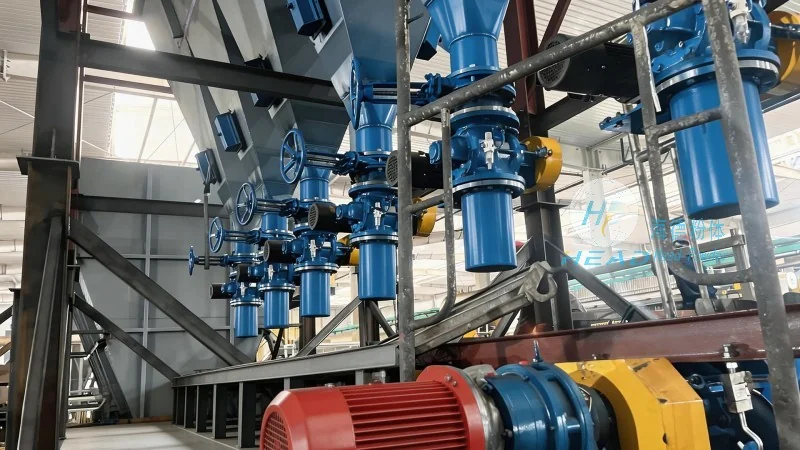
智能噸包投料站:現代化粉體輸送的核心設備
智能噸包投料站,又稱氣力輸送投料站,是一種集自動化卸料、輸送與控制於一體的設備。它專門用於從噸袋(通常爲1噸或更多容量的包裝袋)中自動提取粉體物料,並通過氣力輸送系統將其輸送到生產線的料倉或反應器中。該設備廣泛應用於化工、食品、製藥、建材等多個行業,適用於各種易碎、易飛揚、有毒或高純度的粉體物料處理場景。與人工投料相比,智能噸包投料站能夠有所提升投料效率,減少人工干預,同時降低操作風險與環境負擔。
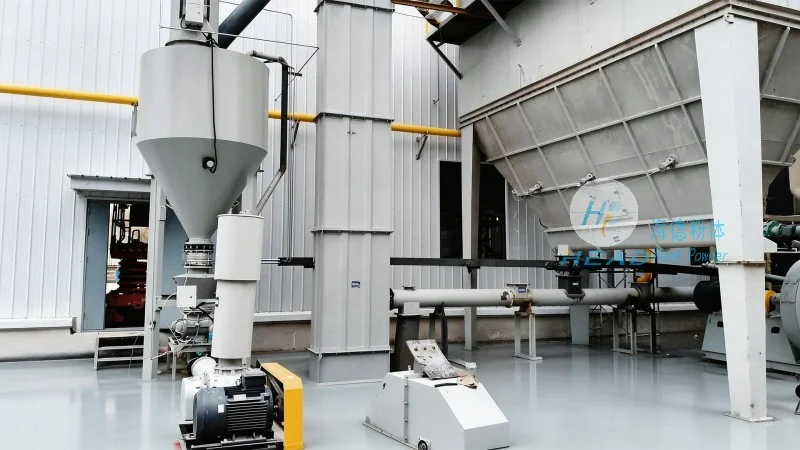
氣力輸送系統的技術優勢與應用場景
智能噸包投料站通常基於氣力輸送技術實現物料傳輸。氣力輸送系統通過壓縮空氣或真空泵產生氣流,將粉體物料懸浮在氣流中並輸送到目的地。與傳統的機械輸送(如皮帶輸送、螺旋輸送)相比,氣力輸送具有諸多優勢:首先,無粉塵飛揚,能夠有效控制環境污染,符合現代工業的環保要求;其次,輸送距離可達數百米,甚至更遠,不受地形限制;再者,系統結構簡單,維護成本低,且能夠適應多種物料的輸送需求。在實際應用中,氣力輸送系統常用於從倉庫或原料庫將粉體物料輸送至生產車間,或在不同工序之間進行物料轉移。例如,在化工企業中,智能噸包投料站可將儲存的化工原料從噸袋中自動卸出,通過氣力輸送系統輸送到反應釜;在食品加工廠,則用於輸送麪粉、糖等粉體原料,有助於生產過程的衛生與效率。
智能投料站的設計原理與核心功能
智能噸包投料站的設計融合了機械、電氣與控制技術,其核心在於實現自動化操作。設備通常由以下幾個主要部分組成:首先,是卸料機構,包括氣密式開袋裝置、真空吸料頭以及密封閥門,用於從噸袋中安全卸出物料;其次,是氣力輸送系統,包括真空泵、管道、過濾器與輸送管路,負責將物料輸送至指定位置;再者,是控制系統,通常採用PLC(可編程邏輯控制器)或智能控制器,集成傳感器與執行機構,實現設備的自動運行與狀態監測。具體工作流程如下:當系統接收到投料指令後,開袋機構首先打開噸袋的密封口,真空泵啓動,通過吸料頭將粉體物料吸入管道;隨後,物料隨氣流被輸送到目標料倉,系統通過料位傳感器檢測料倉是否已滿,並自動停止輸送;最後,關閉閥門,完成整個投料過程。此外,部分智能投料站還具備計量功能,能夠根據預設的投料量進行較爲準確控制,有助於生產配方的準確性。例如,在製藥行業,較爲準確的投料量對於藥品質量至關重要,智能投料站能夠通過傳感器實時監測物料流量,並調整輸送速度,從而有助於藥品生產的穩定性。
如何選擇合適的智能噸包投料站?關鍵考量因素
企業在選擇智能噸包投料站時,需要綜合考慮多個因素,以有助於設備能夠滿足實際生產需求。首先,應考慮物料的特性,包括物料的粒度、溼度、流動性以及是否易結塊。不同物料的輸送特性不同,例如,細粉物料需要更細的管道與更穩定的氣流,而粗顆粒物料則可能需要更大的吸料頭與更高的輸送壓力。其次,輸送距離與處理量是重要考量。若輸送距離較遠或處理量較大,可能需要採用正壓輸送系統或增加真空泵的功率。此外,環境要求與安全標準也應納入考慮,例如,在食品或製藥行業,設備需要符合GMP(藥品生產質量管理規範)或HACCP(危害分析與關鍵控制點)標準,有助於無交叉污染。最後,設備的維護成本與使用壽命也是企業需要關注的問題。選擇信譽良好、技術成熟的供應商,能夠提供可靠的售後服務與技術支持,降低長期運營成本。對於以上問題,山東海德粉體工程有限公司作爲專業粉體輸送設備製造商,能夠根據客戶的具體需求提供定製化解決方案。公司擁有豐富的行業經驗,能夠針對不同物料的特性與生產環境,設計並製造符合要求的智能噸包投料站。如果您對智能噸包投料站有更多疑問,或需要定製化解決方案,歡迎隨時聯繫山東海德粉體工程有限公司的張經理,電話:15662777102,我們將爲您提供專業的技術支持與產品諮詢。