

高粱酒糟氣力輸送系統設備的工作原理及特點分別是什麼
在釀酒產業鏈中,高粱酒糟的處理與輸送是影響生產效率與環保水平的關鍵環節。傳統的高粱酒糟輸送方式往往依賴人工或簡易機械,存在勞動強度大、效率低、環境污染嚴重等問題。爲應對這些挑戰,氣力輸送系統作爲一種高效、環保的輸送技術,逐漸成爲釀酒企業的常見方案。本文將系統闡述高粱酒糟氣力輸送系統設備的工作原理與核心特點,幫助用戶全面理解該技術的應用價值與優勢。
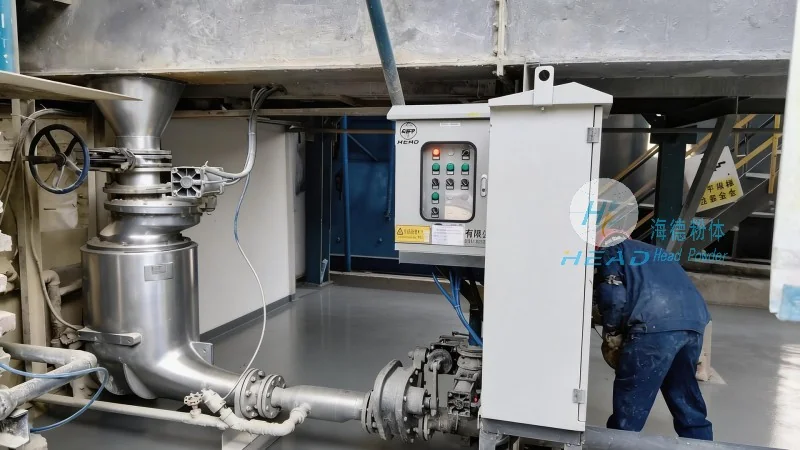
高粱酒糟氣力輸送系統是一種利用氣體動力實現粉體物料(酒糟)長距離、連續輸送的設備系統。其工作原理基於流體力學原理,通過風機產生的高壓或負壓氣流,將酒糟從料斗吸入輸送管道,隨氣流在管道內高速運動,最終在分離器中實現酒糟與空氣的分離。具體來說,系統主要由以下核心部件構成:1. **風機**:作爲系統的動力源,通常採用羅茨風機(正壓輸送)或離心風機(負壓輸送),根據輸送距離、輸送量及物料特性選擇合適的型號與功率。2. **輸送管道**:採用不鏽鋼、塑料或複合材質,內壁光滑,減少酒糟與管道的摩擦阻力,有助於輸送過程的順暢。管道佈局可根據實際場地設計,可水平、垂直或傾斜佈置,靈活適應不同空間需求。3. **料斗與進料裝置**:用於收集酒糟,通常配備振動器或螺旋輸送機,將酒糟均勻送入輸送管道。4. **分離器**:位於輸送終端,通過旋風分離或袋式過濾工藝,將酒糟與空氣分離。旋風分離器利用離心力將酒糟甩向筒壁,落入接收設備;袋式過濾器則通過濾袋攔截細小顆粒,有助於排出空氣的清潔度。5. **控制系統**:通過PLC或變頻器控制風機轉速、輸送量等參數,實現生產過程的自動化管理。
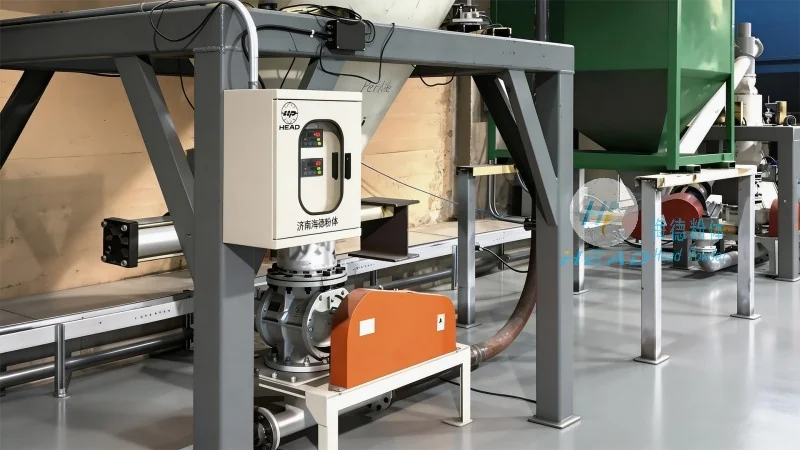
系統的工作流程可概括爲:當風機啓動後,產生高壓氣流,料斗內的酒糟在氣流作用下被吸入輸送管道,隨氣流在管道內高速運動,輸送至分離器。在分離器中,酒糟因密度較大,在離心力或過濾介質的作用下被分離出來,落入接收設備(如乾燥機、處理倉);而清潔空氣則通過排風管排出,完成整個輸送過程。整個系統實現了對酒糟的密閉輸送,有效避免了物料與外界環境的接觸,控制了揚塵與氣味擴散,支持了車間衛生與工人健康。
與傳統輸送方式相比,高粱酒糟氣力輸送系統具有多項顯著特點,這些特點使其在釀酒企業中得到廣泛應用。首先,高效連續輸送,系統可實現24小時不間斷運行,輸送距離可達數百米甚至更遠,輸送量可根據風機功率和管道設計靈活調整(通常爲5-50噸/小時),滿足不同規模釀酒廠的生產需求。例如,某大型釀酒企業採用該系統後,酒糟從發酵車間到乾燥設備的輸送效率提升了約50%,大幅縮短了生產週期。其次,環保無污染,封閉的輸送管道與分離系統有效防止了酒糟揚塵,減少了環境污染。據實測,傳統人工輸送的揚塵率可達30%以上,而氣力輸送系統的揚塵率可控制在5%以下,有所降低了車間空氣中的顆粒物濃度,改善了工作環境。再者,自動化程度高,系統通過PLC或變頻控制,可自動調節風機轉速、輸送量等參數,根據實際生產需求實時調整,減少了人工干預需求。例如,當酒糟產量增加時,系統可自動提高風機轉速,增加輸送量,有助於生產連續性。此外,適應性強,該系統可適應不同酒糟的溼度(15%-25%)、顆粒度(0.5-5mm)及密度等特性,通過調整風機壓力、管道直徑等參數,有助於輸送過程的穩定與高效。最後,維護成本低,系統主要部件(如風機、管道、分離器)採用耐腐蝕、耐磨損材料製造,設計合理,故障率低。例如,羅茨風機的壽命可達5000小時以上,管道使用3-5年無需更換,分離器濾袋更換週期爲1-2個月,降低了企業的運營成本與維護工作量。
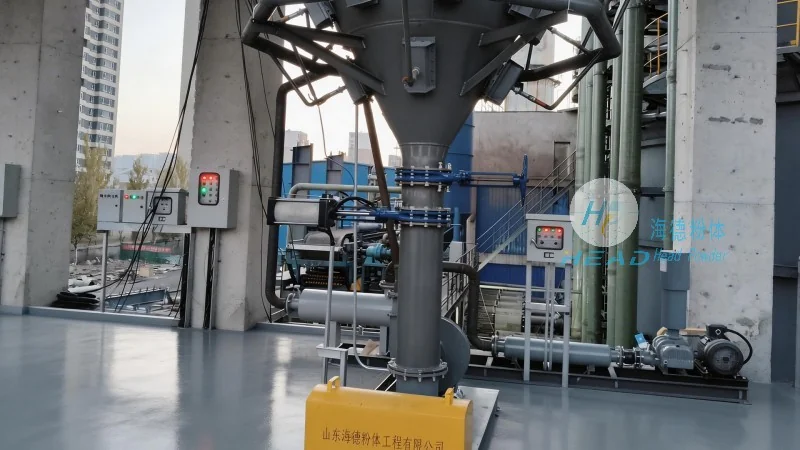
在實際應用中,高粱酒糟氣力輸送系統不僅提升了釀酒企業的生產效率,還優化了生產環境,實現了綠色生產。例如,某釀酒企業採用山東海德粉體工程有限公司的高粱酒糟氣力輸送系統後,不僅輸送效率有所提升,還減少了約80%的揚塵污染,車間衛生狀況得到明顯改善,工人勞動強度有所降低。這些實際效果充分驗證了該系統的技術優勢與實用價值,爲釀酒企業的可持續發展提供了有力支持。