

木纖維氣力輸送技術解析:正壓與負壓模式對比
在工業生產中,木纖維作爲一種重要的生物質原料,廣泛應用於造紙、纖維板製造、環保材料等領域。其輸送過程對設備的技術要求較高,既要有助於輸送效率,又要有助於物料品質不受損傷。傳統的輸送方式可能存在揚塵、堵塞等問題,而氣力輸送技術憑藉其密閉性、連續性等優勢,成爲木纖維輸送的可作爲選擇。然而,不同氣力輸送模式在應用中各有特點,正壓與負壓模式便是其中兩種主流技術路線,它們在輸送原理、適用場景、設備結構等方面存在顯著差異,理解這些差異對於選擇合適的輸送方案至關重要。
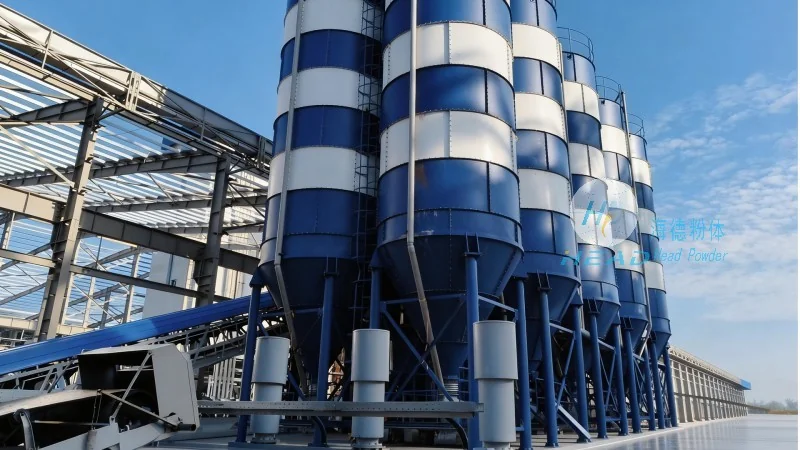
正壓氣力輸送模式:高壓輸送的效率與優勢
正壓氣力輸送系統通過高壓風機將壓縮空氣注入輸送管道,形成正壓環境,推動木纖維顆粒在管道內流動。該模式具有輸送距離長、輸送能力大、適應性強等特點。對於長距離、大流量的木纖維輸送任務,正壓系統能夠有效克服阻力,有助於木纖維顆粒穩定輸送。例如,在大型纖維板生產線上,正壓氣力輸送可以高效地將木纖維從原料庫輸送到生產設備,減少中間轉運環節,提高生產效率。此外,正壓系統對物料的含水率適應性較好,即使木纖維含水率較高,也能保持穩定的輸送性能。不過,正壓輸送也存在設備投資較高、能耗較大、對管道密封性要求嚴格等缺點,需要用戶根據實際需求權衡利弊。
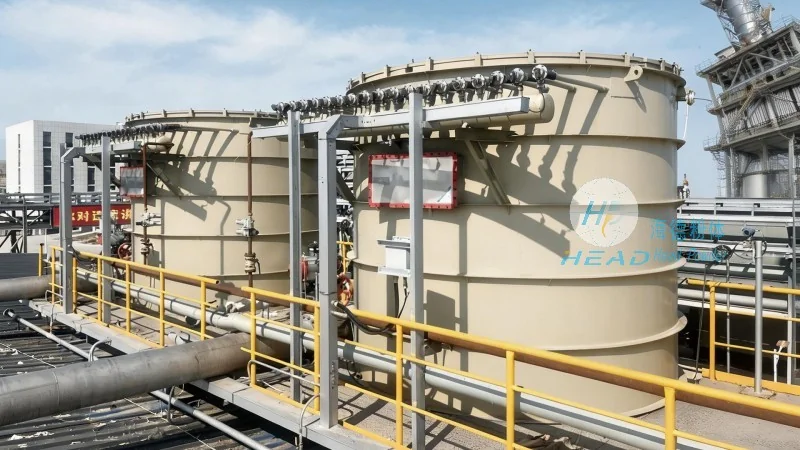
負壓氣力輸送模式:低壓輸送的環保與靈活
負壓氣力輸送系統則通過真空泵或風機在管道內形成負壓環境,利用外界空氣壓力將木纖維吸入管道。與正壓模式不同,負壓輸送的管道內壓力低於外界大氣壓,物料在負壓作用下被吸入並輸送。該模式在環保方面具有應用特點,因爲輸送過程在密閉管道內進行,可以有效控制揚塵,減少對環境的污染。對於短距離、小流量的木纖維輸送,負壓系統表現出色,能夠靈活應對複雜的輸送路徑。例如,在小型造紙廠或纖維板生產線的局部輸送環節,負壓氣力輸送可以避免物料暴露在空氣中,保持清潔,同時降低設備成本。此外,負壓輸送對管道的耐壓要求較低,設備維護相對簡單。然而,負壓系統的輸送距離有限,通常適用於100米以內的短距離輸送,對於長距離輸送可能需要增加真空泵數量,導致系統複雜度提高。同時,負壓輸送的能耗相對較低,但輸送效率可能略低於正壓系統,用戶需根據實際輸送距離和流量選擇合適的模式。
海德粉體:專業的木纖維氣力輸送解決方案提供商
針對木纖維氣力輸送的複雜需求,山東海德粉體工程有限公司憑藉多年的行業經驗和技術積累,爲用戶提供專業的正壓與負壓氣力輸送解決方案。公司專注於木纖維氣力輸送等粉體輸送技術,擁有較好的研發團隊和完善的設備生產線,能夠根據用戶的實際工況定製化設計輸送系統。無論是正壓還是負壓模式,海德粉體都能提供符合要求的木纖維氣力輸送設備,包括高壓風機、真空泵、輸送管道、閥門等關鍵部件,有助於系統的正常運行。公司注重產品質量,所有設備均經過嚴格測試,滿足工業生產的安全標準和環保要求。此外,海德粉體還提供專業的安裝調試和技術支持服務,幫助用戶解決輸送過程中的技術難題,提高生產效率。例如,某造紙企業採用海德粉體的正壓氣力輸送系統後,輸送效率提升了30%,同時降低了揚塵污染,取得了良好的經濟效益和社會效益。又如,另一家纖維板生產企業選擇負壓輸送方案,改善了短距離輸送的靈活性需求,物料輸送過程更加清潔,生產環境得到改善。
選擇合適的木纖維氣力輸送模式:關鍵因素與建議
在選擇正壓或負壓氣力輸送模式時,用戶需要綜合考慮多個因素。首先,輸送距離是重要考量因素,長距離輸送通常更適合正壓系統,而短距離、靈活路徑則適合負壓系統。其次,輸送流量和物料特性(如含水率、顆粒大小)也會影響模式選擇,大流量、高含水率的木纖維可能更適合正壓輸送,以保持穩定的輸送性能。另外,環保要求也是一個關鍵因素,對於需要嚴格控制揚塵的企業,負壓輸送可能更合適。同時,設備投資和運行成本也是用戶需要考慮的因素,正壓系統初期投資較高,但運行效率高;負壓系統投資較低,但可能需要更復雜的系統設計。建議用戶在決策前,結合實際生產需求,諮詢專業技術人員,如山東海德粉體的張經理(電話:15662777102),通過現場勘查和技術分析,選擇最合適的氣力輸送模式,有助於木纖維輸送過程高效、環保、穩定。