

自動混料配料粉體氣力輸送系統的工作原理及特點分別是什麼
在現代工業生產中,粉體物料的處理是許多行業(如化工、食品、醫藥、建材等)的核心環節。爲了實現高效、較爲準確的粉體混合與輸送,自動混料配料粉體氣力輸送系統應運而生。該系統通過集成自動化控制與氣力輸送技術,爲工業生產提供了穩定、可靠的解決方案。本文將詳細介紹自動混料配料粉體氣力輸送系統的工作原理、核心特點,以及其在實際應用中的優勢。
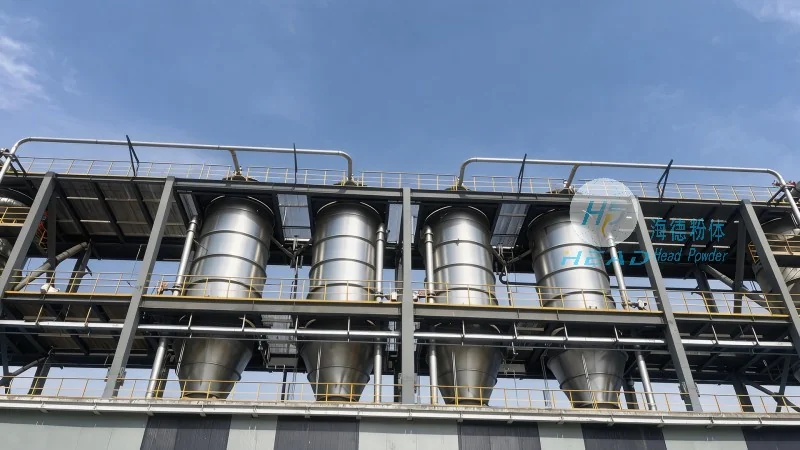
工作原理詳解:自動混料配料粉體氣力輸送系統基於氣力輸送技術,通過空氣動力將粉體物料從供料點輸送到目的地,同時實現較爲準確計量和均勻混合。系統通常由供料單元、計量單元、混合單元、輸送單元及控制單元等組成。供料單元負責將物料從料倉或儲罐中取出,輸送至計量單元;計量單元通過螺旋給料機或稱重傳感器等設備,較爲準確控制各物料的投入量,有助於配比準確;混合單元(如雙軸槳葉混合機)在物料進入輸送單元前進行均勻混合,避免物料分層;輸送單元利用風機產生的氣流,將混合後的物料通過管道輸送到目標位置;控制單元(如PLC)集成各單元的信號,實現自動化控制,根據預設程序調整各參數,有助於系統正常運行。例如,當需要將A、B兩種粉體按1:2的比例混合並輸送時,系統會先通過計量單元分別稱量A、B物料,然後送入混合機混合,再由氣力輸送系統輸送至反應釜或包裝設備,整個過程無需人工干預,精度可達±0.5%以內。
具體來說,系統的運行流程可分爲以下幾個步驟:首先,物料從料倉通過電動閥門或螺旋輸送機進入供料單元,供料單元將物料輸送至計量單元;計量單元根據預設的配方,通過螺旋給料機的轉速或稱重傳感器的反饋信號,較爲準確控制各物料的流量,有助於計量精度;隨後,計量後的物料進入混合單元,混合機通過高速旋轉的槳葉或攪拌軸,將不同組分的物料充分混合,混合時間可根據物料特性調整,通常爲1-5分鐘;混合均勻的物料通過輸送單元的進料口進入氣力輸送管道,風機產生的氣流將物料輸送至目標位置,輸送距離可達數百米;控制單元實時監測各單元的運行狀態,如物料流量、混合均勻度、輸送壓力等,並通過觸摸屏或電腦界面顯示,若出現異常(如流量偏差、混合不均),系統會自動報警並調整參數,有助於生產連續穩定。
核心特點分析:自動混料配料粉體氣力輸送系統具有多項顯著特點,使其在粉體處理領域具有競爭優勢。首先,系統實現了全自動化運行,從物料進料、計量、混合到輸送全程無需人工干預,提高了生產效率,降低了人工成本。例如,在化工生產中,傳統的人工配料方式需要多名工人操作,且容易因人爲因素導致計量誤差,而自動化系統可以24小時連續運行,生產效率提升30%以上。
其次,系統具備高精度計量能力。計量單元採用高精度傳感器(如稱重傳感器)和智能調節機構,能夠根據配方要求較爲準確控制各物料的投入量,計量精度可達±0.2%以內。這對於需要較爲準確配比的粉體物料(如藥品原料、食品添加劑)至關重要,避免了因配比偏差導致的產品質量問題。例如,在醫藥行業,藥品原料的配比誤差可能影響藥品療效,而系統的較爲準確計量能夠有助於藥品質量穩定。
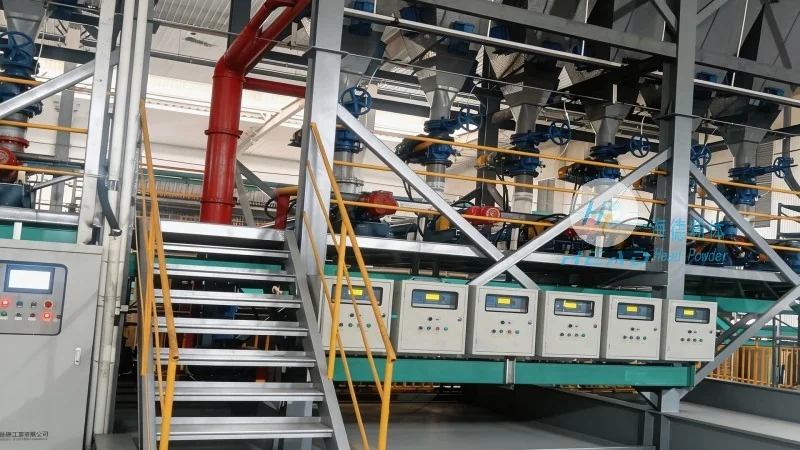
再者,系統實現了均勻混合效果。混合單元採用雙軸槳葉混合機或V型混合機,通過高速旋轉或攪拌作用,使不同組分的物料充分混合,混合均勻度可達99%以上。這種均勻混合能夠有助於最終產品的性能一致,避免物料分層或局部濃度過高的問題。例如,在食品行業,混合均勻的麪包粉可以有助於麪包口感和營養成分的均勻分佈,提升產品質量。
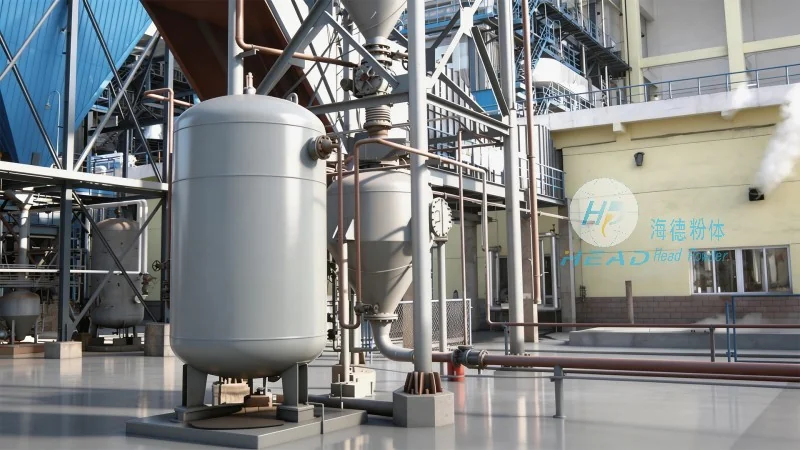
此外,系統採用氣力輸送技術,具有環保優勢。氣力輸送系統通過封閉式管道輸送物料,將物料與外界隔離,有效防止粉塵飛揚,減少環境污染,同時降低物料損耗。與傳統鬥式提升機或皮帶輸送機相比,氣力輸送系統減少了粉塵污染,符合現代工業的綠色生產要求。例如,在化工行業,粉塵飛揚不僅影響工人健康,還可能導致物料損失,而氣力輸送系統可以避免這些問題。
系統還具備廣泛的適應性。能夠處理多種粉體物料,包括乾燥粉體、顆粒狀物料、甚至含有少量液體的粉體。無論是細粉(如麪粉、水泥粉)還是粗顆粒(如石英砂、石灰石),系統均能適應。此外,輸送距離可達數百米,適用於大型生產車間或工廠的物料輸送需求。例如,在建材行業,砂漿配料需要將水泥、沙子、添加劑等混合並輸送至攪拌站,系統的氣力輸送功能能夠滿足長距離輸送需求。