鑄造砂氣力輸送技術:負壓與正壓氣力輸送深度解析與應用
在鑄造行業中,鑄造砂的輸送是生產流程中的關鍵環節。傳統的輸送方式如皮帶輸送、鬥式提升機等,往往存在粉塵飛揚、設備維護複雜、輸送效率低等問題。爲解決這些問題,氣力輸送技術應運而生,並逐漸成爲鑄造砂輸送的主流選擇。本文將深入解析負壓與正壓兩種氣力輸送技術,探討其在鑄造砂輸送中的應用優勢與具體方案。
負壓氣力輸送系統詳解
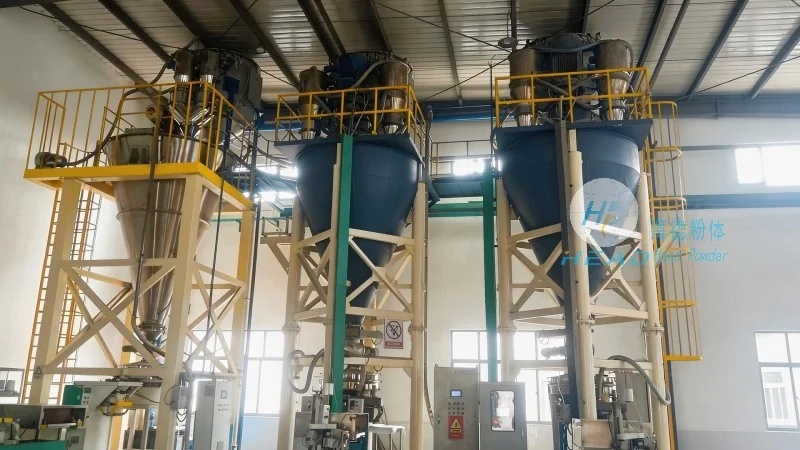
負壓氣力輸送系統通過風機在輸送管道內形成負壓環境,利用空氣的負壓將物料吸入管道並輸送至目的地。該系統的工作原理基於空氣動力學,當管道內壓力低於外界大氣壓時,物料在重力作用下被吸入,隨氣流在管道中運動。負壓系統通常採用吸送方式,適用於長距離、大顆粒、密度較大的鑄造砂輸送場景。
負壓氣力輸送系統具有以下顯著特點:首先,輸送過程密封性好,能有效防止粉塵飛揚,符合環保要求;其次,系統結構相對簡單,維護成本較低;再者,由於風機工作在負壓狀態,對物料的磨損較小,適合輸送硬質或磨蝕性強的鑄造砂。在實際應用中,負壓系統常用於從砂庫到混砂機、從車間到倉庫的長距離輸送,能夠實現連續、穩定的物料輸送,提高生產效率。
正壓氣力輸送系統詳解
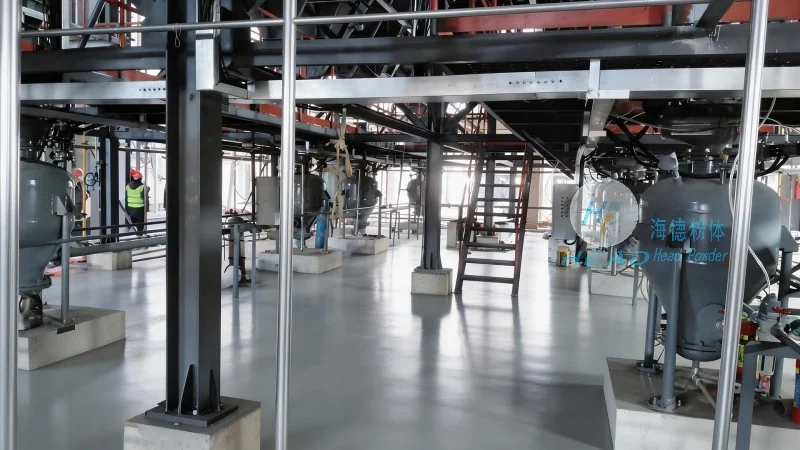
正壓氣力輸送系統則通過風機向輸送管道內提供正壓空氣,將物料壓送至目的地。與負壓系統不同,正壓系統採用壓送方式,適用於短距離、小顆粒、易燃易爆的物料輸送。其工作原理是利用正壓空氣將物料從供料點壓入管道,通過管道內的氣流推動物料前進。正壓系統通常採用密閉管道,有助於物料在輸送過程中不與外界接觸,避免粉塵污染。
正壓氣力輸送系統的主要優勢包括:輸送距離短(通常在100米以內),系統壓力較高,能夠克服較大的阻力;其次,由於物料被正壓推動,輸送速度較快,適合對輸送速度有要求的場景;再者,正壓系統對物料的適應性較強,可以輸送多種類型的鑄造砂,包括乾燥砂、溼砂等。在鑄造廠中,正壓系統常用於從砂處理設備到混砂機、從混砂機到澆注工位的短距離輸送,能夠快速將物料送至指定位置,滿足生產節奏。
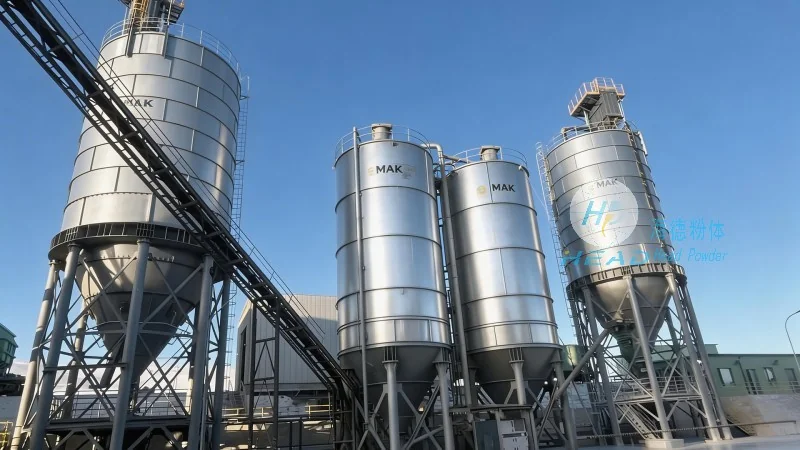
鑄造砂輸送系統的優勢與特點
無論是負壓還是正壓氣力輸送系統,在鑄造砂輸送中均展現出獨特的優勢。首先,氣力輸送系統實現了物料的密閉輸送,有效控制了粉塵污染,改善了工作環境,符合現代工業的環保要求。其次,系統自動化程度高,能夠實現連續、穩定的輸送,減少人工干預,降低勞動強度。再者,氣力輸送系統結構緊湊,佔地面積小,適合在空間有限的鑄造車間內安裝,節省了廠房空間。此外,系統運行穩定,故障率低,維護簡單,能夠降低企業的運營成本。綜合來看,氣力輸送技術爲鑄造砂輸送提供了高效、環保、經濟的解決方案,已成爲鑄造行業不可或缺的技術手段。
應用場景與實際效果
在實際應用中,負壓與正壓氣力輸送系統在鑄造廠中發揮了重要作用。例如,某鑄造企業採用負壓氣力輸送系統,將砂庫中的鑄造砂輸送至混砂機,輸送距離約200米,物料輸送量每小時可達50噸。通過該系統,企業成功解決了傳統輸送方式中粉塵飛揚、效率低下的問題,生產效率提升了30%,同時減少了人工成本。又如,另一企業採用正壓氣力輸送系統,將混砂機中的溼砂輸送至澆注工位,輸送距離約50米,物料輸送速度達到每分鐘10噸。該系統不僅提高了生產效率,還有助於了物料的清潔度,提升了鑄件質量。這些案例充分證明了氣力輸送技術在鑄造砂輸送中的實際效果,爲企業帶來了顯著的經濟效益和社會效益。
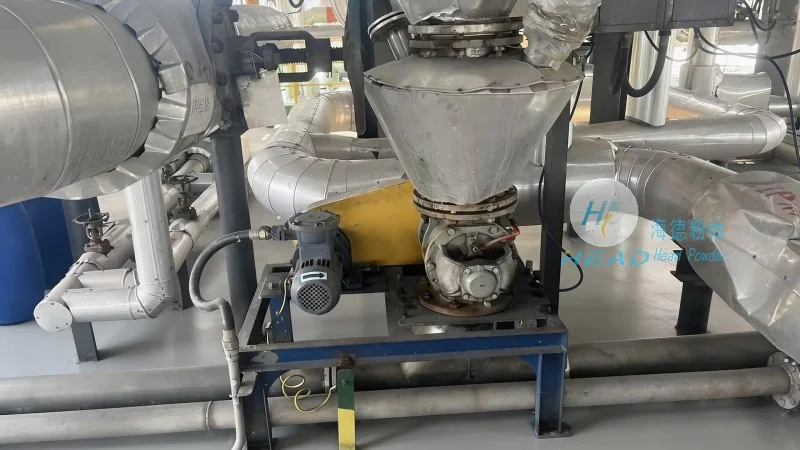
如何選擇合適的輸送方案
在選擇鑄造砂氣力輸送方案時,企業需要根據自身的實際需求進行綜合考慮。首先,應考慮輸送距離:對於長距離輸送(通常超過100米),負壓系統更爲經濟高效;對於短距離輸送(通常在100米以內),正壓系統更爲合適。其次,應考慮物料特性:對於大顆粒、密度大的鑄造砂,負壓系統更適合;對於小顆粒、易流動的物料,正壓系統可能更優。此外,還應考慮環保要求:如果企業對粉塵控制有嚴格要求,應選擇負壓或正壓密閉系統;如果對噪音有要求,可考慮採用低噪音風機。最後,應考慮投資成本和維護成本:負壓系統初始投資較低,維護成本也較低;正壓系統初始投資較高,但運行成本可能更低。綜合以上因素,企業可以與專業設備供應商合作,進行現場勘查和技術評估,選擇最合適的輸送方案。
聯繫海德粉體,獲取專業解決方案
對於需要鑄造砂氣力輸送解決方案的企業,山東海德粉體工程有限公司(簡稱海德粉體)是具有通常可靠性的合作伙伴。公司位於山東濟南,專注於粉體輸送設備的研發、生產與銷售,擁有豐富的行業經驗和專業的技術團隊。海德粉體提供負壓與正壓氣力輸送系統,可根據客戶的具體需求定製化設計,有助於系統與生產流程穩定匹配。公司聯繫方式爲:聯繫人張經理,電話15662777102。歡迎有意向的企業聯繫,獲取詳細的技術方案和報價,我們將爲您提供專業的諮詢和解決方案,助力企業提升生產效率,實現綠色生產。