

自動噸袋投料氣力輸送線的運行過程和工作原理
山東海德粉體工程有限公司專業提供自動噸袋投料氣力輸送系統及設備,助力工業粉體處理智能化升級
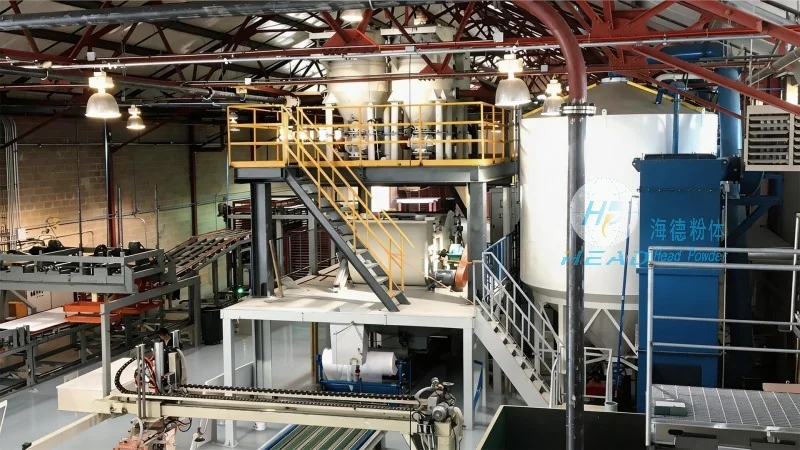
在工業粉體處理領域,自動噸袋投料氣力輸送線作爲關鍵設備,實現了從噸袋到生產線的自動化物料輸送,有所改善了生產效率與操作安全性。山東海德粉體工程有限公司(簡稱“海德粉體”)推出的自動噸袋投料氣力輸送系統,憑藉其較好的技術與可靠的性能,成爲衆多企業的首選。本文將詳細解析該設備的運行過程與工作原理,幫助用戶全面瞭解其價值與應用。
什麼是自動噸袋投料氣力輸送線?
自動噸袋投料氣力輸送線是一種集自動化、智能化於一體的粉體物料輸送設備,主要用於將噸袋(通常爲1噸容量的塑料或金屬包裝袋)中的粉體物料(如水泥、麪粉、化工粉體等)高效、安全地輸送至指定位置(如料倉、儲罐或生產線)。該設備通過氣力輸送技術,優化傳統方案的人工投料方式,有所減少了人工勞動強度,降低了粉塵污染風險,適用於化工、食品、醫藥、建材等多個行業。
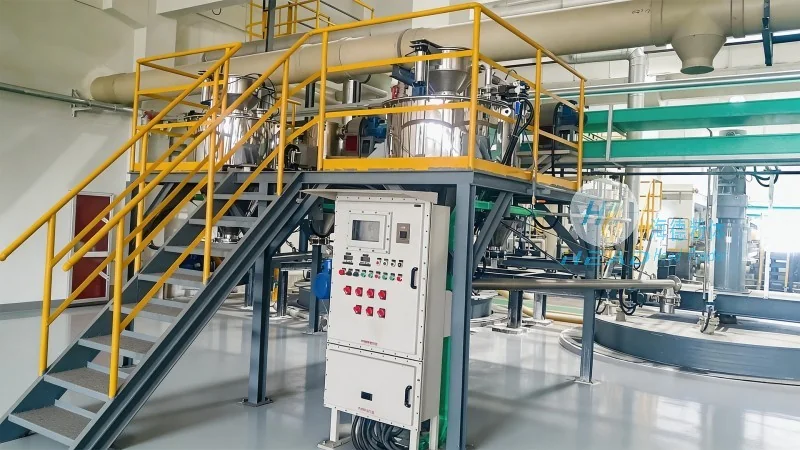
工作原理解析
自動噸袋投料氣力輸送線的工作原理基於氣力輸送技術,主要分爲正壓氣力輸送和負壓氣力輸送兩種模式。其中,正壓氣力輸送系統通過風機向輸送管道內輸送高壓氣流,將物料從噸袋中吸入並輸送到目的地;負壓氣力輸送系統則通過風機在管道內形成負壓,將物料從噸袋中吸出並輸送。以正壓系統爲例,其核心工作流程包括:1. 噸袋開袋與物料卸料:設備通過傳感器識別噸袋位置後,啓動開袋機構(如刀片切割或熱風熔斷裝置),打開噸袋密封;隨後,氣力輸送系統啓動,高壓氣流通過吸料口進入噸袋,將物料吸入輸送管道。2. 物料輸送與分離:物料隨氣流進入輸送管道後,經過旋風分離器等分離設備,將物料與氣流分離,物料沉積在分離器底部,氣流則通過除塵器排出。3. 卸料與存儲:分離後的物料通過出料口進入收料倉或儲罐,系統通過星型給料機或螺旋給料機控制物料流量,有助於輸送穩定。4. 系統控制:設備配備PLC控制系統,實時監測氣流壓力、物料流量、設備運行狀態等參數,實現自動化控制與故障報警。
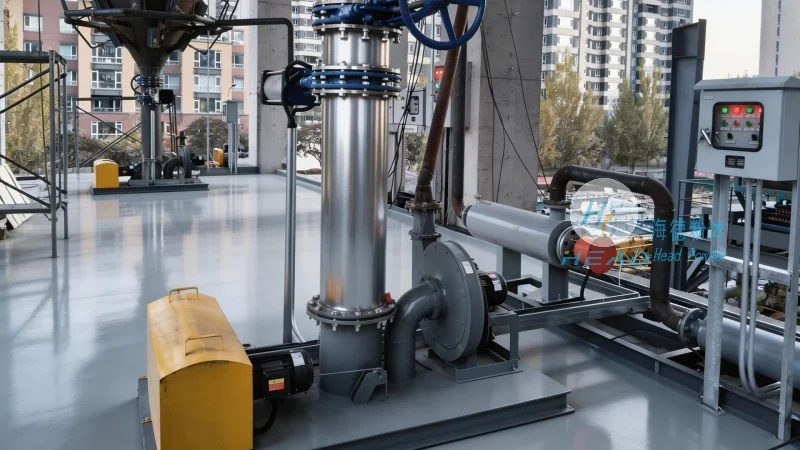
運行過程詳解
自動噸袋投料氣力輸送線的運行過程通常分爲以下步驟:1. 準備階段:操作人員將待輸送的噸袋放置在設備指定的位置(如輸送機或支架上),檢查設備電源、氣源連接是否正常,確認噸袋密封完好。2. 啓動階段:啓動PLC控制系統,設備通過傳感器檢測噸袋位置,啓動開袋機構,隨後啓動氣力輸送風機,開始物料輸送。3. 輸送階段:噸袋內的物料在氣流作用下被吸入輸送管道,經過分離器分離後,物料進入收料倉,系統根據預設參數控制輸送流量,有助於物料均勻輸送。4. 結束階段:當噸袋內的物料輸送完畢後,設備自動停止開袋與輸送,關閉風機,進入待機狀態。5. 清潔與維護:根據需要,啓動設備清潔程序,清理輸送管道、分離器內的殘留物料,有助於設備持續運行。整個過程均由自動化控制系統完成,操作人員只需監控設備運行狀態,無需人工直接接觸物料,大大提高了生產安全性。
主要特點與性能特點
海德粉體公司的自動噸袋投料氣力輸送線具有多項主要特點,使其在工業應用中表現出色:1. 高自動化程度:設備實現了從噸袋識別、開袋、輸送到卸料的全程自動化,減少了人工操作環節,降低了勞動強度,提高了生產效率。2. 密封性好:採用氣力輸送技術,避免了物料在輸送過程中的揚塵,有效控制了粉塵污染,符合環保要求。3. 輸送距離遠:通過優化管道佈局與風機參數,可實現長距離(如數十米至數百米)的物料輸送,適用於廠房內或跨樓層的物料轉移。4. 物料損失小:系統通過較爲準確控制氣流速度與物料流量,減少了物料的破碎與損失,保持了物料的原始品質。5. 穩定可靠:設備採用優良品質的氣力輸送風機、分離器等部件,故障率低,維護成本低,有助於持續運行。6. 適應性強:可適應多種粉體物料的輸送,如流動性好的水泥、麪粉,以及流動性差的化工粉體,通過調整設備參數(如氣流速度、給料機轉速)即可滿足不同物料的輸送需求。
應用場景與行業價值
自動噸袋投料氣力輸送線廣泛應用於多個行業,爲企業的生產效率與產品質量提供了有力支持:1. 化工行業:用於輸送碳酸鈣、石英粉、化工原料等,優化傳統方案的人工投料,提高了生產線的自動化水平。2. 食品行業:用於麪粉、糖粉、奶粉等食品原料的輸送,有助於了食品衛生與安全,避免了交叉污染。3. 醫藥行業:用於藥品原料(如澱粉、糖粉)的輸送,符合GMP(藥品生產質量管理規範)要求,有助於了物料的純度與質量。4. 建材行業:用於水泥、石灰等建材原料的輸送,提高了生產線的連續性,降低了人工成本。通過使用該設備,企業可實現生產流程的優化,提升整體生產效率,降低運營成本,同時滿足環保與安全要求。