

氮氣保護粉體輸送設備的運行過程和工作原理
在工業生產中,粉體輸送是許多行業不可或缺的環節,尤其是在化工、製藥、食品等領域,物料的穩定輸送直接關係到生產效率和產品質量。然而,傳統粉體輸送方式往往面臨氧化、污染甚至爆炸等安全風險,氮氣保護氣力輸送系統應運而生,爲粉體輸送提供了更安全、高效的技術解決方案。本文將詳細解析氮氣保護粉體輸送設備的運行過程與工作原理,幫助用戶全面瞭解其技術優勢與應用價值。
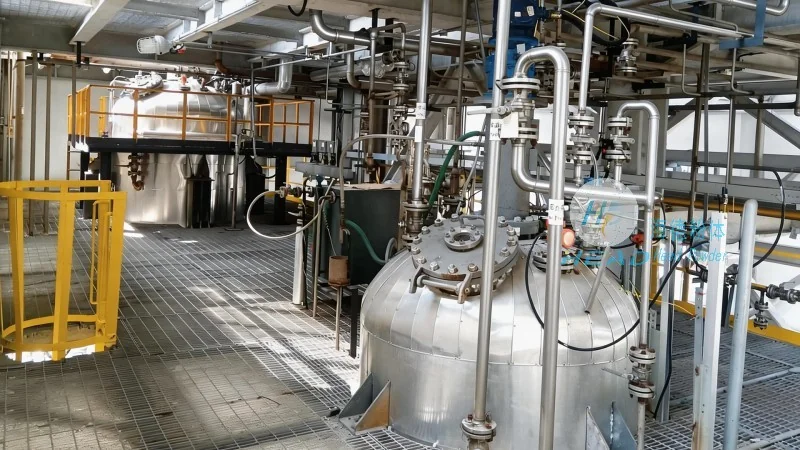
氮氣保護氣力輸送系統概述
氮氣保護氣力輸送系統是一種利用惰性氣體(氮氣)作爲輸送介質,隔絕空氣與物料接觸的粉體輸送設備。該系統主要由供料裝置、氣力輸送管道、氮氣供應系統、控制單元及卸料裝置等部分組成。其核心原理是通過向輸送管道內注入乾燥、純淨的氮氣,形成氣固兩相流,將物料顆粒吹起並輸送至指定位置。與傳統的空氣輸送相比,氮氣保護系統有所降低了物料與空氣中的氧氣、水分等雜質接觸的概率,改善了粉體氧化、結塊、污染等問題。
氮氣保護粉體輸送設備的運行過程詳解
氮氣保護粉體輸送設備的運行過程可分爲以下幾個關鍵階段,每個環節均通過精細控制有助於輸送的穩定性和安全性:
1. 供料階段:物料從料斗進入供料器,通過振動給料機或螺旋輸送機等設備,將物料均勻、連續地送入輸送管道。供料器的設計有助於了物料的流量穩定,避免了堵塞或斷料現象,爲後續輸送奠定基礎。
2. 氣化輸送階段:壓縮氮氣通過管道進入輸送系統,與物料在輸送管道內混合形成氣固兩相流。氮氣的壓力和流量根據物料的特性(如密度、粒徑)進行調節,有助於物料顆粒被充分吹起並沿管道運動。此階段,氮氣作爲保護介質,隔絕了物料與空氣的接觸,有效防止了氧化反應的發生。
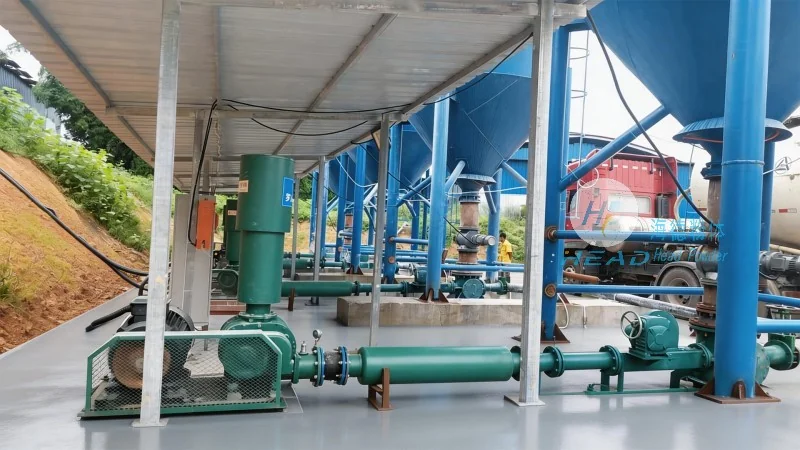
3. 卸料階段:當物料輸送至卸料點時,系統通過壓力變化或閥門控制,將物料從管道中排出。卸料裝置通常採用氣力卸料器或旋轉閥,有助於物料平穩卸出,避免粉塵飛揚或物料殘留。卸料後的物料進入接收容器,完成整個輸送過程。
4. 氮氣循環與控制:爲提高系統效率,部分氮氣保護系統配備了循環裝置,將輸送過程中未充分利用的氮氣回收並重新利用,減少氮氣消耗。同時,控制單元實時監測系統壓力、流量等參數,通過自動調節有助於輸送過程的穩定性和安全性。
氮氣保護氣力輸送系統的技術優勢
相比傳統粉體輸送方式,氮氣保護氣力輸送系統具有顯著的技術優勢,具體體現在以下幾個方面:
1. 防氧化與保持物料活性:氮氣是惰性氣體,不與物料發生化學反應,能夠有效隔絕空氣中的氧氣,防止物料氧化變質。對於易氧化的化學品(如某些藥品、食品添加劑)而言,這一特性尤爲重要,能夠保持物料的生物活性或化學穩定性,提升產品質量。
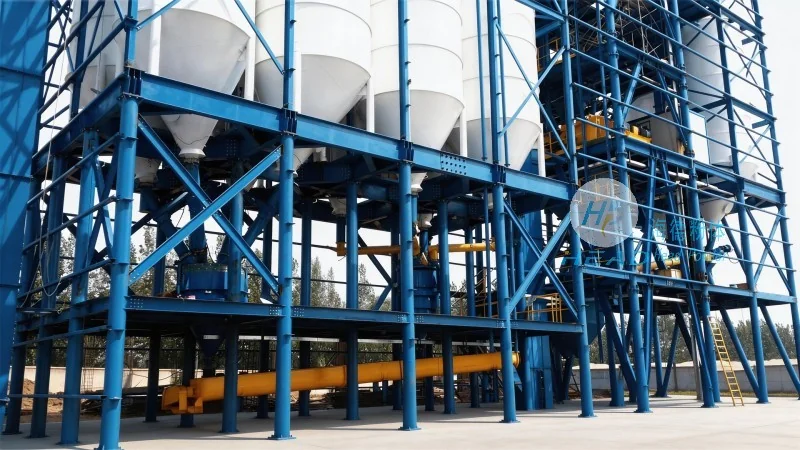
2. 防污染與清潔生產:系統通過氮氣隔絕外界空氣,避免了外界雜質(如灰塵、細菌)進入物料,有助於了物料的純淨度。同時,輸送過程中產生的粉塵被有效收集,減少了環境污染,符合綠色生產的要求。
3. 節能高效:氮氣循環利用的設計降低了氮氣消耗,減少了能源成本。此外,氣力輸送的連續性高,輸送速度快,能夠滿足大規模生產的需求,提高了生產效率。
4. 操作簡便與自動化:系統通常配備自動化控制設備,通過傳感器和控制器實現參數的實時監測與調節,操作人員只需簡單設置即可完成輸送任務,降低了人工成本,提高了生產安全性。
典型應用場景與實際效果
氮氣保護氣力輸送系統廣泛應用於化工、製藥、食品、建材等多個行業,以下爲部分典型應用場景:
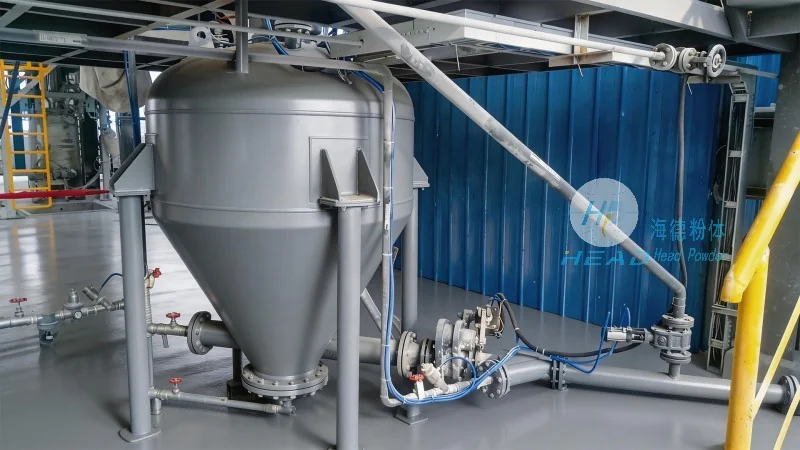
在化工行業,該系統常用於輸送易燃、易爆的粉末化學品(如炸藥原料、有機溶劑粉末),通過氮氣保護有效避免了爆炸風險。例如,某化工企業採用氮氣保護氣力輸送系統輸送硝化纖維粉末,輸送過程中物料未發生氧化或結塊,生產效率提升了30%,安全事故率降至零。
在製藥行業,對於活性藥物成分(API)的輸送,氮氣保護系統能夠保持藥物的生物活性,有助於藥品質量。某製藥企業採用該系統輸送抗生素粉末,物料在輸送過程中未發生降解,藥品純度達到99.9%,符合藥品生產質量管理規範(GMP)要求。
在食品行業,氮氣保護系統用於輸送麪粉、奶粉等粉末原料,避免了食品與空氣中的細菌、黴菌接觸,延長了食品保質期。某食品企業採用該系統輸送奶粉,產品在儲存過程中未出現變質現象,客戶滿意度有所提高。
聯繫海德粉體,獲取專業解決方案
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,擁有豐富的氮氣保護氣力輸送系統設計經驗和技術支持。如果您在粉體輸送過程中遇到氧化、污染或安全風險等問題,歡迎聯繫我們的技術團隊。公司地址位於山東濟南,聯繫人張經理,電話爲15662777102。我們將根據您的具體需求,提供定製化的氮氣保護氣力輸送系統方案,併爲您提供專業的安裝、調試和技術支持服務,有助於系統正常運行,助力您的生產效率提升與產品質量支持。