

硫酸鈉粉輸送選擇正壓輸送還是負壓輸送?該如何區分?
在硫酸鈉粉的生產與輸送過程中,選擇合適的輸送方式直接關係到生產效率、設備壽命以及作業環境的安全。正壓輸送與負壓輸送作爲兩種主流的氣力輸送技術,各自擁有獨特的優勢與適用場景。那麼,對於硫酸鈉粉這類乾燥、易流動的粉體物料,究竟應該選擇正壓輸送還是負壓輸送?如何科學區分並做出較好決策?本文將深入解析正壓與負壓輸送的核心差異,並結合實際應用場景,爲用戶提供清晰的判斷依據。
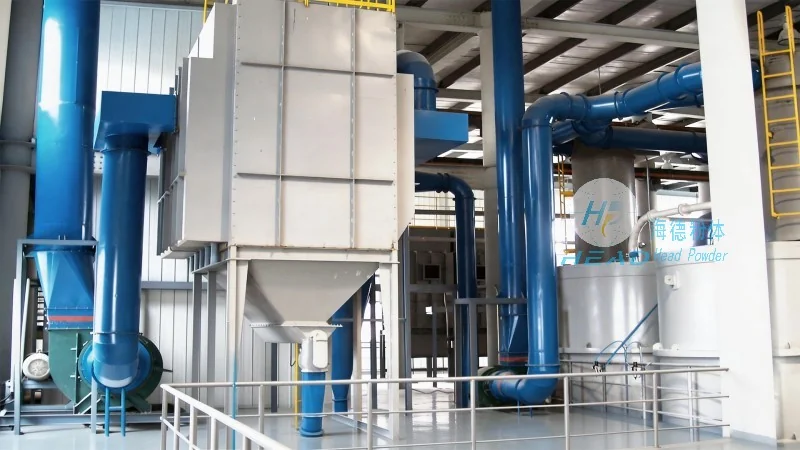
正壓輸送系統概述:高壓氣流驅動,長距離高效輸送
正壓輸送系統通過風機將空氣加壓至通常壓力,利用高壓氣流將物料從料倉吹送至目的地。其工作原理類似於“吹氣球”,高壓空氣作爲動力源,將硫酸鈉粉顆粒裹挾在氣流中,沿管道輸送。正壓輸送的核心設備包括高壓風機、輸送管道、分離器及收料裝置。對於硫酸鈉粉這類顆粒均勻、流動性較好的物料,正壓輸送能夠實現大流量、長距離的穩定輸送。例如,當輸送距離超過100米,甚至達到數百米時,正壓輸送的優勢尤爲明顯。山東海德粉體工程有限公司的專業技術人員指出,正壓輸送系統在處理硫酸鈉粉時,通常能夠達到每小時數十噸的輸送量,滿足大規模生產線的需求。此外,正壓輸送的管道佈局相對靈活,可根據生產佈局調整管路走向,適應複雜的工廠環境。
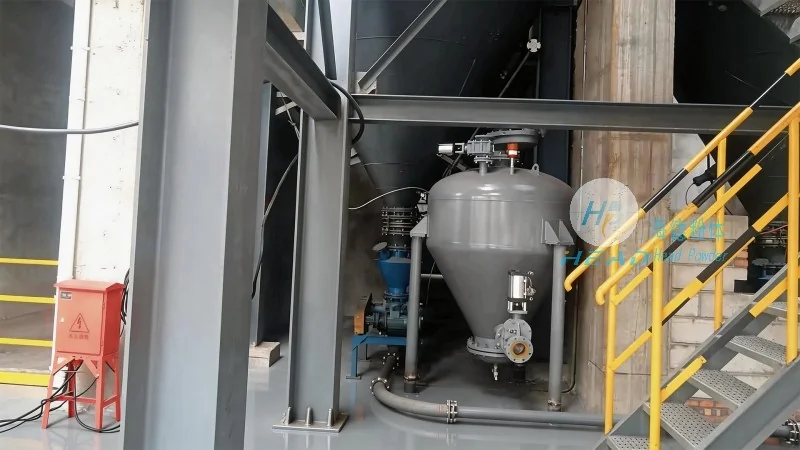
負壓輸送系統概述:真空吸送,短距離環保輸送
負壓輸送系統則通過真空泵產生負壓,將物料從料倉吸入管道,沿管道輸送至收料點。其工作原理類似於“吸塵器”,利用負壓將硫酸鈉粉顆粒吸入氣流中,實現輸送。負壓輸送的核心設備包括真空泵、輸送管道、分離器及收料裝置。與正壓輸送不同,負壓輸送對輸送距離的要求較低,通常適用於短距離(如50米以內)的物料輸送。對於硫酸鈉粉這類易產生粉塵的物料,負壓輸送的優勢在於能有效控制粉塵飛揚,減少作業環境中的粉塵濃度。例如,在車間內從料倉到包裝機的短距離輸送中,負壓輸送系統能夠將粉塵泄漏量控制在較低水平,符合環保法規的要求。此外,負壓輸送的設備結構相對簡單,維護成本較低,適合中小規模的生產企業。
正壓與負壓輸送的核心區別:從原理到應用的全面對比
正壓與負壓輸送在多個維度存在顯著差異,這些差異決定了它們在不同場景下的適用性。首先,從工作原理來看,正壓輸送依賴高壓氣流推動物料,而負壓輸送依賴真空吸力吸入物料,兩者對設備的要求不同。其次,從輸送距離來看,正壓輸送的極限距離可達數百米,而負壓輸送通常不超過50米。再次,從粉塵控制效果來看,負壓輸送通過負壓環境減少粉塵飛揚,而正壓輸送可能因氣流壓力導致部分粉塵泄漏。此外,能耗方面,正壓輸送的高壓風機功率較大,能耗較高;負壓輸送的真空泵功率相對較低,能耗較低。對於硫酸鈉粉這類物料,選擇輸送方式時需要綜合考慮這些因素。例如,若企業需要將硫酸鈉粉從生產車間輸送至倉庫,距離爲200米,則正壓輸送更爲合適;若輸送距離僅爲30米,且車間內對粉塵控制要求極高,則負壓輸送是更優選擇。
如何根據實際需求選擇輸送方式:關鍵因素與決策路徑
選擇正壓或負壓輸送時,企業需要結合自身生產需求、物料特性及環境要求進行綜合評估。首先,評估輸送距離是首要步驟。若輸送距離超過100米,應優先考慮正壓輸送;若距離在50米以內,負壓輸送更經濟實用。其次,分析物料特性,如硫酸鈉粉的顆粒大小、溼度及流動性。對於乾燥、顆粒較大的硫酸鈉粉,正壓輸送的氣流阻力較小,輸送效率更高;對於易結塊或溼度較高的物料,負壓輸送的吸力可避免物料在管道內堵塞。第三,考慮環境要求,若企業位於粉塵控制嚴格的區域,或車間內需要保持較低的粉塵濃度,負壓輸送能提供更好的環境控制效果。此外,生產規模也是一個重要因素。大規模生產(如日處理量超過50噸)通常選擇正壓輸送系統,以匹配高產量需求;小規模生產則可考慮負壓輸送,降低設備投資成本。在實際決策中,可參考以下案例:某硫酸鈉生產企業,生產規模爲日處理100噸,需將物料從車間輸送至倉庫,距離爲150米,最終選擇正壓輸送系統,通過高壓風機實現穩定輸送,輸送效率達到設計值的95%以上,滿足生產需求。而另一家小型化工企業,生產規模爲日處理10噸,需將物料從料倉輸送至包裝機,距離爲30米,選擇負壓輸送系統,有效控制了車間內的粉塵污染,操作人員反饋工作環境明顯改善。
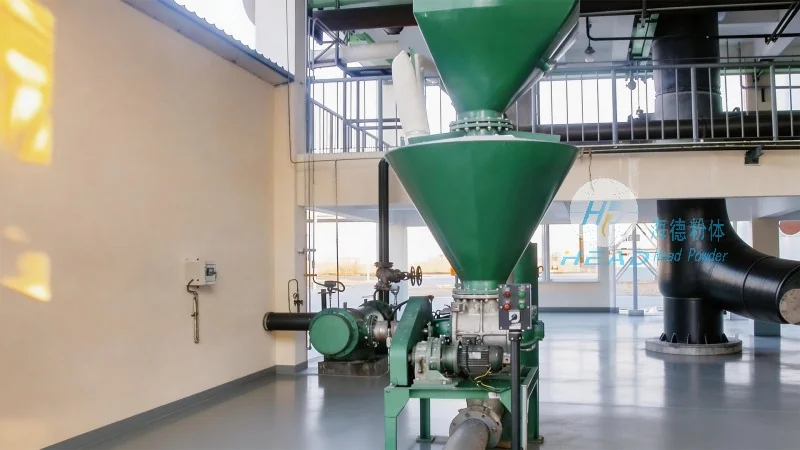
實際應用案例分析:正壓與負壓輸送的典型場景
正壓輸送在硫酸鈉粉輸送中的應用場景通常包括長距離、大流量的輸送需求。例如,在大型化工園區內,多個硫酸鈉粉生產車間需要將物料集中輸送至中央倉庫,此時正壓輸送系統通過鋪設長距離管道,實現多車間物料的統一輸送。山東海德粉體工程有限公司爲某大型化工企業設計的正壓輸送方案,覆蓋了從料倉到倉庫的200米輸送距離,採用高壓離心風機,輸送量爲每小時60噸,系統運行穩定,故障率低於1%。負壓輸送則更適用於短距離、對粉塵控制要求高的場景。例如,在硫酸鈉粉的包裝環節,從料倉到包裝機的輸送距離通常在30-50米之間,此時負壓輸送系統能夠將物料直接送入包裝機,減少人工搬運,同時避免粉塵飛揚。某食品添加劑企業採用負壓輸送系統輸送硫酸鈉粉,車間內粉塵濃度從原來的120mg/m³降至30mg/m³以下,符合國家環保標準。這些案例表明,正壓與負壓輸送各有優勢,選擇時應根據具體需求匹配。