

生物酶氣力輸送技術解析:正壓與負壓模式對比
在生物酶製劑的生產與加工過程中,高效、穩定的物料輸送技術是支持生產連續性和產品質量的關鍵環節。生物酶作爲一種對溫度、溼度及機械應力敏感的活性物質,傳統輸送方式往往難以滿足其特殊要求。爲此,海德粉體工程有限公司(簡稱“海德粉體”)針對生物酶的物性特點,研發並優化了氣力輸送技術,通過正壓與負壓兩種模式的對比應用,爲不同場景下的生物酶輸送提供了科學依據與實踐方案。
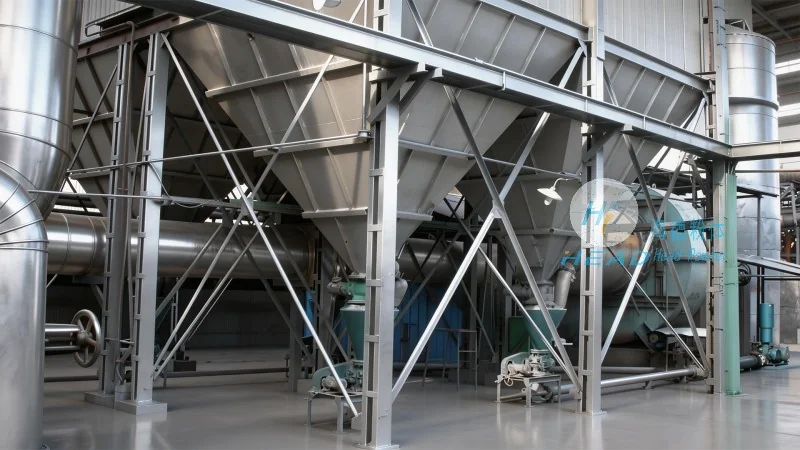
技術概述:生物酶氣力輸送的必要性
生物酶通常具有易結塊、易受潮、活性易失活等特性,若採用重力或機械輸送,不僅可能導致物料破損、活性降低,還可能因接觸空氣或外界環境而污染。氣力輸送技術通過氣流將生物酶顆粒懸浮並輸送至目的地,能夠有效避免上述問題。海德粉體結合生物酶的物性,設計出專用的氣力輸送系統,有助於在輸送過程中保持酶的活性和純度。該技術核心在於通過氣流動力實現物料的無接觸輸送,適用於生物酶從原料倉到反應釜、從生產線到包裝線的全程輸送需求。
正壓輸送模式詳解:壓力驅動的高效輸送
正壓輸送模式(也稱壓送式氣力輸送)是利用壓縮空氣作爲動力,將生物酶從供料器壓入輸送管道,最終在分離器處卸料。其工作原理爲:壓縮空氣通過供料器將生物酶顆粒吹起,形成氣固兩相流,沿管道輸送至目的地。海德粉體在正壓輸送系統中,通常採用星型供料器或螺旋供料器作爲供料設備,有助於生物酶的均勻供料;輸送管道多選用不鏽鋼或食品級塑料材質,以防止腐蝕和污染;分離器則採用旋風分離器或袋式除塵器,高效分離生物酶與空氣,實現物料的回收與空氣的淨化。
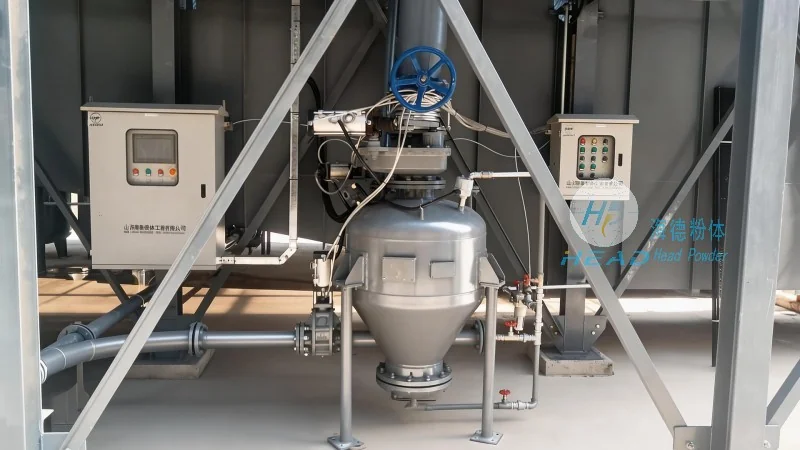
正壓輸送模式的優勢在於輸送能力大、輸送距離長(可達數百米甚至更遠)、適應複雜管路(如多彎管、垂直管段),且輸送過程連續穩定。例如,在大型生物酶生產車間,從原料倉到多個反應釜的輸送,正壓模式能夠實現高效、不間斷的物料供應。然而,正壓輸送也存在能耗較高、設備投資較大、對管道密封性要求嚴格等缺點。由於壓縮空氣需要持續供應,運行成本相對較高,且若管道存在泄漏,可能導致生物酶外泄或空氣污染,影響生產環境與產品質量。
負壓輸送模式詳解:真空驅動的輕量輸送
負壓輸送模式(也稱吸送式氣力輸送)則通過真空泵產生負壓,將生物酶從吸嘴吸入輸送管道,最終在分離器處卸料。其工作原理爲:真空泵在吸嘴處形成負壓,將生物酶顆粒吸入管道,隨氣流輸送至分離器。海德粉體在負壓輸送系統中,通常採用軟管吸嘴或硬管吸嘴,根據輸送物料的特性選擇合適的吸嘴類型;輸送管道同樣採用不鏽鋼或食品級材質,有助於密封性;分離器的設計需考慮負壓環境下的氣固分離效率,通常採用旋風分離器配合布袋除塵器,以實現物料的有效回收。
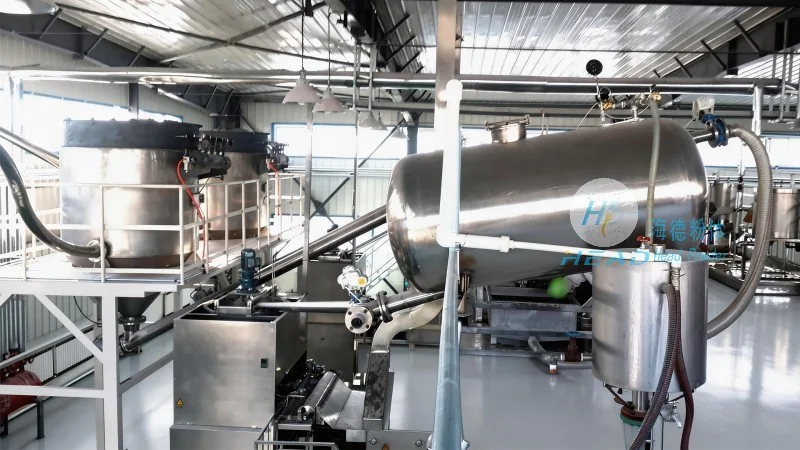
負壓輸送模式的優勢在於設備結構簡單、投資成本低、對物料的磨損較小,適用於短距離、小流量的生物酶輸送。例如,在實驗室或小型生物酶加工點,從生物酶容器到反應器的輸送,負壓模式能夠滿足需求。然而,負壓輸送的輸送能力有限,輸送距離通常不超過100米,且真空度越高,能耗越大。此外,負壓環境下的管道密封性要求同樣嚴格,若密封不良,可能導致空氣進入或物料泄漏,影響輸送效率與安全性。
兩種模式的核心差異對比:從原理到應用的全面分析
正壓與負壓氣力輸送模式在原理、設備、性能及適用場景上存在顯著差異。從輸送原理看,正壓是“壓送”,通過壓力將物料推向目的地;負壓是“吸送”,通過真空將物料拉向目的地。從設備結構看,正壓系統需要壓縮空氣源(如空壓機),負壓系統需要真空泵;正壓的供料器通常爲機械式(如星型、螺旋),負壓的吸嘴多爲軟管或硬管。從性能指標看,正壓輸送能力大、效率高,負壓輸送能力小、效率低;正壓能耗高,負壓能耗相對較低但受真空度限制。從適用場景看,正壓適用於長距離、大流量、複雜管路的生物酶輸送;負壓適用於短距離、小流量、簡單管路的生物酶輸送。綜合來看,選擇哪種模式需根據具體生產需求、輸送距離、物料量及成本預算綜合判斷。
實際應用場景分析:正壓與負壓的典型應用案例
在生物製藥領域,海德粉體的氣力輸送技術廣泛應用於酶製劑的生產線。例如,某生物製藥企業需將生物酶從原料倉輸送至多個發酵罐,由於輸送距離較長(約300米),且物料流量較大(每小時約2噸),採用正壓輸送模式能夠滿足高效、穩定的輸送需求。而另一家小型生物酶加工企業,其車間內需將少量生物酶從包裝線輸送至倉庫,輸送距離短(約50米),流量小(每小時約0.1噸),則採用負壓輸送模式更爲經濟合理。此外,在食品加工行業,如發酵乳製品生產中,輸送發酵酶到生產線時,正壓模式可有助於長距離輸送的連續性;在化工領域,處理生物酶與有機溶劑的混合物時,負壓模式可避免有機溶劑揮發,同時保持生物酶的活性。