

自動上料粉體輸送系統設備的原理及工作場景特點
文章標題:《自動上料粉體輸送系統設備的原理及工作場景特點》;主要產品:(自動上料氣力輸送,自動上料氣力輸送系統氣力輸送設備);公司簡稱:海德粉體;公司全稱:山東海德粉體工程有限公司;地址:山東濟南;聯繫人:張經理;電話:15662777102
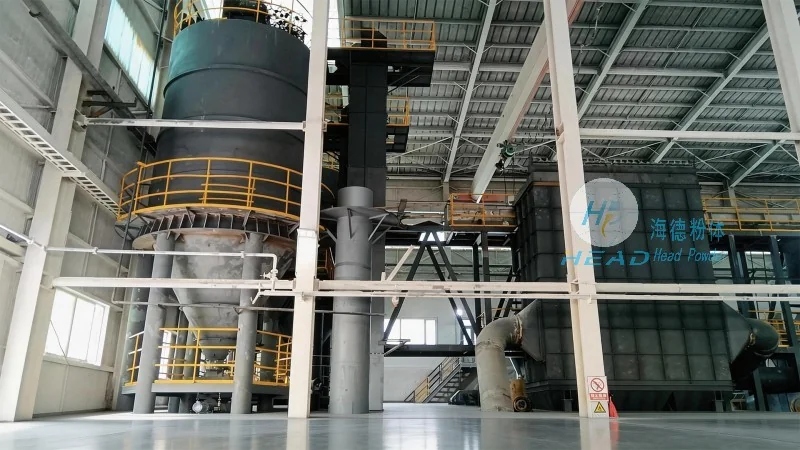
設備原理解析:氣力輸送的核心機制
自動上料粉體輸送系統設備的核心在於氣力輸送技術,該技術通過利用空氣流體的動力,將粉體物料從料斗吸入輸送管道,並沿管道輸送至指定位置。其工作原理通常分爲吸送式和壓送式兩種。吸送式系統通過真空泵產生負壓,將料斗內的粉體物料吸入管道;壓送式系統則通過鼓風機產生正壓,將物料從料斗壓入管道。自動上料系統通過集成料斗、進料閥、輸送管道、分離器、氣源處理單元等關鍵部件,實現物料的連續、穩定輸送。例如,當料斗內的物料達到設定高度時,進料閥自動開啓,啓動氣源設備,空氣流經料斗將物料帶入輸送管道,經過分離器後,物料沉積,空氣則通過排氣口排出。這一過程無需人工干預,實現了物料的自動化上料與輸送。
主要特點:高效與環保的穩定結合
海德粉體工程的自動上料氣力輸送系統設備,在工業應用中展現出應用優勢。首先,自動化程度高,系統通過PLC或變頻控制,根據生產需求自動調節輸送速度,減少人工操作,提高生產效率。其次,輸送效率高,可實現長距離、大容量的粉體物料輸送,例如,對於化工行業中的碳酸鈣、氧化鐵等粉體,系統可在短時間內完成數十噸的輸送任務。再者,環保性能突出,採用密閉輸送方式,有效防止粉塵飛揚,降低對環境的污染,符合當前工業環保要求。此外,設備結構緊湊,佔地面積小,便於工廠空間佈局,尤其適用於空間有限的工業場所。
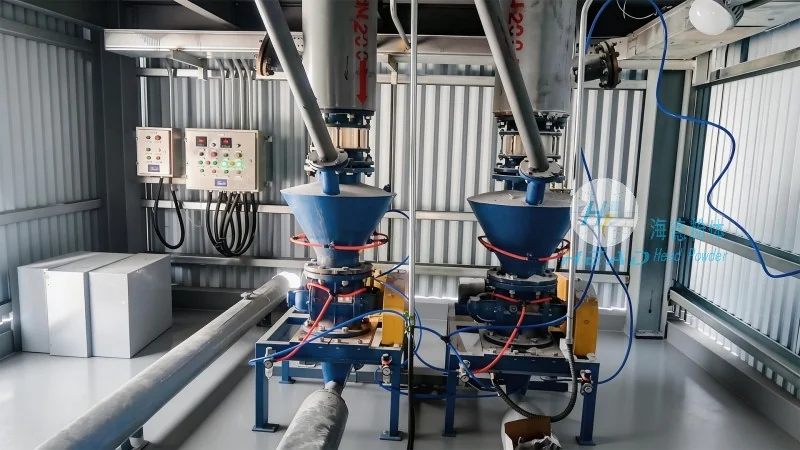
典型工作場景:化工、食品、製藥行業的應用實例
該設備廣泛應用於多個行業,具體工作場景如下:在化工行業,自動上料系統常用於輸送碳酸鈣、氧化鐵、硫酸銅等粉體原料,連接反應釜或儲罐,實現連續進料,有助於化學反應的穩定進行。例如,某化工企業採用海德粉體的自動上料設備,將碳酸鈣原料從料倉輸送至反應釜,輸送效率提升30%,同時減少了人工加料帶來的粉塵污染。在食品行業,系統用於輸送麪粉、奶粉、糖粉等粉體,連接生產線,有助於食品加工的連續性。例如,某面包廠通過該設備實現麪粉的自動上料,生產效率提高25%,且麪粉質量穩定。在製藥行業,設備用於輸送藥品原料,如抗生素、維生素等,符合GMP(藥品生產質量管理規範)要求,有助於生產環境的衛生與物料輸送的可靠性。
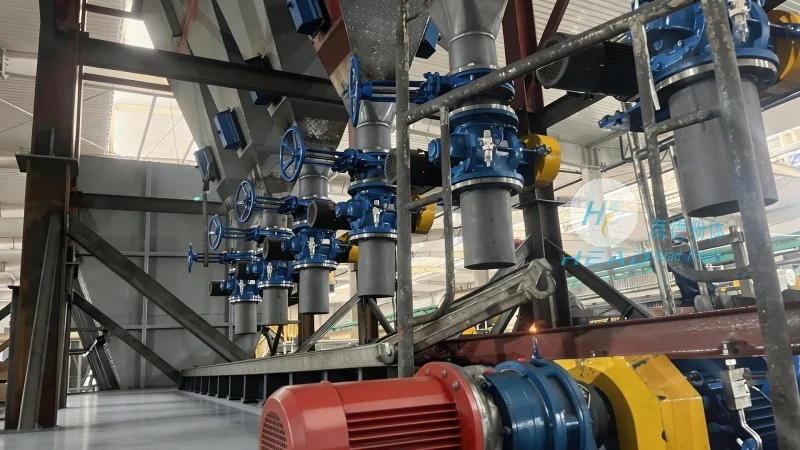
技術特點:智能化與定製化設計
海德粉體工程的自動上料氣力輸送系統設備,在技術設計上注重智能化與定製化。首先,採用變頻控制技術,可根據物料特性與生產需求調節輸送風量與速度,實現較爲準確控制。例如,對於易結塊的粉體物料,系統可降低輸送速度,避免物料在管道內堵塞。其次,集成傳感器與監測系統,實時反饋物料流量、壓力、溫度等參數,通過數據採集與分析,提前預警設備故障或物料異常,提高設備運行可靠性。再者,設備可根據客戶需求定製不同規格的輸送管道、分離器、料斗等部件,適應不同物料的密度、顆粒大小等特性。例如,對於細顆粒粉體,可選用細孔濾網與分離器,有助於物料有效分離;對於大顆粒物料,可調整輸送管道直徑與氣源壓力,有助於輸送順暢。
安裝與維護:便捷性與穩定性的支持
設備的安裝與維護簡便,便於用戶快速部署與長期使用。安裝過程中,只需將輸送管道與料斗、分離器等部件連接,連接氣源設備(如真空泵或鼓風機),並進行簡單調試即可投入使用。維護方面,系統定期檢查濾網是否堵塞、電機是否正常運轉、分離器內的積料是否清理,有助於設備持續運行。例如,用戶可定期清理分離器內的物料,避免積料過多導致分離效果下降;檢查氣源設備的壓力是否穩定,有助於輸送風量充足。海德粉體工程提供專業的安裝指導與維護服務,用戶可根據設備使用手冊進行日常維護,或聯繫公司技術人員進行上門服務。