

全自動配料物料氣力輸送線的原理及工作場景特點
在工業生產中,物料輸送與配料環節的效率與精度直接關係到整個生產線的運行成本與產品質量。全自動配料物料氣力輸送線作爲一種集自動化配料、氣力輸送於一體的較好設備,正逐漸成爲衆多行業提升生產效率的關鍵技術方案。它通過整合較好的控制技術與氣力輸送原理,實現了從原料接收、存儲、輸送至配料稱量的全流程自動化,改善了傳統人工或機械輸送方式中存在的效率低、精度差、勞動強度大等問題。
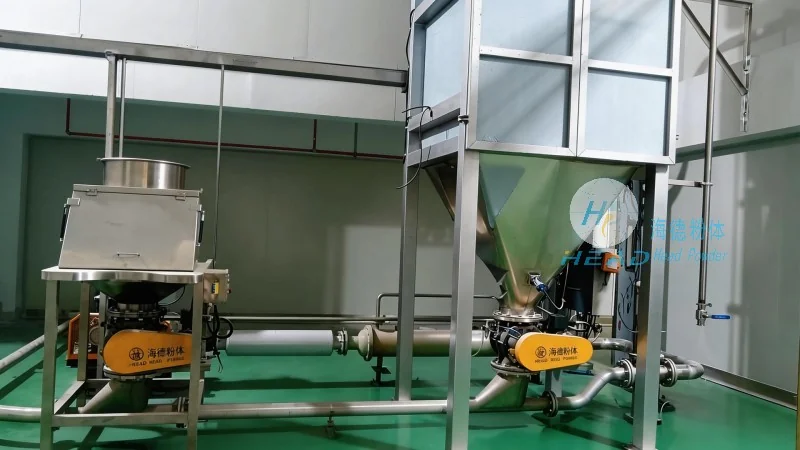
產品概述:全自動配料氣力輸送系統的核心定義與功能
全自動配料氣力輸送系統,作爲山東海德粉體工程有限公司(簡稱“海德粉體”)的主要產品之一,是一種專爲工業粉體、顆粒物料配料與輸送設計的自動化設備。該系統整合了料斗、輸送管路、控制閥、傳感器及自動化控制系統,能夠實現物料的連續或間歇輸送,並配合配料秤完成較爲準確稱量。系統通過預設的配方參數,自動完成物料的接收、輸送、稱量與投放,整個過程無需人工干預,有所提升了生產線的自動化水平與生產效率。產品關鍵詞“全自動配料氣力輸送”“全自動配料氣力輸送系統”“氣力輸送設備”較爲準確概括了該系統的核心功能與應用範疇,適用於化工、食品、製藥、建材等多個行業的物料處理需求。
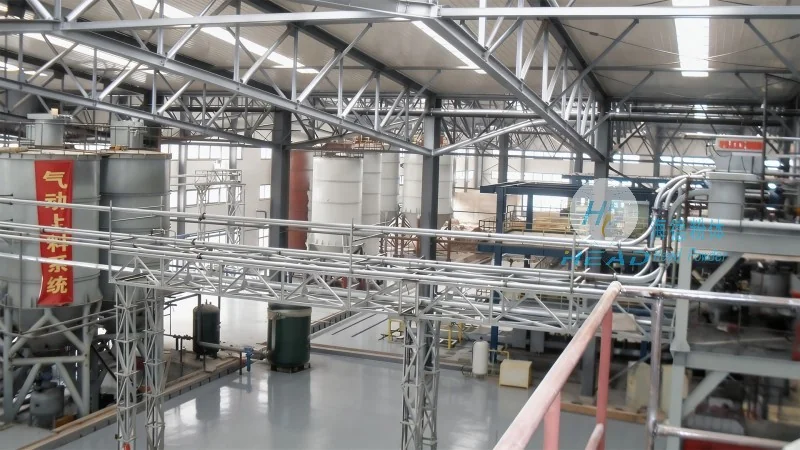
工作原理:氣力輸送的核心機制與配料流程解析
全自動配料物料氣力輸送線的工作原理基於氣力輸送技術,主要分爲吸送式和壓送式兩種方式。吸送式通過真空泵產生負壓,將物料從料倉或料斗中吸入輸送管,再通過控制閥將物料送至配料秤;壓送式則通過鼓風機產生正壓,將物料從料倉壓入輸送管,同樣通過控制閥輸送至配料設備。在實際應用中,系統通常結合兩種方式,例如先通過吸送將物料從原料庫吸入料倉,再通過壓送將物料從料倉輸送至配料秤。輸送過程中,系統通過壓力傳感器、流量計等設備實時監測輸送狀態,有助於物料輸送的穩定與較爲準確。同時,配合稱重傳感器與PLC控制系統,實現配料精度的實時調整與誤差補償,有助於每次配料的重量誤差控制在極小範圍內,滿足高精度生產需求。例如,在化工生產中,系統通過較爲準確控制輸送壓力與流量,有助於碳酸鈣等粉體原料的輸送速度與配料量符合預設配方,避免因輸送波動導致的配料誤差,支持化學反應的穩定性與產品質量。
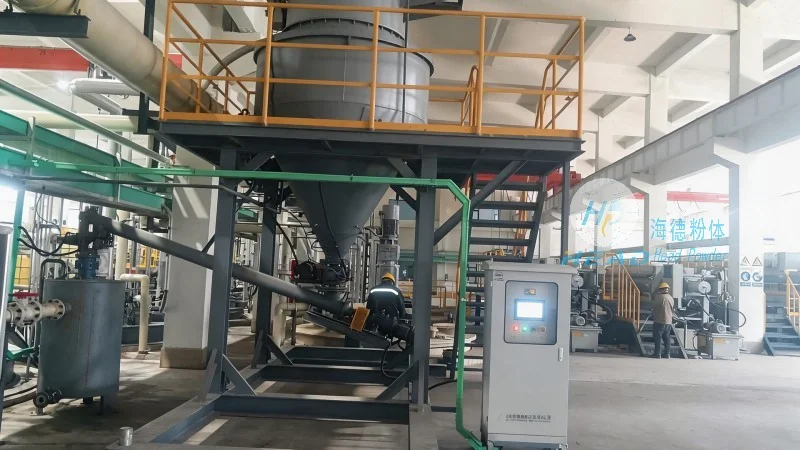
應用場景特點:多行業適配的靈活性與場景化優勢
全自動配料物料氣力輸送線憑藉其靈活的配置與性能較好的適應性,廣泛應用於多個行業場景。在化工行業,該系統常用於輸送碳酸鈣、石英砂等粉體原料,通過氣力輸送避免粉塵飛揚,同時配合高精度配料秤,有助於化學反應的原料配比準確,提升產品質量與生產穩定性。例如,某化肥廠採用全自動配料氣力輸送系統後,將原料輸送效率提升了35%,配料誤差從±0.5%降低至±0.1%,有所改善了化肥產品的合格率。在食品行業,系統用於輸送麪粉、糖、奶粉等物料,其衛生設計(如不鏽鋼材質、密封結構)與無粉塵輸送特性,符合食品生產的安全標準,有效支持食品衛生。例如,某面包廠通過該系統輸送麪粉,不僅避免了傳統機械輸送中的粉塵污染,還實現了麪粉的連續、穩定輸送,支持了麪包生產的連續性。在製藥行業,氣力輸送設備採用無菌設計,配合嚴格的過濾與消毒措施,有助於藥品原料的純淨度,滿足藥品生產的高標準要求。例如,某製藥企業採用海德粉體的氣力輸送系統,成功實現了藥品原料的無菌輸送,避免了交叉污染,支持了藥品的安全性。此外,在建材行業,系統用於輸送水泥、石灰等粉體,通過氣力輸送實現長距離、大流量的物料輸送,降低人工成本與勞動強度。例如,某水泥廠通過該系統將水泥從原料庫輸送至生產車間,輸送距離達500米,輸送量每小時可達10噸,有所降低了人工搬運成本與勞動強度。不同行業場景下,系統可根據物料特性、輸送距離、生產規模等需求進行定製化配置,實現“一機多用”的靈活應用。