除塵焦粉氣力輸送及自動配料系統
在工業生產中,除塵焦粉的輸送與配料環節是焦化、冶金等企業生產流程中的關鍵環節。傳統的輸送方式往往存在粉塵飛揚、效率低下、人工操作繁瑣等問題,嚴重影響了生產效率和環保水平。爲此,山東海德粉體工程有限公司研發了較好的除塵焦粉氣力輸送及自動配料系統,該系統通過集成化的設計,改善了傳統輸送中的諸多痛點,爲工業生產提供了高效、環保、智能的解決方案。
系統概述與核心功能
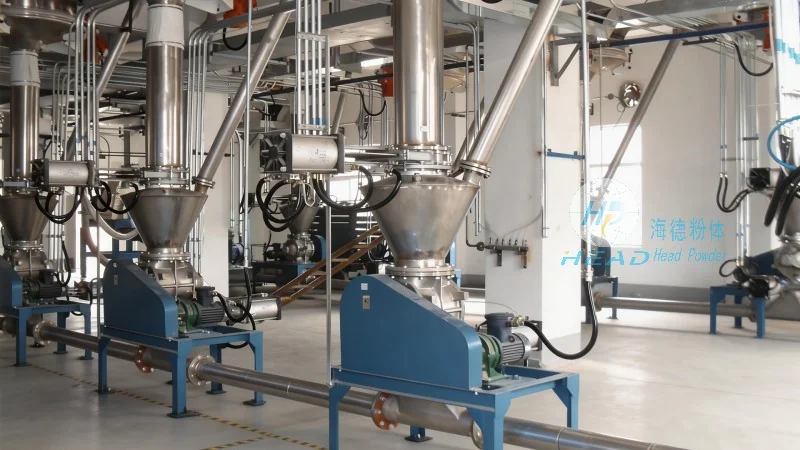
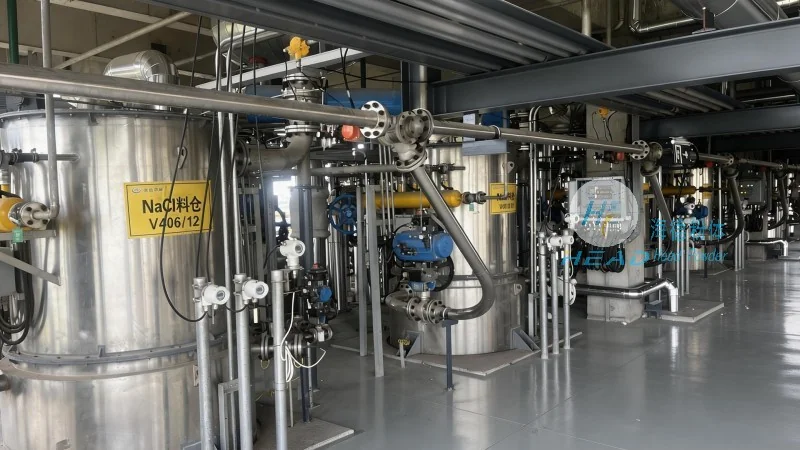
山東海德粉體工程有限公司的除塵焦粉氣力輸送及自動配料系統,是一款集氣力輸送、自動計量、智能控制於一體的綜合性設備。系統主要針對焦粉等易飛揚、難輸送的物料,通過負壓或正壓氣力輸送技術,實現物料的遠距離、無粉塵輸送。同時,系統配備高精度自動配料設備,能夠根據生產需求,較爲準確控制焦粉的添加量,有助於配料比例的準確性和一致性。該系統不僅提高了物料的輸送效率,還有所降低了生產過程中的粉塵污染,符合現代工業生產對環保和效率的雙重要求。
氣力輸送技術詳解
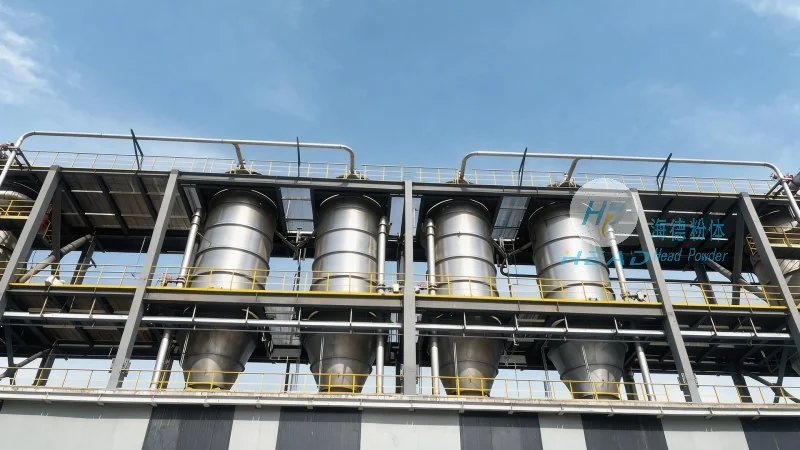
系統採用的氣力輸送技術是工業物料輸送領域的主流技術之一,具有輸送距離遠、輸送量大、無粉塵飛揚、設備簡單等優點。具體來說,氣力輸送通過風機產生氣流,將物料與空氣混合形成氣固兩相流,從而實現物料的輸送。根據輸送壓力的不同,氣力輸送可分爲正壓輸送和負壓輸送兩種形式。正壓輸送適用於短距離、高濃度物料的輸送,而負壓輸送則適用於長距離、低濃度物料的輸送。本系統主要採用負壓輸送方式,通過真空泵產生負壓,將除塵點位的焦粉吸入輸送管道,輸送到配料區域。輸送過程中,系統通過調節風機的風量、風壓,以及輸送管道的直徑、長度等參數,有助於物料的穩定輸送,避免堵塞或泄漏。此外,系統還配備了旋風分離器和布袋除塵器等設備,對輸送過程中的粉塵進行分離和收集,有助於排放的氣體符合環保標準。這些輔助設備不僅提高了系統的環保性能,還延長了設備的使用壽命,降低了維護成本。
自動配料系統的工作原理
自動配料系統是整個除塵焦粉氣力輸送系統的核心組成部分,其工作原理基於PLC(可編程邏輯控制器)控制技術和多傳感器檢測技術。系統通過超聲波或雷達料位傳感器實時監測焦粉料倉的料位高度,通過流量傳感器監測輸送管道中的焦粉流量,並將這些數據傳輸給PLC控制系統。PLC根據預設的配料比例(如焦粉與礦石的配比)和工藝要求,自動控制輸送閥、計量螺旋輸送機等設備的啓停時間,實現焦粉的較爲準確計量和添加。例如,在鋼鐵冶煉過程中,焦粉的配料比例直接影響鐵水的脫硫效果和產量,自動配料系統能夠有助於焦粉與礦石、煤粉等物料的比例準確,從而提高冶煉效率,降低能源消耗。此外,系統還具備數據記錄和遠程監控功能,操作人員可以通過上位機軟件實時查看配料數據,並進行參數調整,有助於生產過程的穩定性和可追溯性。例如,當系統檢測到配料比例偏差超過設定值時,會自動報警並停止輸送,避免不合格產品進入下一道工序,支持了生產質量。
系統優勢與應用場景
相比傳統的人工或機械輸送方式,山東海德粉體工程有限公司的除塵焦粉氣力輸送及自動配料系統具有多項應用優勢。首先,系統實現了物料的自動化輸送和配料,減少了人工操作,降低了勞動強度,提高了生產效率。例如,傳統的人工配料方式需要多名工人同時操作,而自動配料系統只需1-2名操作人員即可完成,大大提高了生產效率。其次,氣力輸送方式避免了物料的二次飛揚,有效控制了粉塵污染,符合國家環保法規的要求。例如,某焦化廠採用該系統後,粉塵排放量從原來的每噸焦粉50公斤降低至5公斤以下,有效改善了廠區的環境質量。再次,自動配料系統能夠實現高精度的配料控制,誤差率低,有助於了生產過程的穩定性和產品質量的一致性。例如,在鋼鐵廠中,焦粉的配料精度從±2%提升至±0.5%,提高了鐵水的合格率。最後,系統結構緊湊,維護方便,降低了企業的運營成本。例如,系統的主要部件(如風機、傳感器、PLC)均採用模塊化設計,更換部件時無需拆卸整個系統,縮短了維護時間。該系統廣泛應用於焦化廠、鋼鐵廠、水泥廠等企業的焦粉輸送與配料環節,爲企業的生產提供了可靠的技術支持。例如,在焦化廠中,系統用於將除塵點位的焦粉輸送至配料倉,爲煉焦過程提供原料;在鋼鐵廠中,系統用於將焦粉與礦石、煤粉混合,爲高爐冶煉提供燃料;在水泥廠中,系統用於將焦粉作爲助燃劑,提高水泥燒成效率。